上周帮车间处理一个6061铝件阳极氧化掉漆的问题,翻了3个共享盘的文件夹,找了俩小时才看到2021年某个离职工艺员写的半页笔记——还没提当时用的是哪款封孔剂。就这,还敢说我们有工艺知识库?
说实话,这几年见过太多团队的“工艺知识库”建设项目,从立项开始就带着一股形式主义的味儿:拉个专项小组,买个几万块的系统,上传几百份PDF,拍个照发个公众号,就算完成了知识沉淀的KPI。真等一线工程师遇到问题要查的时候,搜出来的全是过时的标准、无关的会议纪要,半点儿能用的实操内容都没有。
90%的团队从一开始就建错了工艺知识库的底层逻辑
很多人对工艺知识库的认知,还停留在“文档存储中心”的层面。觉得只要把能找到的行业标准、工艺手册、历史作业指导书都传上去,就算把知识攒下了。
去年对接的某汽车零部件车间,之前攒了2000多份电子文档,搜“6061铝阳极氧化工艺”,弹出来的是GB/T 5237的标准全文、2019年去供应商参观的会议纪要、还有一份没写完的检验规范——翻遍了都找不到那句最关键的:当6061铝件壁厚差超过2mm时,必须先做180℃/2h的去应力处理,再进入氧化工序,否则封孔不良的概率超过80%。
真正能用的工艺知识库,核心从来不是存文档,是存带明确约束条件的决策规则。不是只写“M6螺纹的底孔钻5mm”,而是要把所有影响加工结果的边界条件写清楚:当工件材料为45钢、加工设备为普通摇臂钻、采用手攻螺纹时,底孔选5.0mm;如果是加工中心刚性攻丝,底孔必须选5.1mm,否则丝锥断刀的概率会提升60%以上。
别笑,我们之前就因为没把这条约束写进知识库,新来的工艺员在加工中心上给壳体钻了5.0mm的底孔,一上午断了7根涂层丝锥,报废了12个壳体,直接损失小两万!
这种把知识库当文档堆的做法,本质上是把“知识”和“信息”搞混了。信息是印在标准里的通用参数,知识是你在特定的设备、特定的材料、特定的质量要求下,踩了无数坑才摸出来的最优解。没有约束条件的参数,就是没用的信息。
能落地的工艺知识库,必须把“隐性经验”抠出来
机械加工这行,最值钱的从来不是国标里写的那些公开参数,是老工程师、老师傅攒了几十年的隐性经验。这些经验不会出现在任何教科书里,可能就是老师傅皱着眉头说的“这个件最后一刀要留0.15mm余量,不然接刀痕能深到藏灰”,是他在机床边站了半辈子,被震刀、断刀、报废磨出来的直觉。
前两年我们做一批304薄壁套筒,壁厚1.2mm,按照切削手册上给的参数,选了1200r/min的转速、0.1mm/r的进给,结果加工出来的件圆度超差0.08mm,离图纸要求的0.03mm差了一大截。试了三批料,废了小几千块,都没找到问题在哪。
后来返聘的张师傅过来,围着机床转了十分钟,只调了两个参数:转速降到600r/min,进给提到0.15mm/r,还要求精铣的时候用乳化液直冲切削区,不许用压缩空气吹屑。结果加工出来的件圆度直接到了0.012mm,完全满足图纸要求。
我们花了整整两周,跟着张师傅把所有相关的约束条件一条条记下来:304薄壁件壁厚<1.5mm时,精铣线速度必须控制在80-100m/min,进给量不低于0.12mm/r,全程禁用干切;刀具选带TiAlN涂层的2刃硬质合金立铣刀,绝对不能用4刃刀——因为4刃刀的排屑槽窄,切屑排不出去会把薄壁顶变形,哪怕你其他参数调得再准都没用。
这些东西,国标能告诉你吗?手册能告诉你吗?——根本不能。
很多团队建知识库的时候,总觉得要高大上,要写符合学术规范的内容,觉得老师傅的经验“太碎、不系统”,不值得收录。结果就是老师傅退休了,经验跟着他的保温杯一起走了,后面的新人再遇到同样的问题,还要重新踩一遍一模一样的坑。
别搞花里胡哨的功能,工艺知识库要适配工程师的使用习惯
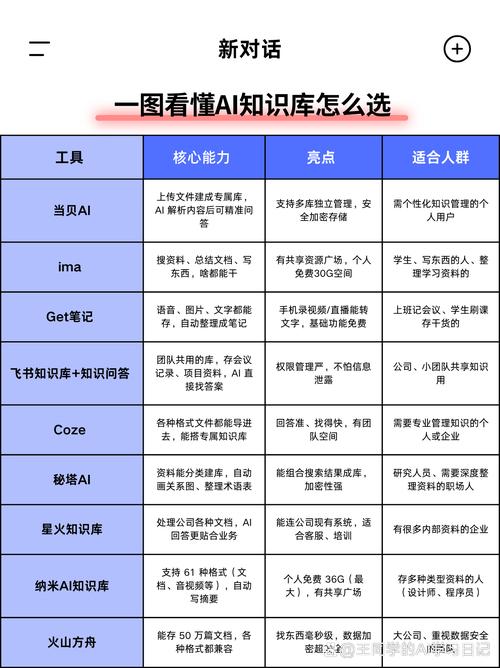
我们之前上过某知名PLM系统的工艺模块,功能做得特别全:可以给文档打分,可以做贡献积分,可以生成各种各样的统计报表。结果车间里的师傅根本不用——查个“Q235钢板折弯的最小内R”,要登系统,走三级菜单,还要填检索理由,等页面加载完,半张板都折完了。大家转头还是把参数记在安全帽的内衬上,掏出来就能看。对吧?谁上班不是想省点力气啊。
后来我们干脆把那些花里胡哨的功能全砍了,把知识库的检索入口直接嵌到大家平时画图用的CAD插件里。画图的时候选中折弯特征,直接弹出对应的参数:比如板厚t=2mm的Q235,折弯内R是1.5t,对应需要的折弯力是多少,车间里哪台折弯机的下模槽宽要选12mm,甚至连哪个班次的折弯师傅做这个活最稳,都写在条目里。
现在大家查参数,不用切系统,不用等加载,3秒就能找到能用的内容。
还要说一句,工艺知识库从来不是建完就一劳永逸的。之前我们记的“6061铝阳极氧化封孔温度要控制在95℃以上”,后来换了新的无镍封孔剂,工艺要求只要75℃就够了。我们直接在原来的条目下面加了更新备注:谁更新的,更新时间是什么,之前的老参数为什么失效,避免后面的人照着旧参数做,出了问题都不知道找谁。
别搞什么“贡献积分换保温杯”那套激励,工程师最烦这个。你只要让他查参数的时候不用绕弯子,不用翻一堆没用的文档,他自然愿意把自己的经验写进去。
前阵子新来的工艺员,又遇到了之前那个铝件氧化掉漆的问题,在知识库里搜了10秒,就看到了对应的条目:6061铝件焊接后如果没做去应力,直接进氧化线,局部封孔不良的概率超过80%。他直接按照条目里说的,加了一道180℃/2h的去应力工序,问题当天就解决了。
你看,工艺知识库从来不是给领导检查看的摆设。
是让你不用再踩别人已经踩过的坑。
是让退休老师傅攒了一辈子的经验,能留在车间里,而不是跟着他们一起回家带孙子。
