上周三下午巡金工实训车间,刚走到砂轮机区域就听见吐槽。三个大三男生蹲在水泥地上,面前摊着半人高的纸质报表,笔帽咬得全是牙印。
“我是学机械设计的,不是来当统计文员的。”
“上周为了凑三个班组的废品数,熬到两点,最后数错了被打回来重填,图都没来得及画。”
我站在后面听了五分钟,没上前。回去翻了翻我们用了八年的实训大纲,后背有点发紧。原来的生产管理模块,从头到尾就是让学生抄设备运行时间、数工件数量、填纸质报表,连和机械设计沾边的环节都没有——这不就是把学生当免费的流水线统计员用?
第一次改教案的由头
说实话,之前我对生产报表的认知,一直停留在“工业工程专业的实训内容”。觉得我们机械设计的学生,只要把零件的强度算对,尺寸标对,能画出符合国标的工程图就算合格。直到那天看见学生蹲在地上咬笔的样子,才突然反应过来:我们教了那么多结构设计的原则,从来没提过——你设计的设备、夹具,后续要在车间里长期运行,人家是要采集生产数据、做报表的。你连个装传感器的位置都不留,最后可不就得靠人蹲在地上抄数?
当天下午就拉着实训组的老师开了半小时短会,核心就一个想法:把生产报表自动化的内容,直接揉进我们现有的夹具设计实训里,别再单独拿出来当填表任务了。
塞进去的时候,踩了不少没想过的坑
最先要解决的就是成本问题。总不能让学校掏几十万买整套MES系统,也不能让学生自己掏钱买工业传感器。最后我们找了实训台边上闲置的几块单片机模块,配了最便宜的机械式行程开关——单块成本不到三十块,接个简单的计数逻辑,就能把每个工件的加工时长、触发次数导成可编辑的Excel表,比手填快一百倍。
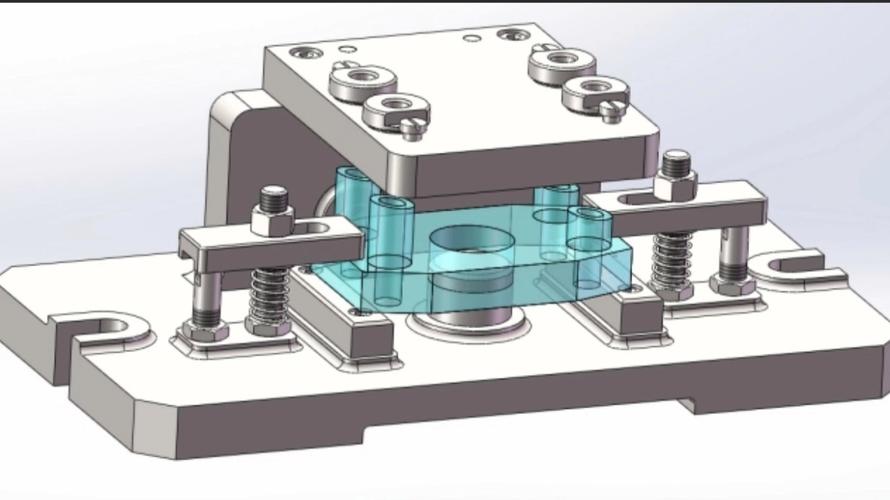
改完的实训要求也很简单:学生设计的台式钻床夹具,必须预留适配行程开关的安装位,位置要方便接线,不能挡着操作工人的手,也不能离旋转的主轴太近。等夹具加工完装到实训台上,接上单片机,学生自己调通计数逻辑,最后导出的报表就算完成生产管理模块的考核,再也不用手填那些重复的纸质表格。
第一次试的时候,一半的学生都卡在了设计环节。有个小组设计的安装位离主轴的旋转范围只有两毫米,第一天装上去,开关就被转过来的钻夹头打飞,外壳裂成两半。还有的小组把安装位做在夹具的最内侧,工人要把胳膊伸到夹具底下才能拧螺丝,接线的时候连头都低不下去。原来我们之前教了那么久的结构设计,从来没把“后续生产数据采集的便利性”当成必须考虑的设计约束。
我当时看着地上裂成两半的行程开关,笑都笑不出来。之前总觉得学生设计考虑不周全,现在才发现,是我们在课堂上根本没把这些真实的生产场景当回事——你在教室里画图的时候,根本想不到这个预留的小安装位,最后会决定后续的报表是自动生成,还是要靠人蹲在地上数。
现在的课堂,没人再蹲地上吐槽了
调整了三周,现在的车间状态完全不一样。学生进了实训区,第一件事不是找之前的报表模板,是先蹲在自己做的夹具旁边,看那个行程开关的指示灯跳不跳。之前吐槽最凶的那个男生,上周自己改了一版结构——他把原来凸出来的开关安装板,改成了和夹具侧面齐平的,还加了个薄薄的塑料防尘罩,说之前跑了一下午,切削液溅得满夹具都是,开关要是露在外面,用不了一周就短路。就这么个小改动,最后导出来的报表数据,比之前手填的准了不止一点。
没人嫌麻烦了。
之前学生总觉得,自动化、报表这些东西,和自己学的机械设计没关系。现在才明白,生产报表自动化的起点,根本不是什么复杂的软件,是你画的每一条线、留的每一个安装位。如果你的设计从一开始就没考虑数据采集的需求,那就算买了最贵的BI系统,最后还是得靠人把数敲进去,一点都没省力气。
上周收作业的时候,有个学生在设计说明里写了一句话,我印象特别深。他说原来觉得做设计就是把东西做出来能用就行,现在才知道,做出来的东西好不好用,不光看能不能夹得住工件,还要看后续的生产管理能不能跟上。
就这么简单的事。我们之前教了那么多年,居然绕了这么大一圈。
