2026-10-18 07:46:15 分类:机械设计
很多中级工程师对生产节拍管控的认知还停留在”测时间、找瓶颈”的初级阶段,实际上从设计阶段的纸面核算,到量产阶段的波动管控,再到多品种场景下的换型优化,每一个环节的细节疏漏,都可能让实际产能比设计值低30%以上。结合这几年做新能源、3C结构件产线的实操案例,把那些容易被忽略的落地细节说透。
上周帮苏州一家做新能源电池结构件的客户调产线,原本设计单班产能1200件,实际满负荷跑起来只有780,查了三天才发现,整条线的节拍管控从设计阶段就埋了雷——不是选的设备慢,是各个工位的时间差根本没做闭环校验。
别不信。
节拍核算的”纸面陷阱”:别拿理论值当实际值
太多人算节拍的时候,直接把设备样本上标注的加工时间抄进Excel,觉得算出来的数字能看就完事。比如某品牌钻攻中心的样本写着,M3螺纹孔的加工循环时间0.8秒,真装到产线上用,你得算上工件定位的夹紧时间、夹具的信号反馈时间、换刀的空走刀时间、甚至压缩空气吹铁屑的1.5秒辅助动作,这些杂七杂八的时间加起来,比纯加工时间多两三倍都是常事。
之前那个苏州客户的设计方案里,把每个加工工位的周期时间(CT)算成22秒,按这个值推的瓶颈节拍22秒,单班8小时理论产能就是1309件。你算啊,一天8小时,去掉吃饭休息的40分钟,有效工作时间是7小时20分,22秒一件的话,算下来就是1200多件,对吧?结果实际跑起来,每个工位因为是手动上料,工人每次把工件放进夹具,要手动压下快速夹钳,还要低头确认工件有没有靠紧定位面,光这部分辅助时间就占了8秒,实际CT直接干到30秒。瓶颈工位的实际CT,就是整条线的真实节拍,根本不是你Excel里写的那个漂亮数字。
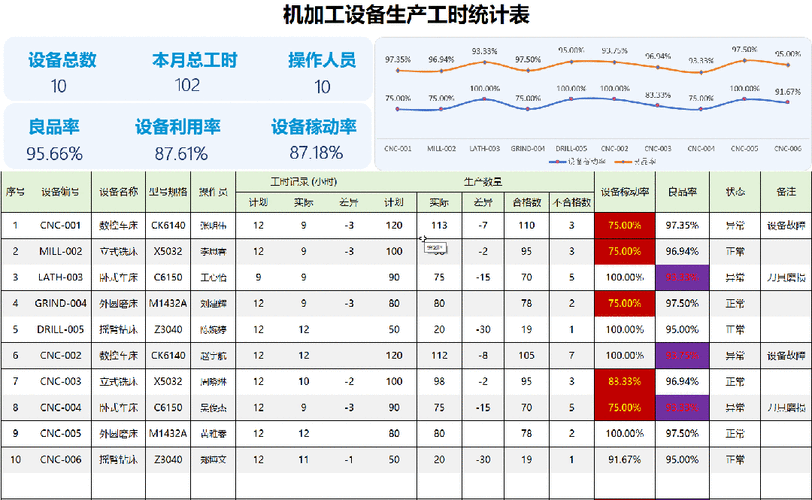 机加工产线工位CT时间测算表
我见过太多刚入行的工程师,拿着算好的节拍表给客户汇报,觉得数字越接近理论值越能体现专业度。真等产线装完跑不起来,售后团队跑断腿都补不回来。这里提个最容易漏的细节:核算节拍的时候,一定要给每个工位留10%-15%的冗余时间,用来应对现场的小状况——比如工人临时去接个水、某个传感器因为铁屑多了误触发,这些细碎的停顿,攒起来就是好大一块产能损失。
波动管控才是核心:别盯着平均节拍较劲
把平均CT算准只是第一步。很多人觉得,只要把每个工位的平均CT压到和瓶颈CT齐平,整条线就能满负荷跑。错得离谱。
举个例子,两个相邻工位,一个是人工上料,平均CT23秒,标准差2秒,变异系数(CV=标准差/均值)0.087,操作稳定性拉满;另一个是伺服压装工位,平均CT也是23秒,标准差5秒,CV值0.217,有时候20秒就干完,有时候35秒还在等压力反馈。这种情况下,哪怕两个工位的平均CT完全一样,整条线的实际节拍也会被压到28秒以上——上料工位快的时候,料堆在压装工位前面的暂存架上,暂存架只有3个料位,堆不下的时候上料就得停;压装工位慢的时候,上料工位空等,整线的时间就这么被耗掉了。
说实话,很多人对节拍管控的认知,还停留在卡着秒表测平均时间的阶段。测个平均时间有啥用?工人今天状态好,手快,测出来20秒;明天感冒了,手慢,测出来30秒。你按20秒排产,不是等着完不成指标挨骂?
行业内通用的管控阈值是,单个工位CT的CV值要低于0.15,超过这个数,不管你把平均时间压得多低,整线的效率都会打折扣。怎么把波动压下来?手动工位就做防呆,把定位销改成锥形导向,减少工人调整工件位置的时间;自动工位就做状态预警,比如伺服电机的扭矩波动超过预设阈值30%,就提前触发保养提醒,别等设备直接卡死了才停机处理。
 产线工位CT波动分布曲线图
缓冲位的取舍:别把暂存架当万能补丁
 缓冲位的取舍:别把暂存架当万能补丁
遇到工位波动,很多人的第一反应是加暂存架,觉得只要前面的工位出问题,后面的工位能靠着暂存架的料继续跑,就不会损失产能。这思路不能说全错,但真落地的时候,十有八九会做过头。
暂存架是有成本的。占车间空间不说,架上放的在制品都是压的流动资金。之前在东莞一个3C装配车间见着,两个相邻工位之间加了20个料位的暂存架,上面堆的塑料外壳每个成本18块,光这一处就压了3600块的流动资金,还不算料堆久了落灰、要重新擦拭的人工成本。更可笑的是,暂存架堆得太满,工人有时候拿错料,导致后面的装配工位装错零件,返工的损失比加暂存架省下来的产能还多。
正确的缓冲量计算根本不是拍脑袋加的,要基于工位的实际波动和故障恢复时间来算。通用的计算公式是:所需缓冲量=(上游工位平均CT – 下游瓶颈CT)× 上游工位平均故障恢复时间。按照这个公式算,刚才说的那个3C装配线,上游涂胶工位的平均故障恢复时间是10分钟,下游瓶颈CT是15秒,上游CT比瓶颈快2秒,算下来只要8个料位的缓冲就够了,实际他们加了20个,多出来的12个完全是浪费。
把多余的暂存架拆掉之后,我们把腾出来的空间加了个视觉检测工位,专门查涂胶的轨迹有没有断胶,反而让整线的直通率涨了8%,产能比之前加暂存架的时候还高12%。
做了快12年的产线设计,我始终觉得,生产节拍管控不是什么高大上的理论,是蹲在车间里,拿着秒表测三天,跟着工人跑几趟,把每个可能掉链子的地方都抠出来的细活。尤其是多品种混线的场景,换型时间的管控对节拍的影响,比你抠个几秒的工位CT大得多——把40分钟的换型时间通过SMED方法压到10分钟,一天换两次型就能多跑近300件,这点账很多人算不明白。别总想着靠一套MES系统就把所有问题解决,软件算出来的数,永远抵不上你在现场踩过的坑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:生产节拍管控:从产线爬坡到稳定运行的实操避坑指南
文章链接:https://yqhljx.com/list_9/4533.html
