上个月帮苏州一个做汽车精密结构件的客户验收一台850规格的加工中心,刚开测就出问题——主轴转起来后,Z轴重复定位精度飘了0.03mm,离GB/T 18400.7规定的0.01mm允差差了整整三倍。
主轴选型别光看额定功率,刚性裕度才是命门
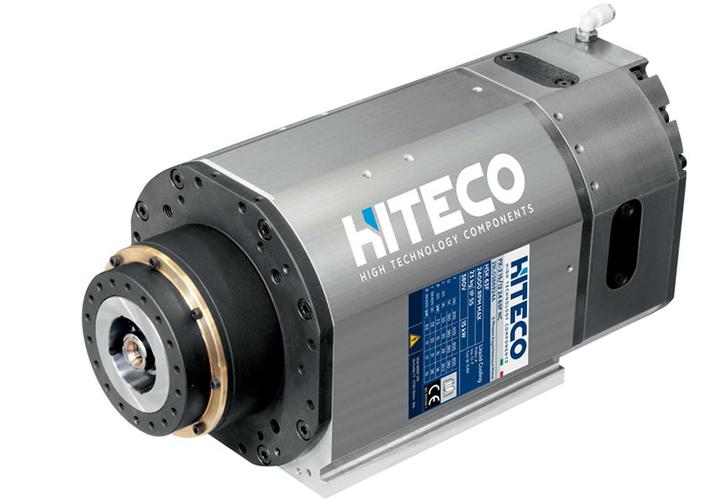
很多人选加工中心的时候,盯着样本上的主轴额定功率数看得入迷,11kW、15kW、18kW,好像功率越高机床越好,完全忽略了额定扭矩在低转速段的输出曲线。就拿最常见的45钢模具型腔加工来说,经常要在800-1200rpm的转速区间跑大切深,要是主轴的恒扭矩区间起点设在1500rpm,那低转速下扭矩掉得厉害,切深稍大就震刀,表面粗糙度直接从Ra1.6掉到Ra3.2,返工的成本比机床差价还高。
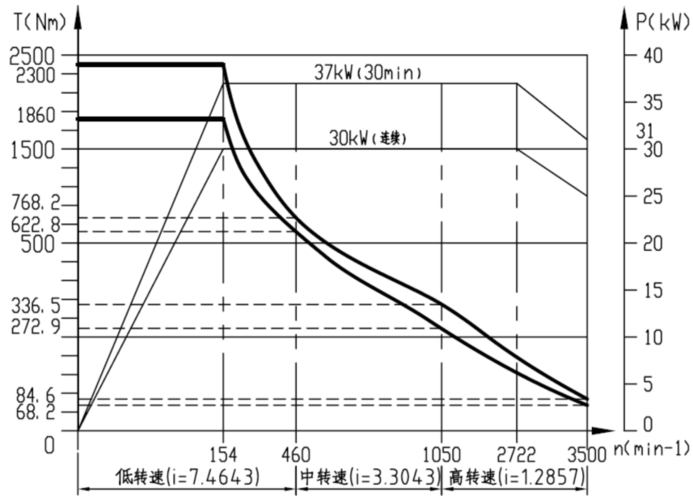
我三年前给一个做航空铝结构件的客户选主轴,图便宜选了一款标称额定功率15kW的电主轴,当时翻样本看到低转速段800rpm时的输出扭矩是80N·m,算下来加工6061铝的型腔切削扭矩也就60N·m,觉得留了30%的裕度完全够应付日常工况,结果实际加工的时候,遇到工件毛坯余量不均匀,瞬时切削扭矩直接冲到110N·m,主轴瞬间触发过载保护,停在半精加工的工序中间。
真的疼。
当时车间晚上加班的人都炸了,折腾了三个多小时才把卡在刀位上的工件拆下来,报废的刀具加耽误的交期,算下来小两万块没了。后来翻行业规范才反应过来,按照GB/T 7935的要求,加工中心主轴的扭矩裕度至少要留到额定值的30%,这里的额定值指的是对应加工转速区间的输出扭矩,不是样本上标得最大的那个峰值扭矩。很多销售给你看的扭矩曲线,峰值点是在最高转速下测的,跟你实际加工需要的低转速段根本不沾边。
热误差补偿不是装个温度传感器就完事
现在很多机床销售嘴皮子一翻,就说自己的设备带“全闭环智能热误差补偿”,听着特别高级,实际上拆开看,很多就贴了一个温度传感器在主轴壳体上,连个动态拟合的算法都没有。上周去东莞一个做3C精密结构件的客户那,他的一台1060加工中心,早上刚开机跑第一个零件,尺寸差0.025mm,跑俩小时之后,尺寸又往反方向飘了0.03mm,越跑越不稳定。
查了半天,发现他的温度传感器就贴在主轴外壳上,根本没测进给丝杠的温升。加工中心的热误差60%来自进给丝杠的摩擦生热,30%来自主轴运转的发热,剩下10%是车间环境温度的波动,这个是我们团队实测了20多台不同型号加工中心得出来的数据,跟国内机床研究所的公开报告对得上。
我们当时给这台机床做改造,没有直接换丝杠,而是在丝杠的两个支撑端、螺母座、主轴前端、冷却回水口四个位置贴了PT100高精度温度传感器,采样频率设到10Hz,然后跑2小时的空循环,把不同转速下的温升和对应的位置偏移值一一拟合出来,存到数控系统的动态补偿表里。
改造完之后测了一下,那台机床连续加工4小时的全行程定位精度波动值降到了0.008mm,比出厂的时候还稳。
纯纯的智商税。
别信那些花里胡哨的宣传,热补偿的核心是你能不能测到真正影响精度的热源,不是贴个传感器就算完事。要是只测主轴温度,那丝杠跑久了热胀冷缩带来的尺寸偏差,根本补不上。
排屑系统的选型,从来不是小问题
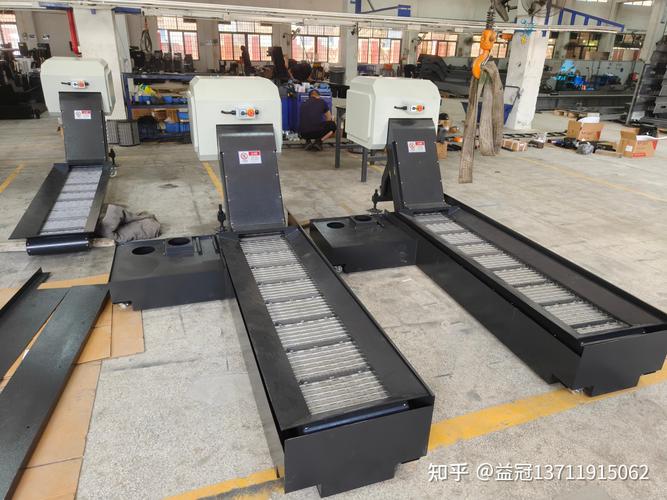
很多人选型的时候,把90%的预算都堆在主轴、数控系统上,排屑系统就选最便宜的刮板排屑机,觉得不就是个运铁屑的东西,能转就行。结果用起来天天堵,工人掏铁屑的时间比加工的时间还长。
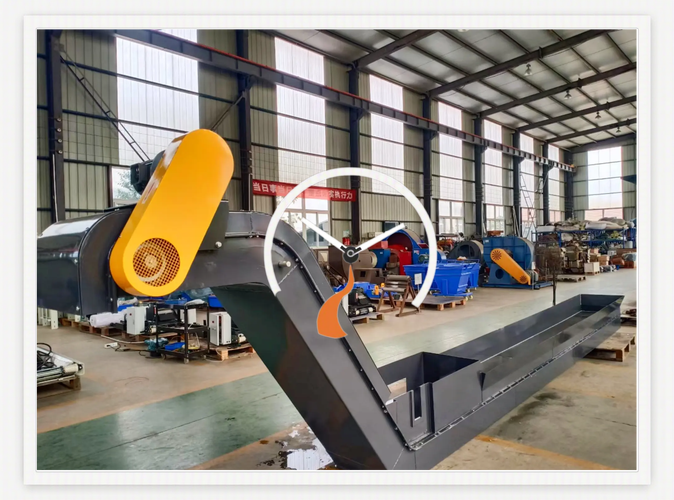
我之前见过一个做铸铁刹车盘的厂,买了三台加工中心,图便宜没加磁性排屑的前置结构,结果半年下来,细碎的铸铁屑顺着切削液流到导轨面上,磨出了两道0.02mm深的凹痕,光找师傅上门刮研导轨就花了两万多,还耽误了整整一周的生产。
其实排屑系统的匹配根本没那么复杂:加工铝件的话,用螺旋排屑机就行,因为铝屑比较大,不容易卡;加工钢件的长卷屑,用刮板链板的结构完全够用;加工铸铁类的脆性材料,必须加磁性分离器,把细碎的铁屑从切削液里吸出来,保证切削液的过滤精度在20μm以内,不然铁屑混在切削液里循环,磨坏导轨、堵了喷嘴都是早晚的事。
谁要是在排屑上省那几千块钱,后面修机床的钱够你买三套排屑系统。
算过账的都懂。
上周和几个做机床售后的老伙计吃饭,大家聊起来,现在很多人买加工中心,就盯着系统是不是发那科、主轴转速能不能到12000rpm,好像沾了进口品牌的边就是好机床,其实根本不是。
机床是个实打实的系统工程,从主轴在你常用加工转速区间的扭矩输出,到热误差采样点的位置选得对不对,再到排屑系统跟你加工的材料匹不匹配,每一个环节的小疏忽,到了实际生产里都是能咬人的麻烦。
毕竟,机床买回去是要帮你赚钱的,不是摆在展厅当展品撑场面的。
