上周帮同事审一套液压阀块的加工图,好家伙,所有配合面全标了Ra0.8,光这一项的加工成本就比项目预算高了40%——这是多少人对表面粗糙度的认知误区?
说实话,我刚入行的时候也犯过同款傻。总觉得零件表面越亮,质量就越好,把明明要求Ra1.6的轴配合面,非要改成Ra0.8,觉得这样摩擦更小、寿命更长。结果车间的老师傅直接拿着图纸堵在我工位,说这个要求得上精密外圆磨,单件加工成本直接翻三倍,而且——根本没必要。
你以为的“光滑度”,和图纸上的Ra值根本不是一回事
很多人对表面粗糙度的认知,还停留在“摸起来滑不滑”的直观感受上。但按照GB/T 131-2006《产品几何技术规范(GPS) 表面结构 轮廓法 表面结构的术语、定义及参数》的定义,表面粗糙度是加工过程中在零件表面留下的、微观尺度上的峰谷误差,测量的是几微米到几百微米尺度的几何偏差,和宏观的形状公差、位置公差完全不在一个量级上。
举个最直观的例子:你把一个车削加工的轴放在手指上转一圈,感觉表面挺光滑的,但放到粗糙度仪下测,可能是Ra6.3;你把同一个轴再走一刀精车,摸起来还是差不多的触感,测出来可能是Ra1.6。所谓的“光滑感”,是人的触觉阈值带来的错觉,根本和实际的微观轮廓对不上。
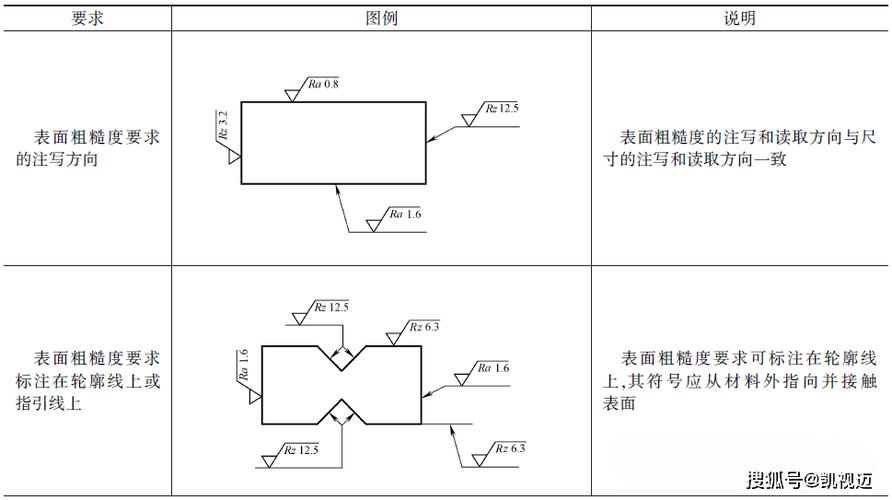
这里要特意提一个很多人搞混的点:旧国标里的“光洁度”等级,和现在的Ra值不是简单的线性对应。比如旧国标▽7,对应的是Ra1.6,不是什么“大概1.几”的模糊概念,要是拿着老经验标图纸,很容易给车间留坑。
不同场景的粗糙度选型,从来没有万能通用模板
我见过太多设计师,不管什么配合面,上来就套手册里的通用表格:动配合标Ra1.6,静配合标Ra3.2,密封面标Ra0.4。但实际工程里,差个0.2的Ra值,可能带来完全相反的效果。
就拿液压系统最常见的动密封面举例:油缸的活塞杆、柱塞泵的柱塞杆,行业内普遍推荐的粗糙度范围是Ra0.2~Ra0.4。这个区间是怎么来的?太粗糙了,峰谷深度超过密封圈的材料压缩量,肯定会漏;但要是太光滑,比如硬要追求镜面效果做到Ra0.1,反而会让密封圈的润滑膜无法稳定附着,最后变成干摩擦,运行两三个月就会出现密封件异常磨损、漏油的问题。
上次有个新能源汽车的项目,客户为了提高减震器活塞杆的“耐磨性能”,特意要求把原来的Ra0.3改成Ra0.1的超镜面抛光,现在想起来都觉得离谱。结果台架测试跑了200小时,油封就出现了早期磨损的磨屑,拆下来一看,杆的表面因为太光滑,油膜根本挂不住,油封唇口直接和金属面干磨啊!最后改回Ra0.25的要求,测试直接过了。
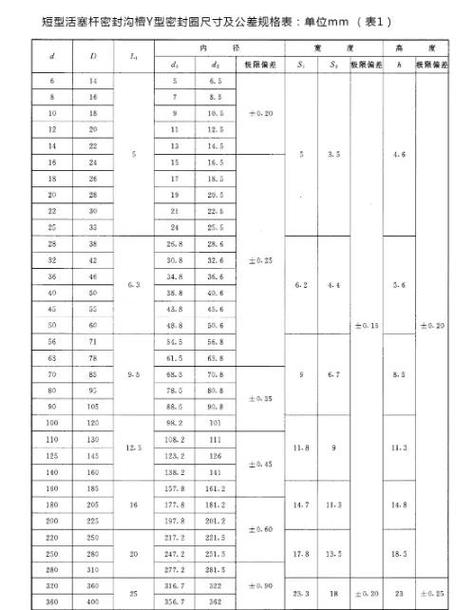
再比如轴承的安装面,很多人觉得要越光越好,非要标Ra0.8。实际上,按照轴承厂商的安装手册,普通深沟球轴承的内圈配合面,只要达到Ra1.6,外圈安装面达到Ra3.2就完全满足要求——真正影响轴承寿命的,是安装面的同轴度、圆度这些形位公差,不是那点微米级的粗糙度偏差。我之前把一套减速机箱体的轴承安装面粗糙度从Ra0.8改成Ra1.6,车间的加工效率直接提了40%,最后跑了半年的台架测试,温升、振动值全在合格范围内,根本没出现所谓的“磨损变大”的问题。
还有那些不参与配合、不接触介质的非功能面,比如箱体的侧面、螺栓的头部接触面,标个Ra12.5甚至Ra25就足够了,非要标个Ra3.2,光后续的抛丸、打磨成本都够多买两个铸件了。
算清粗糙度的成本账,才是合格的机械设计
很多人没意识到,Ra值的成本变化根本不是线性的。从Ra25到Ra12.5,就是粗加工走一刀的事,成本几乎没变化;从Ra6.3到Ra3.2,精车一刀的事,成本涨个10%顶天了;但从Ra1.6到Ra0.8,需要上磨床半精磨,成本直接涨50%;从Ra0.4到Ra0.2,要精磨加机械抛光,成本直接翻2倍;要是要求Ra0.1以上的镜面,得上超精研或者化学抛光,那个成本真的是肉疼——很多时候,你多标一个等级的Ra值,最后省下来的那点理论上的摩擦收益,还抵不上加工成本的零头。
更别提很多不切实际的标注:比如压铸件的氧化表面,你标个Ra0.8,根本做不出来——因为阳极氧化膜本身的厚度就有几微米,就算基材抛得再光,氧化层出来之后的粗糙度也会回到Ra0.4以上,最后加工出来的零件根本达不到要求,只会来回扯皮耽误交期。
我现在审图的时候,只要看到图纸上标了Ra0.2以下的要求,一定会找设计师问一句:这个面的功能是什么?为什么要这么高的要求?很多时候问完才发现,根本就是照着手册抄的,自己都不知道为什么要标这个值。
对了,还有个很容易踩的坑:粗糙度的标注要结合加工工艺的实际能力。比如线切割加工的面,正常工艺出来就是Ra1.6左右,你要是标个Ra0.8,就得在线切割之后再加一道磨床工序,完全是多此一举。
其实做机械设计久了就会发现,所有的图纸参数,从来不是越高越好。你标在图纸上的每一个Ra值,最后都是要真金白银算在加工成本里的。多想想这个面到底要承担什么作用,要和什么零件配合,要接触什么介质,再提笔标数值,比你翻十遍通用设计手册有用得多。
真的。
