上次在车间蹲了一下午,看着工人师傅拿铜棒把轴承往轴上硬敲,轴端都砸出毛刺了还没装到位。翻图纸才发现,标了个H7/u6的过盈配合,设计的人根本没考虑装配工艺,也没算过实际需要的过盈量,就随手从公差表里抄了个代号。
别被公差带代号骗了:配合种类的本质根本不是数字大小
刚入行那会我也背过,配合分三类——间隙、过渡、过盈。总觉得记住代号就能搞定所有选型。错。
配合种类的核心,从来不是某个数字的大小,是孔和轴的公差带在尺寸轴上的相对位置。
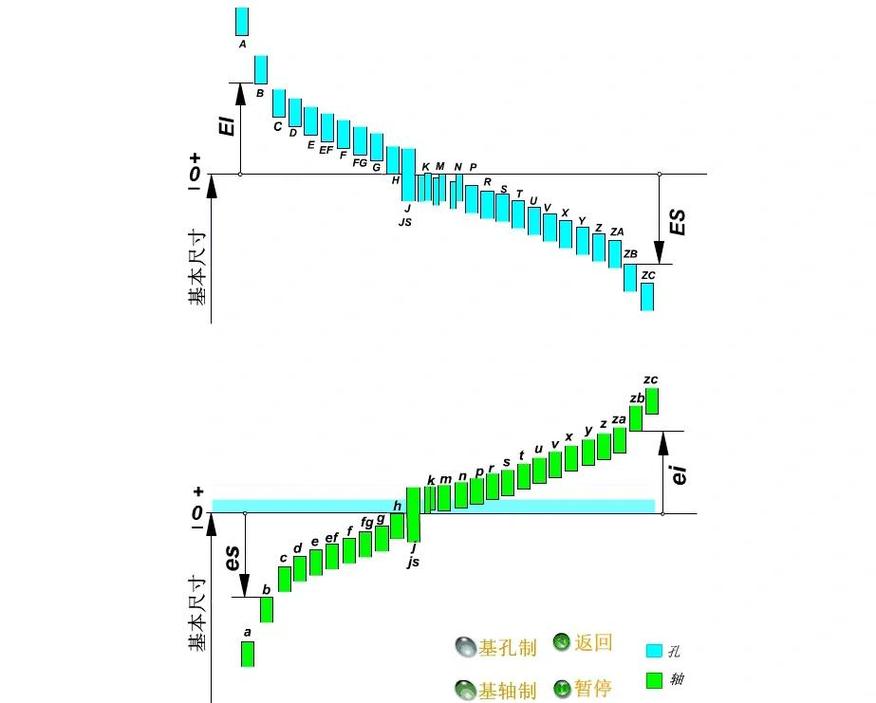
间隙配合是孔的整个公差带都浮在轴的上面,不管你加工出来的尺寸卡在哪,装完永远有可以让零件相对滑动的间隙。过盈配合反过来,轴的公差带全在孔的上面,装完两个零件的接触面永远有抱紧力。至于过渡配合,是两个公差带交叠在一起,可能装完有间隙,也可能有过盈,全看你实际加工出来的尺寸落在哪个区间。
说实话,我之前做液压站的阀芯阀套,本来按要求标了H6/g5的间隙配合,结果车间加工的时候把轴做粗了0.02mm,装进去直接卡得转不动。现场调试的时候压力一升就内漏,拆下来看接触面拉了好几道深痕,心疼得要命。那时候才明白,所谓的配合状态,从来不是图纸上写个代号就定死的,加工精度飘一点,实际效果能差出去十万八千里。
很多人对过渡配合的误解是“间隙很小的中间状态”。错。
过渡配合的本质是加工尺寸的随机性带来的配合状态不确定,根本不是一个固定的中间值。你要是指望选个过渡配合就能刚好不松不紧,那不如直接抛硬币靠谱。
场景化选型:别拿一张公差表套所有工况
之前有个刚工作两年的同事,设计输送机托辊的时候给轴承座和轴选了H7/js6的过渡配合。他说这个配合装起来方便,敲两下就能进去。
结果三个月后现场反馈,一半的托辊转不动,拆下来看,轴和轴承座的配合面磨出一圈1mm多深的亮痕,轴直接废了。
为啥?托辊是带持续振动的旋转部件,哪怕一开始只有几微米的间隙,跑起来的微动磨损会越磨越松,最后整个配合面都磨花。这种需要传递载荷、不能有相对转动的位置,选过渡配合从根上就错了。
选型从来不是对着表挑好看的代号。
有相对旋转运动的位置,比如普通支撑的轴承内圈和轴、低速的泵轴和密封座,选间隙配合就够。中速、精度一般的场景用H7/g6,间隙量大概在0.01到0.03mm,既能保证旋转灵活,又不会因为间隙太大晃得厉害。要是做高精度的伺服阀、精密主轴,就得选H5/h4的小间隙,配珩磨工艺把表面粗糙度做到Ra0.4以下,间隙控制在几微米,才能保证运动精度和密封性能。
需要传递扭矩、没有相对运动的固定连接,才轮到过盈配合上场。轻载的齿轮和轴、带轮和轴,选H7/p6的小过盈,常温下压装就能传个小扭矩。要是重载、有冲击的场景,比如破碎机的转子和主轴、火车车轮和车轴,就得选H7/s6甚至H7/u6的大过盈,过盈量能到0.1mm以上。这种配合根本不能硬敲,得把轮毂放到油锅里加热到120度左右,等孔胀开了再套进去,冷却之后的抱紧力,比你用铜棒敲进去的强好几倍。
上次见个老师傅,对着H7/u6的配合敲了半小时,把轴端都砸扁了还没装进去。看得人着急。
那些图纸上不会写的配合选型潜规则
书本上的配合选型讲得头头是道,但真到车间里,好多细节根本不会写在教材里。
配合精度不是越高越好。好多人上来就标IT5、IT6的精度,算下来加工成本直接翻三倍。其实普通的固定连接,没有相对运动,载荷也平稳,用IT7级的精度完全够,干嘛非要上IT5?多花的钱都是实打实的成本,加工的难度最后全压在车间师傅身上。
我刚工作那会踩过一个巨坑。设计带轮传动的时候,给和轴承配合的轴段标了k6的公差,想着是标准过渡配合,装起来方便。结果装的是标准深沟球轴承,内圈的公差带和普通轴的公差带根本不是一套体系。最后装上去轴承游隙太小,转起来卡得要死,拆下来的时候内圈都磨在轴上了。后来查手册才知道,和轴承配合的轴径,得按GB/T 307.1的公差带选,根本不是随便抄个通用配合代号就行。当时脸都红了。
还有个很多人忽略的点,就是同一根轴上的配合,要考虑装配工艺性。你轴上从左到右要装轴承、齿轮、套筒,要是每个配合的轴径公差都不一样,车削的时候要换好几次刀具,磨的时候也要分段靠模,加工效率低不说,台阶位置还容易出应力集中。
实际设计里,只要能满足功能要求,尽量让同一轴段上的配合公差带往宽松了靠,别为了0.01mm的精度差,给车间添数倍的麻烦。
别不信。之前见过个设计师,一根200mm长的轴,上面有三个配合段,分别标了h6、js6、k6三个不同的公差,车间师傅拿到图纸直接骂,说光磨这三个台阶就得花两个小时,换个统一的公差,半小时就能干完,功能上根本没差别。
其实配合种类从来没有什么绝对的标准答案。你要是脱离了实际工况、加工能力、装配条件去选,哪怕把所有公差表背得滚瓜烂熟,照样要出返工的问题。
多去车间跑跑。看看实际装的时候是什么状态,拆的时候哪里容易坏。比在办公室对着表格拍脑袋标公差,强一百倍。
