给手里有一定机械加工基础,碰过高硬度难加工材料,却总摸不清电化学加工脾气的朋友,这篇都是干了18年工艺攒下来的干货,没有空泛的理论,全是踩坑踩出来的实际经验。
高端难加工材料,为什么绕不开电化学加工
航空发动机的高温合金叶片榫齿,硬度普遍在HRC62以上,普通硬质合金铣刀,一把进货价快四千,切不了三个工件就崩刃。
真费钱。
更别说切削应力会残留,叶片在高温高转速下提前疲劳开裂,风险没人担得起。电化学加工不一样,靠的是阳极溶解蚀除材料,只要工件导电,不管硬度多高,都不会产生切削应力,也不会有刀具损耗。
核心原理绕不开法拉第电解定律,公式很简单:
$$ m = \frac{M I t}{z F} $$
其中M是阳极材料的摩尔质量,I是加工电流,t是加工时间,z是金属阳离子化合价,F是法拉第常数,取值为96485 C/mol,这个精度已经够所有工程场景用了。
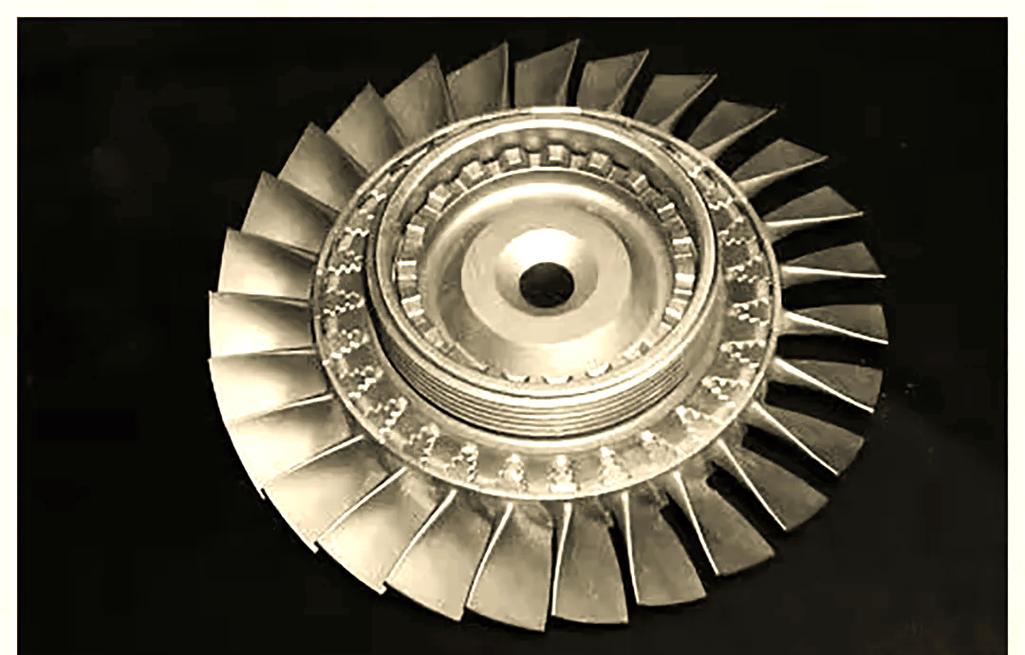
很多人觉得电化学加工只能干粗活去余量,其实不对。现在精度做到±0.01mm已经是量产线的常规水平,配合数控进给,复杂型腔的加工精度甚至能超过传统切削。
不过话说回来,好东西也有脾气,不是接个电通个电解液就能出活。我刚接触这行的时候,连着踩了好几个大坑,差点丢了手里的项目。
量产工艺里最容易踩的隐形坑
第一个坑,流场设计不均。我十年前做某型整体叶盘的叶道加工,当时为了赶进度,照着类似产品抄了阴极流道,结果加工出来一测尺寸,进气边余量去完了,排气边还剩0.22mm,三个毛坯直接报废。
七十多万打了水漂。现在想起来还肉疼。
后来查了半天才发现,进出口的电解液流速差了快三倍,流速低的地方蚀除产物排不出去,自然加工速度上不去。按照现在行业通用的HB 5363-2010航空工艺规范,电化学加工的电解液流速差必须控制在15%以内,这个数值真不是随便写的,是无数报废工件堆出来的要求。
第二个坑,杂散腐蚀。很多人只盯着阴极和加工区,非加工区的绝缘做不对,分分钟给你颜色看。早年我用普通环氧树脂涂非加工区,电解液温度升到40度,泡三天就起鼓开裂,边缘蚀得坑坑洼洼,工件直接废了。
后来换成符合GB/T 38913-2020要求的氯磺化聚乙烯橡胶绝缘涂层,耐电解液腐蚀性能提了五倍,再也没出过类似问题。当然成本也涨了快一倍,但是和报废工件比,这点投入太值了。
第三个坑,阴极变形。绝大多数入门的工程师都会漏这个,只算阳极的蚀除量,忘了阴极在大电流下也会缓慢腐蚀变形。我之前做批量生产,用普通紫铜做阴极,跑了十个批次,阴极变形就到了0.05mm,加工出来的工件公差直接超差。
选型上其实很简单,批量大于500件的,直接上铜钨合金阴极,腐蚀速率比紫铜低一个数量级,硬度高不容易变形,虽然采购价格是紫铜的三倍,但是全生命周期算下来,反而比频繁换阴极修模便宜。批量小、精度要求不高的,紫铜也能用,每加工二十件校准修模一次就行,对吧。
微细电化学加工的新落地场景
现在3C消费电子、医疗器件对微纳结构的需求越来越多,直径0.05mm以下的无重铸层微孔,激光加工会有热影响区,冲压会变形,电化学加工刚好补上这个缺口。
我前年参与过一个手机摄像头模组支架的项目,上面有42个直径0.04mm的微孔,要求公差±2μm,不能有重铸层,最后就是用纳秒脉冲微细电化学加工做的,参数我至今记得很清楚:脉冲频率10kHz,脉宽1μs,加工间隙稳定控制在10μm以内,量产良率能稳定在96%以上,比激光加工良率高了12个点。
说实话,国内现在的微细电化学加工设备,稳定性和进口比还是有差距,进口纳秒脉冲电源价格翻一倍,但是故障率比国内低一半,项目预算够的话直接上进口,预算紧选国内头部厂家的也能用,就是得多花点精力每周校准一次加工间隙。
电化学加工从来不是什么停在论文里的高端工艺,是现在高端制造里实打实解决问题的手段。摸透流场、绝缘、阴极这几个关键点,避开那些前人踩过的坑,就能把这个工艺用得顺手,解决很多传统加工解决不了的问题。
