摘要:很多具备一定基础的中级机械工程师,对机械可靠性的理解仍停留在堆砌安全系数、更换高价材料的阶段,实际工程中大量可靠性问题都来自细节的遗漏。本文结合多个一线落地的工程案例,拆解机械可靠性设计、验证环节的常见误区,分享可直接复用的设计思路。
上个月帮商用车底盘部门改一款轻量化钢板弹簧支架,原设计样件台架交变疲劳试验,12万次就断了,设计要求是20万次。设计工程师本来打算把壁厚从8mm加到10mm,材料换成40Cr,成本涨27%,重量还不满足轻量化要求。
我翻了他的仿真模型,发现他根本没算圆角处的应力集中。原来的过渡圆角是R2,刚好够插刀加工,仿真算出来最大应力187MPa,用45钢的屈服强度355MPa算,安全系数快1.9,看起来完全没问题。实际上圆角处的应力集中系数达到2.1,实际最大应力超过390MPa,早就过屈服了。
后来只改了圆角到R5,调整了钻孔的位置避开应力峰,其他什么都没变。台架试验跑了38万次都没断。
别把可靠性设计做成安全系数堆砌
GB/T 2689.1-2004对可靠性的定义非常清晰:在规定条件下、规定时间内,完成规定功能的能力。核心是概率,不是单纯的静强度余量。
很多人做设计,开口就是安全系数要做到1.5以上,好像系数够大就一定可靠。实际上机械领域90%以上的失效都是疲劳失效,和应力分布、载荷历程、工艺残余应力都有关系,盲目堆安全系数不仅解决不了问题,还会推高成本,甚至带来新的应力集中问题。
比如刚才的支架案例,加壁厚不仅会增加装配接口的刚度差,反而会让应力向过渡区集中,就算加上去,能不能过试验都不好说,成本先涨了一大截。
容易被忽略的隐性可靠性变量
设计图上只标了名义尺寸和材料牌号,很多人就只按照名义值算可靠性。实际批量生产中,工艺和公差带来的变异,才是批量失效的主要原因。
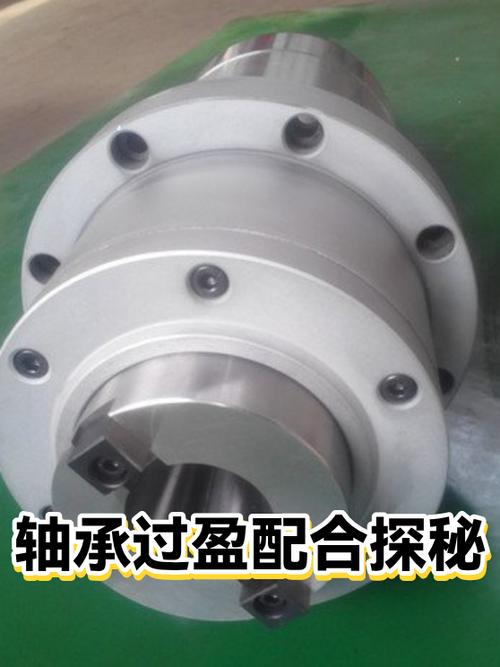
我之前碰过一条自动化仓储的输送线,投入运行一年,滚筒轴承坏了超过30%,拆下来检查,轴承内圈都裂了。原厂设计的轴承配合是φ30mm基孔制过盈配合,公差带选的是H7/p6,设计的时候取中间过盈量0.035mm,算出来内圈的应力刚好,寿命符合要求。
实际抽了100个批量零件测量,有21个的轴径公差偏上限,过盈量达到了0.062mm,内圈的装配应力直接翻了一倍,轴承额定寿命直接降到设计值的28%,不坏才怪。
后来只是把公差带改成H7/k6,把过盈量的上限降了0.03mm,成本一分没加,运行三年,坏率不到千分之二。
说实话,焊接残余应力这个坑我见得太多了。做重型结构支架的,很多仿真的时候把焊缝做成理想的连续体,根本不考虑焊接后焊道两侧有最高300MPa的拉残余应力,交变载荷跑不了几千次,裂纹就从热影响区出来了。现在很多中小厂做焊接件,连去应力退火都省了,你设计留再大的余量也没用。
还有沿海户外的工程机械,腐蚀对疲劳的影响,很多人就是留1mm的腐蚀余量就完事,实际上氯离子点蚀会把钢材的疲劳强度降低40%到60%,这个损伤,你加1mm壁厚根本补不回来。
可靠性验证的常见误区
很多工厂的验证逻辑就是:样件做出来,上台架跑,断了就改设计,改完再跑,来回折腾大半年,费钱费时间。其实很多时候不是设计错了,是验证方法错了。
我之前参与一个新能源汽车的副车架项目,按厂内标准做恒定幅值的疲劳加载,15万次就断了,设计要求是20万次,换了两种高强度钢都不行,项目都要延期了。后来我们调了加载谱,把实际路测采集到的载荷谱导进去,按照实际的载荷频率和幅值做变幅加载,样件直接跑到了28万次都没断。
为什么?原来恒定加载一直满负荷跑,所有循环都是最大载荷,Miner累积损伤远高于实际使用场景,相当于你把人十年跑的一万公里全集中在一个月跑,当然提前累垮!
还有用威布尔分布算产品可靠度的时候,很多人直接拿软件默认的参数拟合,根本不考虑截尾试验数据的修正,算出来的可靠度比实际高10%以上,批量上市后坏率超标,这个亏吃起来可不轻。
做工程久了才明白,机械可靠性磨的从来不是大方向,是一个个没人注意的小细节。不是越贵的材料越好,不是越大的安全系数越靠谱。你多花十分钟算一下应力集中,调一下公差带,比堆半毫米壁厚、换一倍价格的材料赚多了。好的可靠性设计,从来不是追求零失效,是用最低的成本,把失效概率控制在可接受的范围内,这才是真本事。
