摘要:本文基于国内重卡后桥生产线溯源改造项目的实战经验,梳理生产全链路全周期溯源管理的落地逻辑,拆解常见误区,给负责生产改造的中级工程师提供可直接复用的经验参考。
前年接了个活,给国内某主流重卡主机厂的后桥生产线做全链路溯源改造。对方之前吃过大亏:一批次后桥齿轮开裂,召回三千多件,花了近八百万,最后查了半个月才锁定是毛坯炉料杂质超标,之前的溯源系统只有成品批号,往前查不到原料炉号,往后查不到所有装车去向,只能一刀切全召。
很多工厂现在提溯源,都还停留在「给成品贴个二维码应付审核」的阶段。说白了,这就是自欺欺人。真出了问题,半毛钱用没有。
为什么绝大多数工厂的溯源都是「半拉子工程」
我见过太多项目,预算花了大半,只做了成品出厂这一个节点的记录。上游原材料哪来的?加工环节参数对不对?热处理炉温稳不稳?全是空白。
有次去浙江一个汽配厂做技术交流,他们的溯源系统是老板为了拿主机厂订单硬上的,所有加工参数都是操作工每天下班补录,想填什么填什么。有次出了质量问题,查出来录的切削转速比机床最大转速还高两倍,你说可笑不可笑?
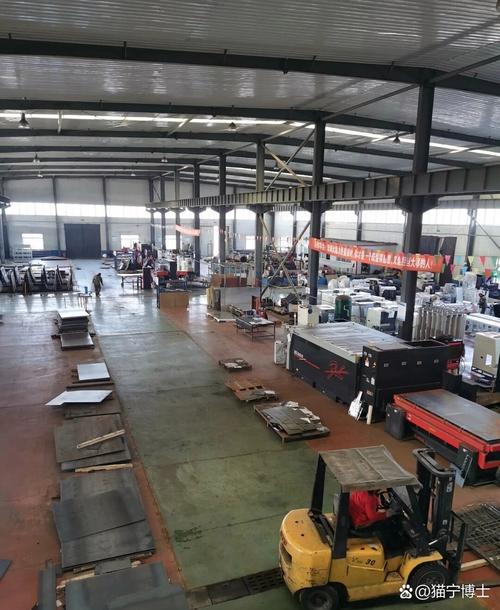
IATF16949汽车行业质量管理体系明确要求,零件可追溯性要覆盖从原材料到成品交付的全流程,出问题后能隔离所有涉险产品。很多工厂只做了尾巴,没做身子和脑袋,当然算不上真正的全链路全周期溯源。
全链路全周期溯源必须覆盖的核心节点
从流程上说,从原材料进厂的那一刻,溯源就该启动了,绝不是从下料工序才开始。
第一个核心节点:原材料入厂绑定。每一批次的钢材、铸件,必须把钢厂炉号、化学成分报告、进厂探伤报告、物流运输信息全部绑定到最小流转单位。像后桥壳这种核心件,直接给每一件铸坯打标,从进厂就有唯一ID。这里要提醒,铸锻环节温度超过1000℃,普通二维码标签直接烧没,一定要选耐高温陶瓷RFID标签,我刚做项目的时候图便宜买了普通PET标签,第一批锻打出来全废了,小一万块打了水漂,这个坑记一辈子。
第二个节点:加工过程自动采集。每一台机加工设备的切削参数、刀具编号、加工时间、操作工ID,甚至机床当日的主轴温升误差,全部自动采集绑定,绝对不要人工录入。老机床不用换,加个PLC采集模块就能对接系统,单台改造成本才几千块,比人工录靠谱一百倍。
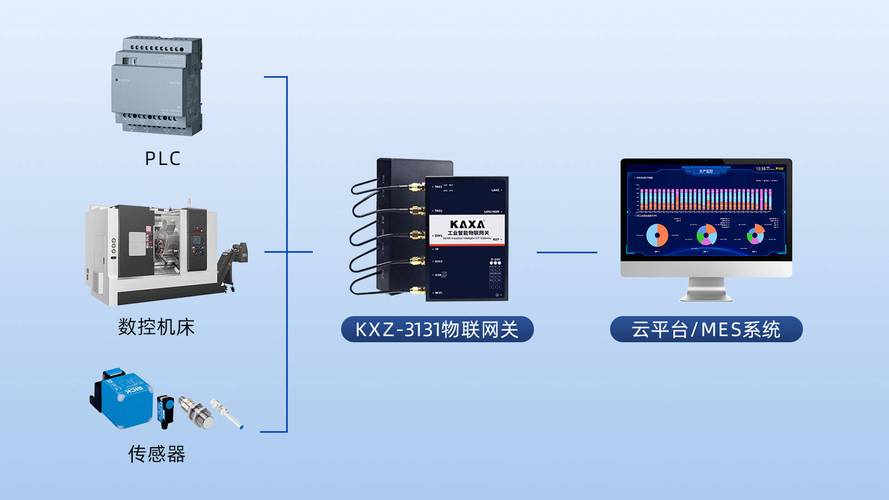
第三个核心节点:特殊工序全数据绑定。热处理、焊接这些特殊过程,是质量问题的高发区。比如热处理,必须把每一件工件的炉温曲线、保温时间、冷却介质温度自动存入溯源ID,出了问题一看曲线就能直接定位,不用全车间拉网排查。我改造的那个项目,现在出问题定位时间从原来的平均7天缩短到5分钟,效率提升快两个数量级。
最后一直到装配、成品检测、出厂运输、终端交付,每一个环节的数据都往同一个ID上挂,真正做到一件一档案,一扫全知道。去年有个客户投诉后桥异响,我们扫完码五分钟就出结果:所有生产环节参数正常,就是终端保养换了假齿轮油,直接撇清责任,省下了一百多万的索赔款。
落地阶段最容易踩的坑,全是交过学费的
第一个坑:盲目追求大而全,所有零件都做单件溯源。核心受力件必须单件,但是标准螺栓、螺母这类辅助件,做批次溯源就够了。单件溯源的成本是批次溯源的三倍以上,完全没必要浪费钱,根据零件重要性分级做,性价比最高。
第二个坑:为了省成本用人工录入数据。人工录入的错误率至少在15%以上,错一个参数,整个溯源就废了。宁愿少做几个节点,也要保证数据自动采集,这个原则不能松。
第三个坑:各部门数据不通,形成信息孤岛。采购存原材料数据,生产存加工数据,质量存检测数据,各在各的系统里,查一次要导出三个表格拼半天,这还叫什么全周期?一定要做统一的溯源ID规则,所有节点数据都挂在同一个ID下,一扫就能出全链路报告。
第四个坑:只做向前溯源,不做向后追溯。很多工厂能查到一件成品的原料来自哪,却查不到某一批原料出问题后,成品都发给了哪些客户,装在了哪台车上。全周期溯源必须能双向查,往前找根源,往后划范围,召回的时候只召涉险产品,能省上百万的冤枉钱。
生产全链路全周期溯源从来不是什么用来吹概念的花架子。它就是一个工具,帮你少赔钱、少背锅、快速定位问题,还能满足下游客户的合规要求,拿到更多订单。
我做的那个项目,上线一年多,已经省了两次召回、一次索赔,算下来早就把改造的成本赚回来了,还帮客户拿到了新主机厂的供应商资质,这不比花里胡哨的概念有用?
