2026-10-01 22:59:54 分类:机械设计
上周刚结束省赛初选,组里学生参赛项目就是这个,蹲实验室调了三周,一堆狗血,整理出来当教研笔记。
学生第一次交方案的共性卡点
说实话,大部分没碰过实际项目的学生,都这毛病。把能想到的自动化功能全往上堆,生怕不够”复合”。
要车铣复合,要自动上下料,要全工序视觉检测,还要加数据云上传功能……算完预算,超了三倍都不止。
我翻完打印的布局图,叠了三遍实验室标准工位的尺寸纸,发现连开门的空间都留不出来。
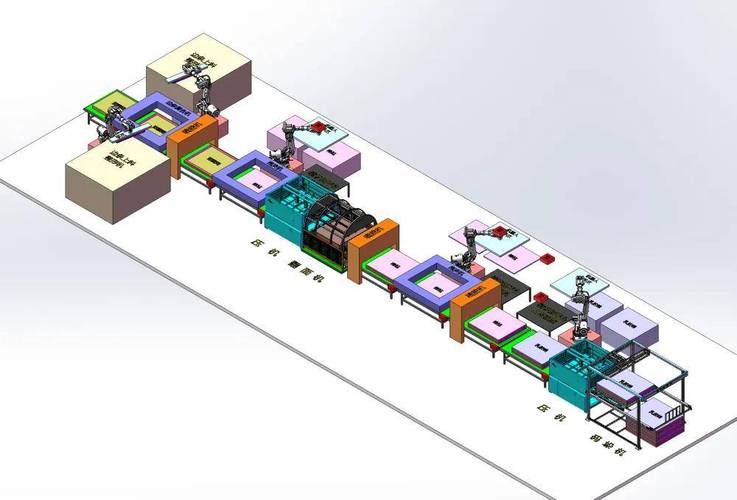 学生初稿自动化复合加工作业工作站布局图
核心卡点其实很统一:学生把”复合”理解成了多设备拼接,不是工艺流程的整合。
复合加工的初衷是什么?不就是一次装夹干完所有活,减少重复装夹的误差,省掉工序之间的等待时间吗?
本来一个多工位转位主轴单元就能切换车铣刀具,省掉两台设备之间的移位误差,结果非要拆成车床铣床各一台,中间加个六轴机械手。成本高,占地方,机械手定位还容易出偏差。
我指着图上堆得满满当当的设备问学生,我们工位才3.5米长,你这堆下来4.2米,塞哪里?塞我办公室吗?
没人说话,都低着头改。
砍掉一半功能后的意外顺畅
逼着学生砍功能,规则很简单:先锁定核心加工需求——这次就是针对小批量医疗器械不锈钢接头,一次装夹完成车外圆、铣定位面、钻侧孔,加工完自动出料、卡控关键尺寸。所有不直接服务这个需求的功能,全砍。
原来要加的机器人第七轴砍了。原来要做的全轮廓视觉检测砍了,改成出料口过一个光电测径仪,只卡客户要求的外径公差。原来预留的十二个工件料库,砍成四个,满足小批量调试足够用。
成本直接掉了三分之二,整体布局缩到3.2米,刚好塞进标准工位。
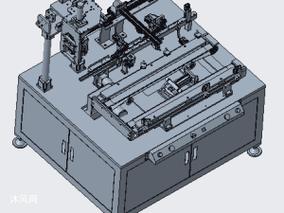 改版后自动化复合加工作业工作站实物装配图
不过话说回来,砍的时候学生一个个哭丧脸,说改这么简单,会不会评委觉得没东西?
结果调机的时候反差就出来了。原来堆功能的时候,光捋不同品牌设备的通讯协议就花了半个月,还到处是bug跑不通。砍完之后,只用一个小型国产PLC,把主轴转位、气动夹爪上下料、测径信号反馈的逻辑顺清楚,一周就跑出了第一个合格工件。
那天学生跑出来喊我去看,第一个工件卡着测径仪过,绿灯亮,合格的时候,全组都跳起来了。
我那时候站在旁边想,很多时候我们都搞错了方向。工作站不是用来秀技术堆砌的,是用来解决问题的。能把核心流程跑顺,少出故障,稳定出合格工件,就是好设计。
给下次开课留的调整笔记
 给下次开课留的调整笔记
这次项目跑完,我也攒了不少调整思路。
原来开课,总习惯先讲结构,讲选型,把成熟的工作站方案拆解给学生看,学生照着拼就行。现在看,根本没用。学生不知道为什么这么取舍,只会照猫画虎堆零件。
下次开课,第一节课不讲设计,先讲需求排序和功能砍减。一上来就给具体工件、给定预算、给定工位尺寸,让学生把所有想要的功能列出来,然后一轮一轮砍:非核心的砍,锦上添花的砍,超出预算的砍,最后剩的才是值得做的。
还有,核心精度的钱不能省,这句话说一百遍,不如让学生踩一次坑。这次学生卡了三天,就是主轴转位后的定位精度,一开始图便宜用插销定位,转个二三十次就偏了0.02mm,直接超差。最后咬咬牙换了端面齿盘定位,问题立马解决,一分钱一分货,这个教训学生记一辈子。
还有选型,原来总让学生照着教材公式算,算完就完事。这次发现好多学生要么余量留太大,电机扭矩选大了五倍,平白多花几千块,要么留太小,夹不住工件动不动就打滑。下次我把实验室拆下来的旧电机旧气缸都摆出来,让学生算完自己试,试完不对再改,比看书有用多了。
下周还要带新组调机,指不定还有什么新坑。先记这么多。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:自动化复合加工作业工作站:我在课堂里改了三版的设计教训
文章链接:https://yqhljx.com/list_9/3670.html
