很多工厂做了五六年的老产线,效率上不去,不良率飘红,换型慢到接不了小批量订单,第一反应就是投钱换全新产线。我经手过不下八个改造项目,大半工厂都踩过「重设备投入、轻规则梳理」的坑。这篇讲的都是真金白银砸出来的经验,给准备动手的同行做个参考。
改造前先摸死结:别上来就动设备
去年在东莞接的汽车连杆装配线改造项目,刚进车间我头都大了。
投产七年,换了三批班长,每个班长都按自己的习惯改了工装。这边加个临时挡块,那边接个延长线,换个操作工,装配顺序都能不一样。
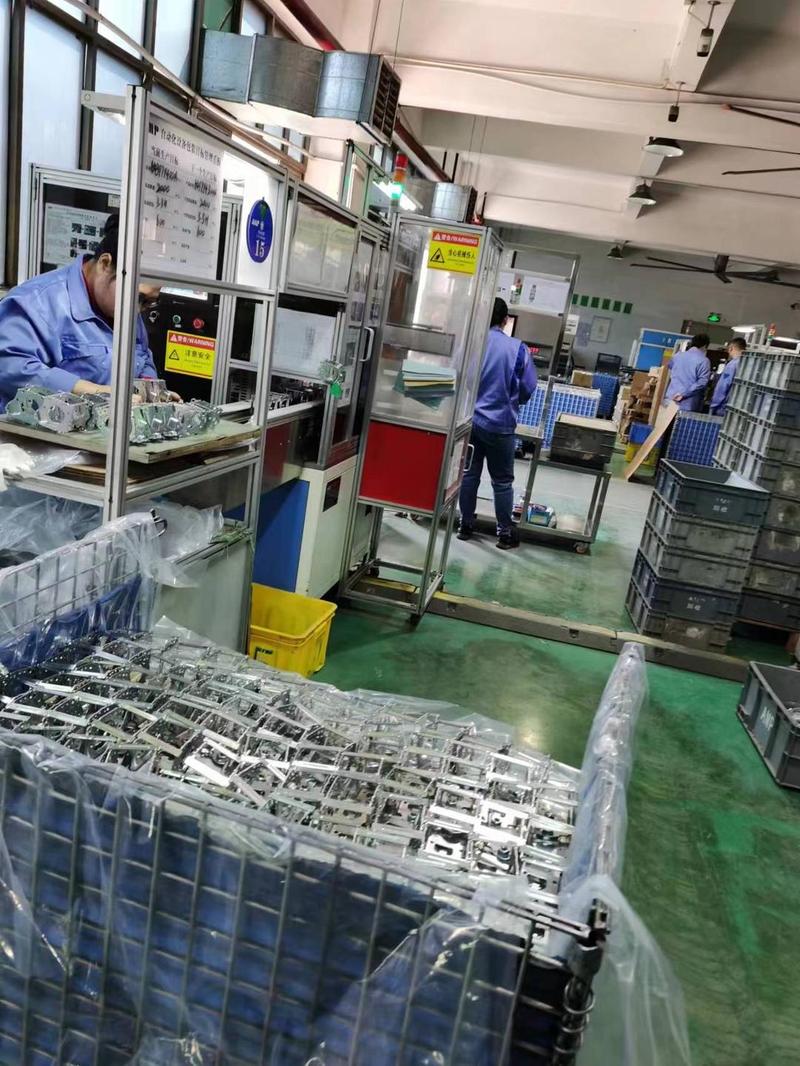
测了三天数据,同一款产品,最快的工人比最慢的快22%,不良率最高的工位比最低的高整整5个百分点。换型一次要110分钟,客户要个500件的小单,排产都排不进去。
说实话,一开始甲方老板给的方案就是全拆了换进口线,预算开了五百万。我拉着设备组测了三天设备精度,8台压装设备,有6台的重复定位精度还在0.02mm以内,完全满足要求。问题根本不在设备,在没有规则。
所有工装基准不统一,工位的操作顺序没有标准化,线体的物料摆放全凭工人习惯,安全防护也因为私改乱拉,不符合GB 5083-1999 生产设备安全卫生设计总则的要求,这才是所有问题的根。
核心改造:把所有变异都锁进规则里
很多人对规范化标准化改造有误解,觉得就是编几本作业指导书贴墙上。真不是。
我们改的第一步,是统一所有工装的定位基准。按GB/T 41572-2022 生产过程能力和性能测量指南的要求,过程变异必须控制在允许公差的10%以内,所以我们把所有快换工装的定位孔都统一成了Φ10H7的公差,所有对接基准面重新铣平,保证平面度不超过0.02mm。原来换工装要对三个基准,现在只要插两个定位销,锁两个快拆螺栓就行。
第二步,规范动作和工位布局。原来物料筐随便放,工人拿一个零件要转半个身,我们把每个工位的物料盒位置都定死,伸手就能够到,操作步骤按动作经济原则重新排,把多余的转身、弯腰动作全删掉。甚至连拧螺栓的顺序,都按力矩要求定死,避免装歪。
第三步,布线和安全规范。原来私拉的线全剪了,动力线和信号线分开走不同的线槽,符合GB 50054-2011 低压配电设计规范的要求,所有外露的运动部位都加了联锁防护,再也不会出现工人误碰停机的事。
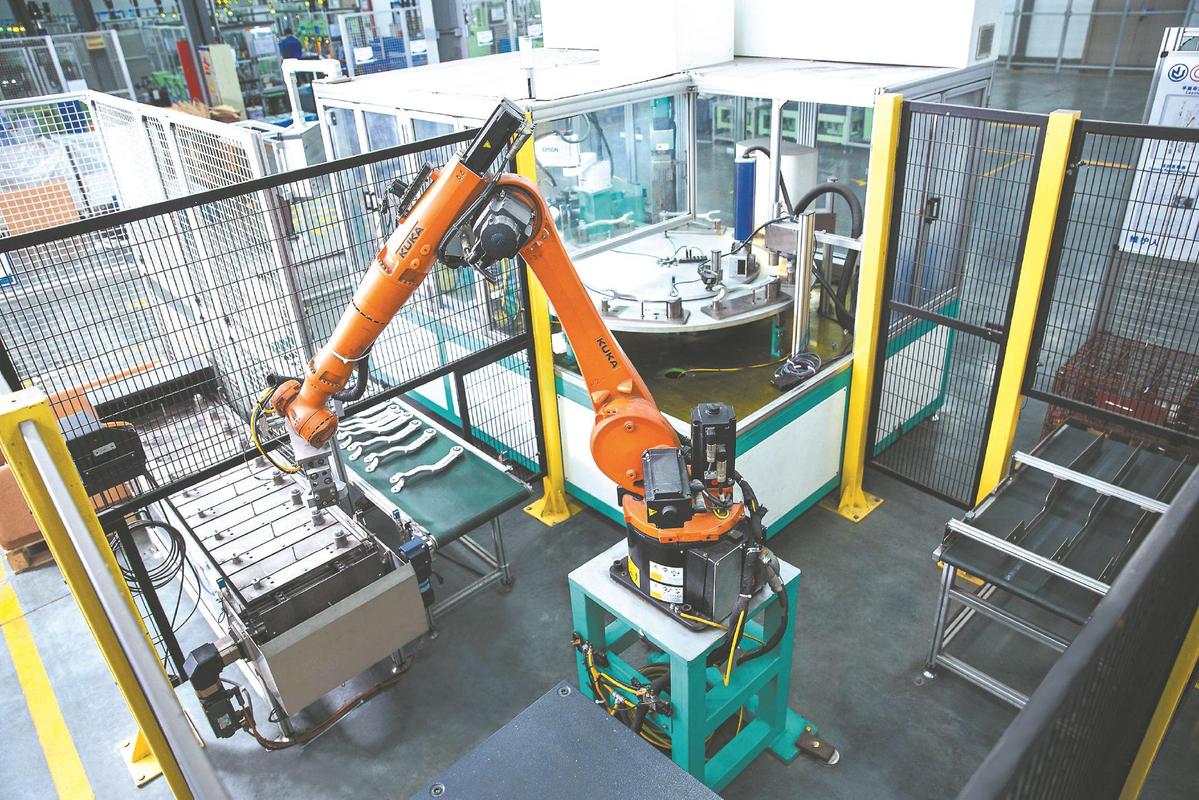
这里说个选型的坑,一开始我们想给所有工装换气动快换机构,算下来成本要八十万。后来算了算换型频率,这条线平均一周才换两次型,手动快换机构只要把定位销插好锁死,整个换型时间只要18分钟,比原来的110分钟快太多,成本只有气动的三分之一。最后就选了手动快换,一下子省了五十多万。对吧?适合的才是对的,不是越贵越好。
改完不是结束,要留够迭代空间
不少改造项目,验收完就没人管了。过个两三年,又回到原来的样子,为什么?
因为没留迭代的余量,也没做持续的验证。我们改完之后,连续跑了30天的SPC过程能力分析,原来的线CpK只有0.78,也就是过程能力不足,满足不了批量生产的要求。改造完之后CpK升到了1.67,属于一级过程能力,不良率从原来的4.1%降到了0.3%以下。
不过话说回来,现在客户的需求变的快,今天做这个产品,明天可能就要换新品,所以改造的时候不能把线定死。我们这次给每个工位都留了150mm的调整余量,工装接口全部标准化,以后新品只要做符合基准的工装就能直接用,不用动线体结构。甚至还留了冗余的IO接口,以后要上MES或者自动化升级,直接接就行,不用再掀地板拉线。
我见过太多改造,为了好看,把所有工位都焊死,看起来整整齐齐,来了新订单全废,还要再改一次,白花冤枉钱。
产线规范化标准化改造升级,本质不是换设备,是梳理生产过程的所有变异,把能统一的都统一,能定死的都定死,同时给未来的变化留够空间。花小钱办大事,比盲目砸钱上全新线靠谱多了。
