摘要:本文基于数控加工车间刀具在线监测项目的实际落地经验,梳理边缘端本地数据计算在机械制造场景的选型逻辑、常见问题,给具备基础机械知识的中级工程师提供可落地的参考。
去年我们车间上刀具在线监测项目,踩了大坑。 亏了小十万。说出来都是泪。 一开始完全跟着供应商的方案走,全上云端,振动数据采样,传上去算,再发结果下来。我们加工的是汽车发动机凸轮轴,公差要求控制在0.01mm以内,一点错都出不起。 谁能想到,就差几十毫秒,废了三把进口合金刀,一套小两千啊。为什么我们最终放弃云端,给数控车床改了边缘端本地数据计算
车间角落那台CAK6150数控车床,本身位置就偏,5G信号时不时掉个100多毫秒,高峰时候甚至到200ms以上。云端跑完模型发指令回来,刀已经切进去十多毫米了,再停车已经晚了。
一开始我们想换更好的5G基站,算了成本,光布线加基站就要十几万,还不一定能解决角落的信号盲区。后来抱着试试的心态,把计算模型整个移植到机床电控柜里的边缘模块上,所有数据本地算,算完直接给控制器发指令。
结果出来我们都惊了。延迟稳定在2ms以内,从来没超过5ms,信号好不好根本不影响,第一个月就没出过因为延迟导致的废品。说实话,这时候才反应过来,很多工业场景根本不需要什么大云端,本地就能解决的问题,为什么要绕个大弯?
数据不出车间,还省了一大笔带宽费,数据安全合规的问题直接解决,这还是我们一开始没料到的额外好处。
机械场景下边缘端本地数据计算的核心选型逻辑
很多人一听到边缘计算,第一反应就是买最高算力的模块,越贵越好。我们一开始就是这么踩坑的,选了个32TOPS的NPU模块,一块就要两千多,装上去跑了一周,发现平均利用率才不到20%,一半多算力全程闲着,纯纯浪费钱。
按照GB/T 39116-2020《智能制造 边缘计算 参考架构》的要求,边缘端算力只需要预留1.2倍的峰值计算余量就足够,根本不需要预留好几倍。我们做刀具磨损监测,只需要计算振动信号的几个核心特征:均方根振幅RMS=√(1/n Σ(xi²))、峰态系数、频谱峰值,整个模型推理一次才不到10M运算量,8TOPS的宽温ARM模块完全够用,一块才六百多,成本直接降了三分之二还多。
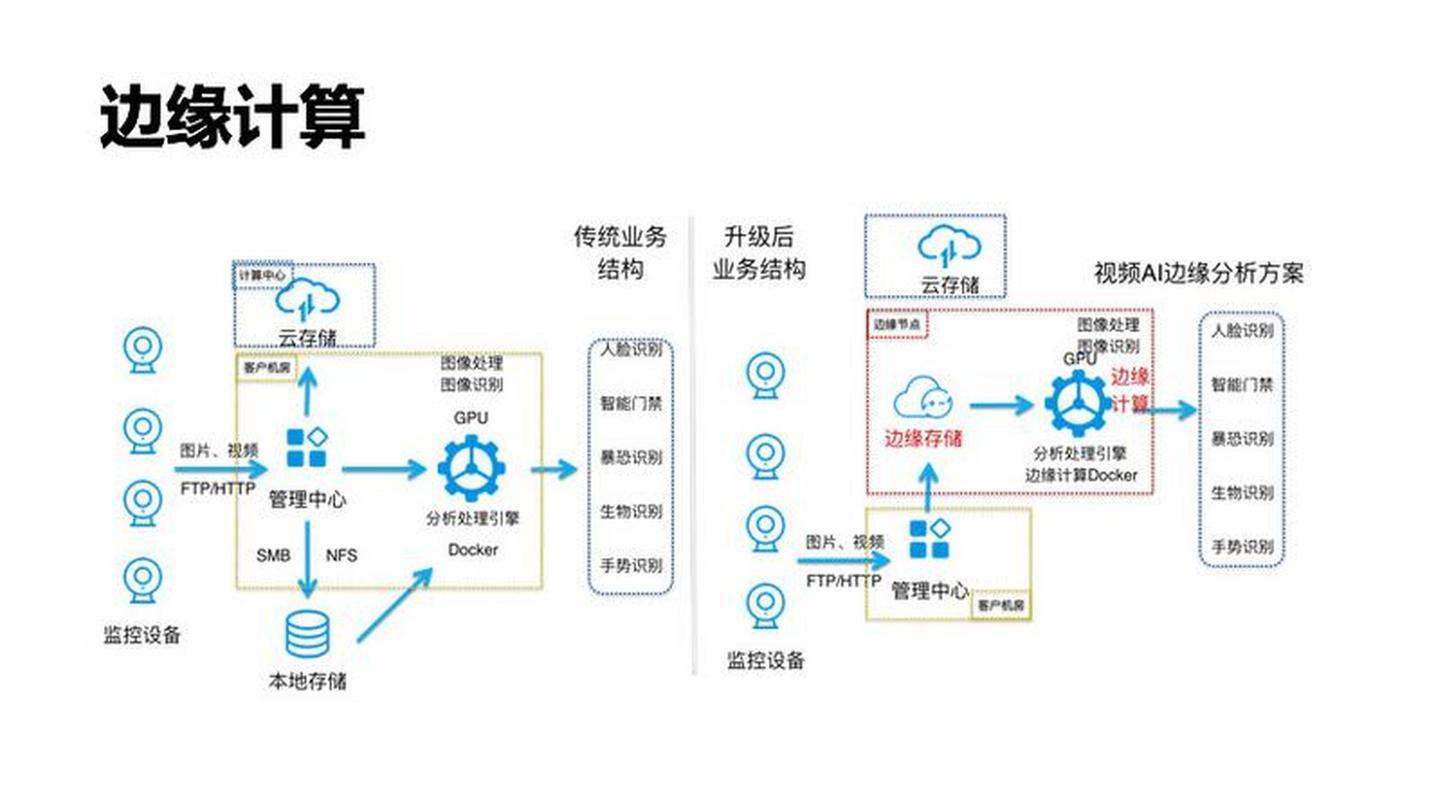
存储也是一样,很多人选大硬盘存全量采样数据,一天就几个G,其实根本没必要。本地只存提取出来的特征值和异常工况的全量数据,正常工况的原始数据算完直接扔,一个月存下来才几百M,普通的8G eMMC就够用,又省一笔。
不过话说回来,核心的硬指标不能省,实时性必须满足场景要求,我们做在线监测要求计算延迟低于10ms,本地计算随便都能达标,云端哪怕最优条件下也很少能做到低于20ms,这个差距就是废品和合格品的差距,没得商量。
容易忽略的隐形坑,都是花钱买的教训
第一个坑,温度漂移。边缘模块大多装在机床电控柜旁边,夏天车间不开空调的时候,电控柜里温度能冲到55度,普通工业级模块的计算误差会飘0.2%。别小看这0.2%,我们当时设置的刀具磨损阈值就是2%,差0.2%要么就是提前一周换刀,一套刀大几百浪费了,要么就是晚换,出废品。后来换成宽温级(-40℃~85℃)的模块,误差稳定在0.05%以内,问题直接解决。
第二个坑,电磁干扰。机床主轴变频器起停的时候,电磁干扰强度能到几千V/m,普通没做隔离的边缘模块,计算出来的特征值直接飘,误报警一天能出好几次。后来我们按照GB/T 17626电磁兼容要求,给模块电源加了磁环,外壳接机床接地端,才把干扰压下去。
第三个坑,固件更新锁死。很多小厂家卖的边缘模块,固件是写死的,要更新模型只能拆下来返厂刷,我们换了一批新刀具,模型阈值要调,拆了五台床子的模块,耽误了整整一天生产,损失好几万。后来换的模块都要求支持本地OTA更新,在车间MES上点一下就更完了,十分钟的事。
现在很多工厂搞数字化升级,上来就要上云、做大模型,仿佛不上云就不算数字化。其实很多一线生产场景,对延迟、稳定性、数据安全的要求远高于对大模型算力的需求,边缘端本地数据计算才是真正能落地、能直接赚钱的方案。不用追求花里胡哨的参数,选够算力,避开这些坑,小投入就能拿到实打实的收益。
