2026-09-29 10:11:01 分类:机械设计
上周带大三的产线设计实训,一半学生卡在运维模块走不动。不是不会接线写程序,是根本没搞懂,运维管理到底要解决什么问题。
课堂里踩的坑:运维不是修机器,是管人、机、数据的衔接
最开始我把运维模块放在整个设计的最后,学生赶进度的时候,大多随便凑个故障报警功能就算交差。都觉得不就是出问题了停线换零件?太想当然了。
上次有个小组做汽车零部件冲压产线模拟,硬件装得整齐,传感器位置都对,程序跑空载也顺,就是运维逻辑全错。所有异常都直接触发急停,完全没分级处理。
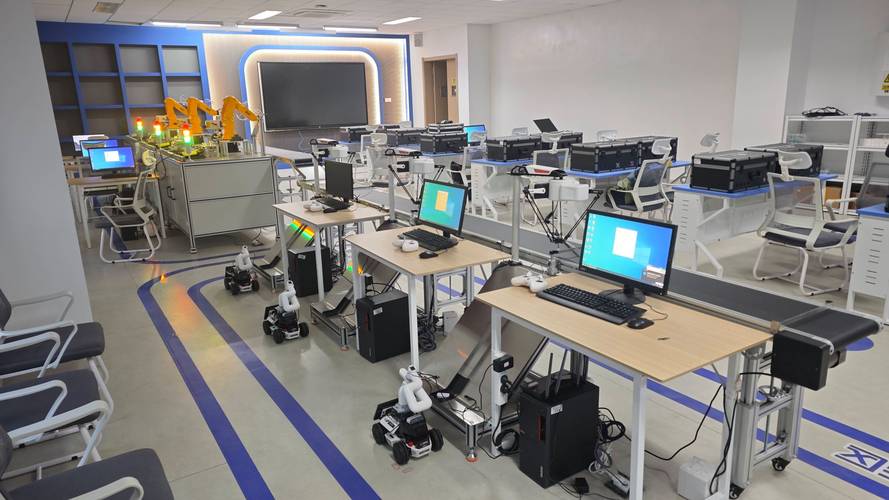 高校实训台智能产线运维调试现场
模拟跑批量订单的时候,冲压机主轴承温度升到一级预警,直接停线,整个线体全堵,本来两个小时的产能,硬生生拖了四个小时,最后只拿了及格分。下课几个男生蹲在走廊抽烟,吐槽说原来智能产线运维不是装个PLC堆几个传感器就行啊。
说实话,我当时偷着乐。踩过这个坑,比我讲十节课都记得牢。
机械设计出身的学生,惯性就是盯着硬件,盯着能不能动,能不能出合格零件,很少会站在整个产线全生命周期想问题。智能运维说白了,核心不是坏了再修,是尽量别坏,真要修也别耽误太多产能。这个逻辑转不过来,学再多模型也没用。
做课程取舍:砍掉八成冗余理论,只留三个核心问题
最早写这门课大纲的时候,我也走了弯路。光运维分类就列了三页PPT,一个个概念讲得头头是道,学生记了满满一页笔记,一到实训还是懵。
现在我直接把八成理论砍了,上课第一天,扔给学生三个问题,想清楚再动手:
第一,你的产线哪个位置最容易停?找出来最影响产能的核心故障点。
第二,你能拿到什么数据预判这个故障?不用搞高大上的大数据,能拿到温度、振动、压力就行。
第三,预判出故障之后,你怎么调度不耽误整体产能?
很多人说现在智能运维就要上AI,就要搞大数据分析,大三的机械本科生,刚接触产线设计,哪能吃透那么复杂的模型?对吧?我要求不高,把这三个问题说清楚,逻辑顺,能落地就行,不用硬堆概念凑”智能”。
我见过不少学生,为了显得高级,硬往设计里塞个故障诊断大模型,结果问他,你的产线易损件更换周期是多少,答不上来。这不就是捡芝麻丢西瓜吗。
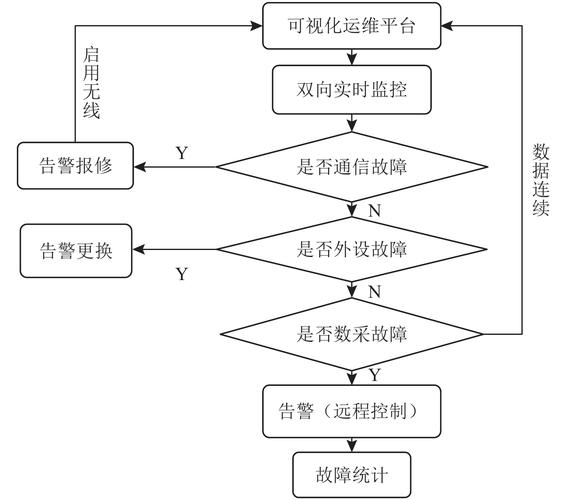 智能产线运维故障预警分级逻辑图
我每次上课都敲黑板:智能产线运维管理的核心,是降停线损失,不是炫技术。你做个花里胡哨的大屏,诊断准确率吹得再高,预警出来之后,工人不知道去哪换件,调度不知道挪哪个工位接产能,那就是一堆没用的代码。
不过话说回来,核心要求一点不能松,设计产线的时候就得把运维的接口留出来,不能等装完了再补。易损件要方便拆换,传感器要能采到准数,这些都是设计阶段就要考虑的,不是运维模块额外加的活。
改完课程才想通的道理
 改完课程才想通的道理
之前我一直觉得,智能产线运维是自动化或者工业工程的内容,我们机械设计只要把线体布局画对,把机构设计好就行,运维靠边站。
这几年出去跟中小企业打交道多了才发现,很多工厂换智能产线,花大价钱买了新设备,最后用不出效果,问题全出在运维上。还是老一套,坏了再修,传感器买回来就是摆设,数据存着从来不用,那升级的钱等于扔水里了。
我们教机械设计的,不能再关起门来只教画图了。得让学生早早就养成习惯,设计任何一个部件,一条线,都要想着以后工厂怎么用,坏了怎么修,怎么能少耽误事。
上次那个拿及格分的小组,改完方案之后,给轴承温度做了三级预警:一级预警触发提前备货,二级预警安排在换模间隙换轴承,三级才触发停线,还调整了缓冲工位的产能冗余,最后模拟跑下来,停线时间直接降了七成多。答辩的时候,那个平时上课总打瞌睡的组长,讲起自己的运维逻辑,眼睛都亮着。
其实做教研这么多年,越来越觉得,很多时候我们教东西,教着教着就被概念带偏了。天天追着新名词跑,忘了学这个东西到底要解决什么问题。
智能产线运维说起来玄乎,落到工厂里,就是少停一小时,多产几百件合格品,工人换个零件不用拆半台机器,就这么简单。
这周还要去实训楼看学生调新的模拟台。估计还是会有很多人卡壳。卡就卡吧,卡过了,才真正记得住。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:智能产线运维管理:为什么我的学生总卡在"预测"这一步
文章链接:https://yqhljx.com/list_9/3544.html
