离散制造赛道这几年多品种小批量订单爆增,原来焊死的固定工位,换线慢、停线久,成了很多工厂产能的瓶颈。我这四年经手了三条不同产品线的柔性工位改造,踩过的坑比吃过的饭还多,今天说的都是掏心窝子的落地经验,没有虚头巴脑的概念。
别上来就砸钱买设备,先算你的柔性需求阈值
一开口就要“全自动化全柔性”的客户,我见得太多了。去年东莞那家做汽车内外饰注塑件的工厂,原来的装配工位换一次线要4小时,每月换线12次,算下来一个月光停线就损失快30万。老板一开始张嘴就要上全自动换型系统,预算给了两百万。
我给他算了一笔账:按现有订单结构,年停线损失总和=单位换线时间成本 × 年换线次数,算下来全年损失也才360万,你改造预算要是超过这个数的三分之一,回本周期超过5年,对中小工厂来说根本不划算。
行业里有明确规范,GB/T 39116-2020《智能制造 柔性制造系统性能检测方法》里把工位柔性度分了三级,一级是手动调整换线,二级是半自动快换,三级是全自动换型。你先摸清楚自己的订单波动,对号入座就行,没必要越级打怪。
很多供应商上来就推最高级。赚的就是信息差。对吧?
改造的核心底线:工装快换+基线兼容
柔性工位最容易翻车的地方,我敢说百分之八十的人都会在这里踩坑——改了新工装,拆了原有的定位基线,老产品返单的时候根本装不上。
我自己就吃过这个亏。前年给江浙一家做墙壁开关的工厂改造,当时为了给新品工装腾位置,觉得那款老产品已经停产了,就把原来开在工作台面上的三个主定位基准槽给铣了。结果三个月后,客户突然来个1000台的返单,急着出货,整个车间都翻遍了找不到能装的工装,我们团队连夜过去临时赶制转接板,折腾了一周才交付,最后十万尾款直接扣了,说多了都是泪。
现在我做任何改造,第一条要求就是必须保留原工位的三个主定位基准孔/槽,所有新工装都做标准化转接板,不管你加多少种新品,都卡在原有基准上,老产品回来随时能装。这个底线,破不得。
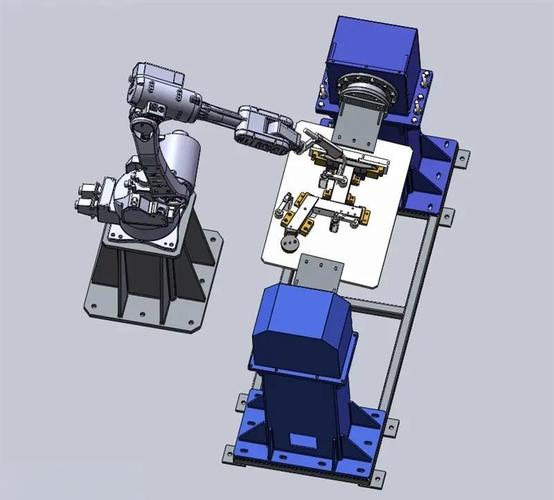
说选型,很多人迷信气动快换锁,说自动锁止多牛。其实你算笔账,年换线次数低于50次的话,手动快换插销完全够用,一套下来价格才是气动快换的八分之一,换线时间只多两分钟,一年下来多停的100分钟,损失远不如设备差价的利息多。何苦呢?
还有拖链走线,一定要留至少20%的冗余空间,别刚好多一点都不留,哪天加个传感器信号线,又要拆整个拖链,折腾大半天。
别只盯着设备,柔性要给人留余地
说实话,我见过太多改造,设备是灵活了,把干活的人坑惨了。原来员工站的位置固定,作业高度合适,改完柔性之后,工装动不动就升降移位,员工作业的时候一会儿弯腰一会儿踮脚,干一天下来腰酸背痛,最后偷偷把工装给焊死了,你说改造的钱不就全打水漂了?冤不冤?
柔性工位不是给设备做的,是给人用的。我现在改任何工位,都会加个八十多块钱的手动摇把,让员工自己调工装高度,就这么点成本,满意度直接拉满。
还有换线操作,别搞十几步,一会输参数一会调开关,老员工都记不住,每次换线都要喊技术部,最后换线时间比原来还长。我现在做的方案,所有产品参数都预存在工位PLC里,员工扫一下产品二维码,工装自动对位到预设位置,只要锁两个插销就完事,两步,新来三天的学徒都能操作。
不过话说回来,二维码也不是万无一失,车间油污大的时候,经常扫不出来,我后来都加一排物理拨码开关当备份,扫不出来拨一下码,一样能用,稳得很。
做了这么多次改造,最深的体会就是,柔性工位改造从来不是越先进越好,是越匹配你的需求越好。别堆概念,别炫技术,多去现场站半天,多跟一线工人聊十分钟,你能避开百分之九十的坑。省下来的钱,都是赚的。
