摘要:本文基于多年机械加工智能制造落地项目经验,拆解生产全链路溯源落地的常见痛点,给出核心节点的选型逻辑和真实踩坑经验,适合有一定基础的中级工程师做项目参考。
为什么你做的溯源总是卡在车间最后一公里
我去年接了一个汽车零部件厂的溯源改造项目。进厂聊第一句,车间主任就吐槽。之前花几十万上了一套溯源系统,现在摆在那落灰。
问题出在哪?
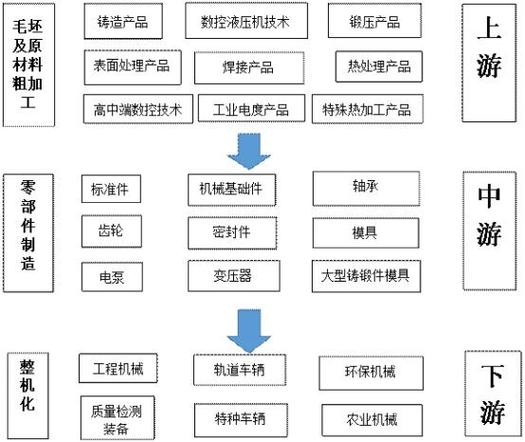
绝大多数人做溯源,一开始思路就错了。只盯着原材料和成品仓两端,中间加工、热处理、外协、装配全链路的节点,全是断的。客户要查某一件产品的整个生产流程,还是查不到。
更坑的是车间环境。
机械加工车间嘛,到处都是切削液、金属粉尘、油污。普通纸质标签贴上去,半天就花得看不清。普通印刷二维码,沾了乳化液直接废了,识别率不到30%。工人换班换件,还要停下来专门扫码,耽误产能,偷偷就给你漏扫。到最后系统里的数据全是错的。
按照GB/T 38654-2020《智能制造 生产过程追溯管理规范》的要求,全链路溯源必须覆盖从供应商原材料入厂、工序加工、外协处理、成品检验到出厂交付的所有核心节点,每个节点的人、机、料、法、环数据都要绑定到单件产品上。很多方案一开始就没达标。
说白了,溯源不是给客户看的展板。是要真的在车间用起来的。不接地气,当然跑不起来。
全链路溯源核心节点的选型与权衡
做了快十个项目,我最大的体会是。没有最好的方案,只有最适合你工厂场景的权衡。
先说原材料入厂节点。现在主流方案两种:激光打标二维码,或者RFID标签。
大件金属原材料,比如连杆用的40Cr棒料,直接在端面激光打标,深度控制在0.15mm~0.25mm,符合GB/T 19879-2015的标识要求,就算放半年沾了油,擦一擦就能扫,不会掉。我见过有人为了省钱用贴标签,三个月后标签掉了,整批料分不清批次,堆在仓库占地方,卖废铁都没人要,亏了几十万。
小零件呢?比如直径10mm以下的紧固件,我劝你别碰RFID。
说实话,车间到处都是金属设备,RFID信号干扰大得离谱。我早年第一个项目,不听劝,给紧固件厂选了高频RFID方案,测下来整线识别率才68%,差一点把项目做黄!最后换成了半导体激光打标的微小二维码,配合1200万像素的工业视觉扫码,识别率直接干到99.6%,成本还降了三分之一。
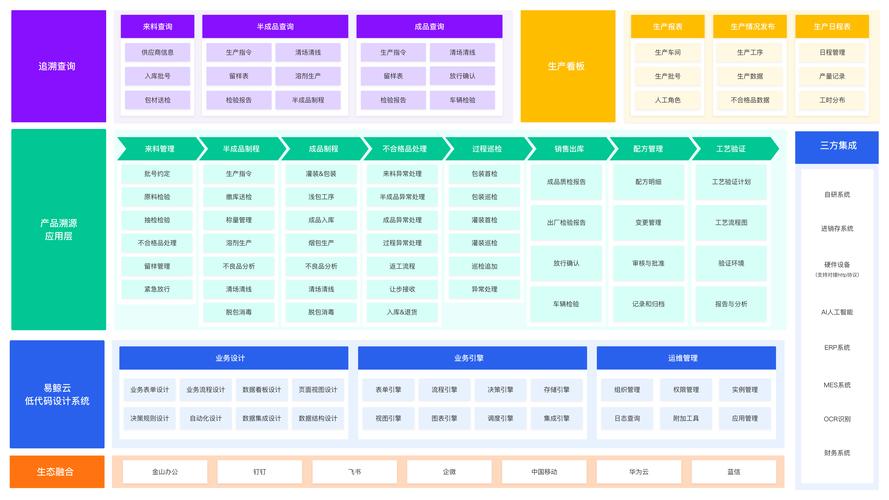
然后说最容易断链的外协节点。很多工厂把热处理、表面处理外包,一出问题就卡在这查不到。我的经验很简单,外协之前,每件或者每批次先打好自己的标识,要求外协厂回传每炉的工艺参数,绑定到标识上,进厂的时候重新扫一遍再进下工序。别嫌麻烦,真出了质量问题,你哭都哭不出来。三年前某新势力车企召回十几万台车,不就是因为外协热处理批次错了,硬度不达标吗?
加工工序的数据怎么采?别让工人手工填。90%的数据错都是手工填出来的。现在的数控机床都有开放的MODBUS通讯接口,直接把加工转速、进给量、刀具编号自动对接到溯源系统,绑定到当前加工的工件上,一分钱额外成本都不用花,准确率100%。
生产全链路溯源真的是花架子吗
很多老板一算成本,一套全链路溯源下来,一条线十几万,就觉得是为了应付客户审厂,没用。
我给你算笔账。就是我开头说的那个汽车连杆厂,上了全链路溯源之后,去年下半年出了一次批量开裂的客户投诉。原来没溯源的时候,整批出货的两千多件都要召回,召回成本加索赔差不多一百五十万。现在呢?不到两个小时就查到是某一炉原材料的杂质超标,只涉及320件,最后只花了不到二十万解决问题。省了一百万,这不香吗?
除此之外,你做过程质量分析太方便了。哪个工位的不良率高,哪个供应商的原材料出问题多,哪把刀具的实际寿命比标称低多少,拉一下全链路数据,一眼就能看到。那个连杆厂做了溯源之后,半年时间不良率降了1.2个百分点,一年省下来的报废成本就超过了项目投入。
哦对,还有客户溢价。现在给主机厂供零部件,能拿得出全链路溯源报告的,产品价格能上浮2到3个点,主机厂还更愿意给你订单,这个隐形收益很多人都没算进去。
结论
生产全链路溯源,不是什么高大上的黑科技。说白了就是把每个节点该存的数据存好,串到每一件产品上,不搞花里胡哨的功能,优先解决车间实际的识别率、断链问题,就能做出来能用、好用的系统。对工厂来说,这就是真真正正能降本增效的东西,不是摆着看的。
