摘要:本文结合汽车传动零件批产检测的实际项目经验,梳理机械行业数字化检测报告的常见误区,给出可落地的构建方法,适合负责质量检测、工艺验证的中级工程师参考。
上个月跟国内某头部自主主机厂对接差速器行星架的批产准入,我们团队刚毕业一年的小伙子就是把三坐标输出的检测结果,挨个粘贴到原来的纸质报告模板转成PDF,拍着胸脯说这就是符合要求的数字化检测报告。
结果呢?
主机厂的质量工程师一句话给打回来了。要在线提取100件样品的孔径偏差数据做SPC分析,你给我一堆不可编辑的PDF,我要一个个敲进去?
延期了一周整改,差点丢了这个项目。说起来都是泪。
数字化检测报告不是电子档的纸质报告
很多人对这个事的理解都错了。不就是把纸变成电子的吗?有什么难的?
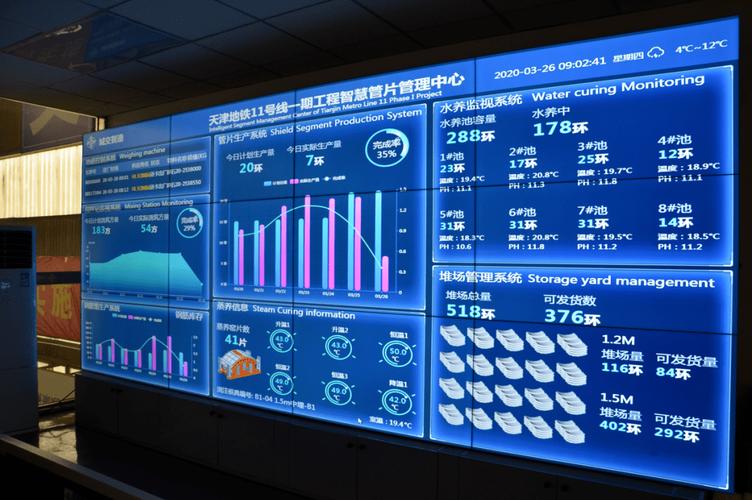
真不是。数字化的核心是可检索、可溯源、可交互。说白了,每一个数据都是带标签的结构化数据,不是躺在PDF里的一堆文字。一份合格的数字化检测报告,你输入零件的唯一序列号,能调出什么?检测设备的校准证书编号,检测时的环境温湿度,每一个尺寸的原始测量点数据,测头的补偿参数,操作人员的资质编号,全在里面。
而不是只给一个合格/不合格的最终结论。
做数字化检测报告最容易踩的三个坑
做了快十年的检测工艺,我见过的坑能凑满一个文件夹。挑三个最高发的说。
第一个,遗漏形位公差的原始点云数据。很多报告为了省空间,只放最终的计算结果,比如齿轮径向跳动给个0.02mm就完了。现在行业按IATF16949的要求做质量管控,出了质量问题要反向追溯,你找不到当时测的哪几个点,哪个点偏了,根本没法根因分析。轻者开不符合项,重者整批退货,亏到哭。
第二个,不标注温湿度补偿参数。按GB/T 16857.2-2017 坐标测量机技术要求的规定,测量精度高于0.005mm的时候,必须在报告中体现温度补偿结果。我给你算笔账,100mm长的铝合金零件,温度变化2℃,热变形就是0.0046mm,刚好卡在很多精密零件的公差边上。你不写补偿,谁能保证你测的数是对的?
第三个,没有数据权限管控。这个真的是很多中小企业的重灾区。上次我们配套的一个二级供应商,给过来的半轴检测报告,所有尺寸都显示合格,装机之后批量断轴,拆下来复测才发现,花键径已经超差0.03mm,原报告的数被人改了。就为了应付准入,最后赔了我们十几万的装机损失,老板脸都绿了。
说实话,数字化报告如果能加个操作日志,谁改了什么数据都留痕,这种事根本不会发生。
怎么生成一份能用的数字化检测报告
不过话说回来,也不是说一定要砸几百万上一套全链路质量管理系统才行。中小企业也能做符合要求的数字化报告,抓住三个核心就行。
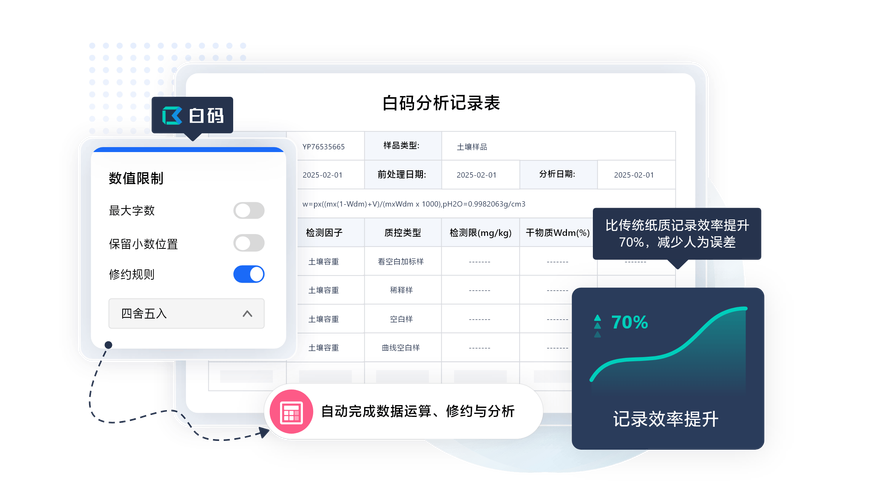
第一,杜绝手动录入数据,直接对接检测设备接口取数。现在市面上的三坐标、轮廓仪、齿轮检测仪,基本都开放了标准API接口,直接把原始测量数据推送到报告系统,自动生成结构化的报告,从根源上避免手动改数、录错数的问题。哪怕你用Excel做模板,都能做个VBA自动拉数据,比手动敲靠谱一百倍。
第二,给检测项留够可扩展的元数据字段。别上来就把模板写死,今天测行星架只加了尺寸字段,明天测齿轮要加齿距累积偏差的原始数据,模板改都没法改。提前留好设备信息、环境信息、原始数据的扩展位,换产品不用换模板,省好多事。
第三,支持三维模型关联标注。现在整个行业都在推MBD全三维设计,二维图纸早晚要退出生产线。你把每个尺寸的偏差直接标在三维模型对应的位置上,工艺工程师一看就知道是锻造偏了还是加工走刀歪了,比你在报告里写一大段描述清楚太多。
我见过不少工厂跟风上数字化,花了几十万买系统,最后还是把报告导出成PDF存档,本质上还是电子档的纸质报告,钱全打了水漂。
数字化检测报告,本质上是质量管控的抓手,不是给客户看的门面。你把基础的结构化做好,后续做SPC分析、根因分析都能省一半的力气。多花两天把逻辑理清楚,后续几年都省心。对吧?
