2026-09-25 00:31:48 分类:机械设计
上周的铣削工艺课程设计,收上来的三组薄壁支架试件,全废了。变形量超差0.2mm,刚好卡在设计要求的红线上。学生蹲在实训车间墙角,对着铝块发呆,我也挠头——按教材给的工艺步骤走的,余量留了,走刀路径也没错啊。
课堂上踩出来的坑
之前讲工艺优化,都是拿教材上的成熟案例算,余量怎么留,切削参数怎么选,全是经验公式套出来的结果。谁知道这次学生做的是带曲面的薄壁件,壁厚最薄的地方只有1.2mm,理论算出来的参数,实际切就是歪。我翻了好几个老工艺员的笔记,类似工件的参数差异能差出去一倍,谁也说不准哪个对。本来那天实训楼机房刚好装了新的数控工艺插件,带AI优化功能,我随口说,不然你们把模型导进去,让AI跑一遍试试?
谁也没抱指望。
跑出来的结果吓一跳——AI把粗加工的翻面顺序改了,把原来的先加工正面再反面,改成了留芯支撑、分四次小余量铣,切削速度比我们选的高了快三成。
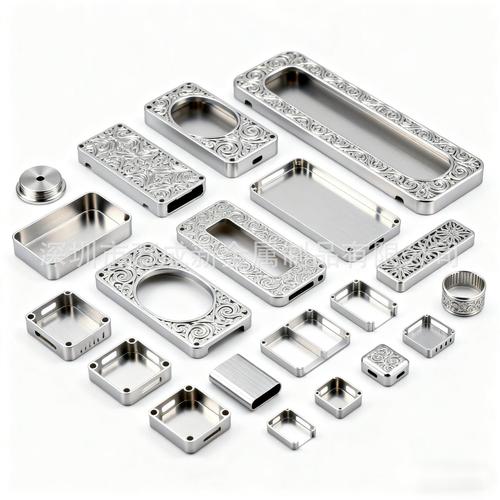 机械实训课堂报废薄壁铝件加工样品
学生当时就摇头,说这参数不对,太快了会振刀。我找了一块废的同规格铝料,说试半刀,出问题我担着。切完打表,变形量只有0.07mm,粗糙度还比原来的好。
所有人都愣了。我也愣了。教了快八年工艺,我从来没想过改这个翻面顺序,原来一直顺着行业通用工艺走,根本没想着跳出去试试。
用AI不是甩锅给AI
这段时间看太多课,都是把AI往那一放,说大家用就完了,出结果就行。我不这么教。学生拿到AI的结果,第一个要做的事,就是对着自己的传统计算找差异。差异在哪?为什么AI要这么改?想不清楚,直接打回重写。
上次就有个学生,直接把AI的结果抄上来,我问他为什么AI把走刀路径改成交错走刀,他说不知道,AI给的就是这个。直接打回。
说实话,现在做机械的AI工具,训练数据很多都是从公开工艺库扒的,碰到你自己设计的奇奇怪怪的非标准件,出离谱结果太正常了。我就碰到过AI给深孔加工,给了一个比刀杆还大的进给量,真上机直接断刀。所以我上课第一要求,就是告诉学生,AI给的是「参考方案」,不是「标准答案」。你得自己验算,自己试。
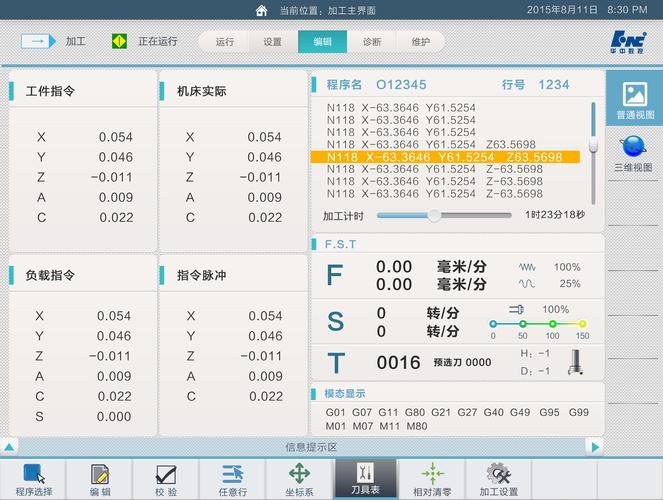 数控加工AI工艺优化参数对比界面
我这段时间最大的体会,就是AI最厉害的地方,是帮你跳出经验的舒适区。我们教了十几年,都是那一套工艺,哪里会想到改翻面顺序?早就被经验框死了。AI没这个包袱,它就是在无数种组合里找变形最小的那个,它才不管原来的工艺是不是这么做的。经验是框也是窗,AI帮你捅开那层纸。
不过话说回来,AI也不是万能的。上次做钛合金叶片的工艺优化,AI给的切削温度直接超过了刀具耐温上限,明显不对,学生自己查了刀具手册,把参数降了两成,结果就对了。这个过程,比拿一个正确结果有用多了。
课程改了什么
 课程改了什么
原来的工艺课程设计,要求学生手工算所有参数,画工艺路线图,完了就结束。学生考完就忘,根本不知道实际加工里会出什么问题。这次之后我直接改了作业要求。
现在的流程是:第一步,手工按传统方法出一套工艺,算清楚所有参数,写清楚你为什么这么选。第二步,导入AI工具跑优化,拿到第二套方案。第三步,对比两套方案,把所有差异列出来,每一条差异都要讲清楚,AI改的有没有道理,能不能用,为什么。最后拿废料试切,测结果,说话。
说白了,就是把AI当成一个帮你开思路的对手,不是帮你写作业的工具。
学生的反应很有意思,原来大家都觉得工艺设计就是背规则抄教材,上课昏昏欲睡,现在天天争得面红耳赤,有的说AI改的对,有的说AI不对,我反而不用多讲,他们自己就把工艺优化的核心逻辑摸透了——工艺从来不是死的,就是在刚性、变形、效率、成本一堆约束里找最合适的解。
现在还有个大问题,就是很多公开的AI工具,对机械加工的细分场景优化得并不好,比如淬火后的硬铣,比如复杂型腔的清根,AI出的参数经常翻车,我每次都要提前帮学生筛一遍工具,不然浪费太多实训时间。还有,现有教材根本更不上,找不到合适的参考内容,好多东西都是我自己试一次错一次,慢慢攒出来的教案。
也不知道这样教对不对,至少学生不再觉得工艺是抄完就能用的死知识,知道工艺是改出来的,试出来的。那天那个蹲在墙角的学生,最后用优化后的工艺做出来的试件,拿了今年课程设计的优,他说原来以为做工艺就是按部就班,原来还能这么玩。
我听了挺高兴的。足够了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生卡在薄壁件加工变形,我试了AI工艺优化
文章链接:https://yqhljx.com/list_9/3302.html
