摘要:本文基于多个离散制造工厂的数字底座改造落地经验,拆解概念误区,分享实际工程中的踩坑总结与选型要点,适合准备启动改造的中级工程师参考。
去年在东莞帮一家汽车冲压件工厂做数字底座改造,踩的坑比过去三年加起来都多。
刚进场的时候,客户老板拿出三大摞厂商方案,全是花里胡哨的PPT,什么“全域智能”“全栈原生”,看完你根本不知道这东西到底能帮你解决什么问题。
别被PPT忽悠:工厂数字底座到底是什么
很多人把这东西吹得太玄,说白了,就是工厂所有设备、生产流程、业务数据的统一公共枢纽。对吧?你所有的PLC、工业机器人、MES、WMS系统,都能统一接进来,数据格式统一,调用接口统一,不用每个系统之间都拉一条线,换个应用就得改一遍接口。
这么说吧,它就像你家里的统一插排,不是空调,不是冰箱,就是给所有家电供电通网的基础载体。很多人搞混了数字底座和上层应用的关系,买了MES就说自己搭了数字底座,错得离谱。MES是跑在底座上的应用,就像你插在插排上的冰箱,本身不是插排。
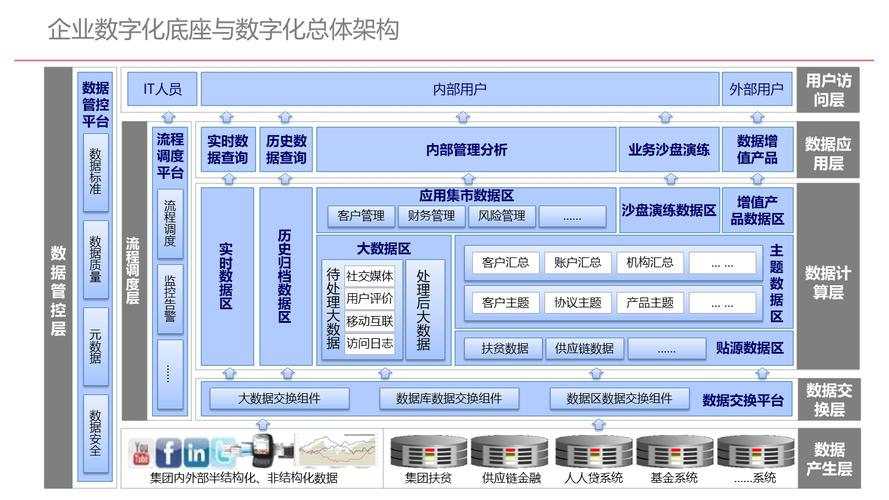
开头说的那家冲压件厂,之前就是吃了这个亏。上了三家不同厂商的MES分别管冲压、焊接、包装,每个系统的数据格式都不兼容,每次换产排程,工艺员要导三次表,核对三遍,错一次就是上百件冲压废品,一单生意的利润直接亏没。这就是没有统一数字底座的典型问题,数据不通,全靠人补,等于白花钱搞数字化。
落地核心要点:全是踩坑踩出来的经验
第一,设备接入层必须留足冗余接口,符合行业规范要求
很多新改造的工厂,一开始只算现有设备的接口数量,图便宜选小容量的工业网关,或者不留扩展空间。按照GB/T 39116-2020《智能制造 能力成熟度模型》的要求,二级以上智能制造工厂的设备接入层,必须满足未来3到5年的产能扩展需求,接口冗余率至少要留30%以上。
我见过一家五金加工厂,当初为了省两万块,选了16口网关,满负载接了现有15台机床,留了1个口备用。结果不到两年,订单涨了,加了4台数控车床,没口了。整个车间已经封了地线,重新挖沟布网线换网关,花了十几万,停了12天生产,亏的钱够买十个网关了。
尤其是老厂改造,还有一堆服役超过10年的老设备,很多没有网口,得加传感器和边缘采集模块,这些都要提前算进接口需求里,别偷懒。
第二,数据必须分层存储,别图省事全扔云端
现在很多厂商上来就推全云化方案,说什么云端存储方便,能做大模型分析。可你算过账没有?一条汽车零部件产线,一秒钟就能产生十几条传感器数据,一天就是上百万条,全传云端,光是带宽和存储费用,一年就能十几万。更要命的,一旦厂区外网断了,整个生产就停摆,损失多大?
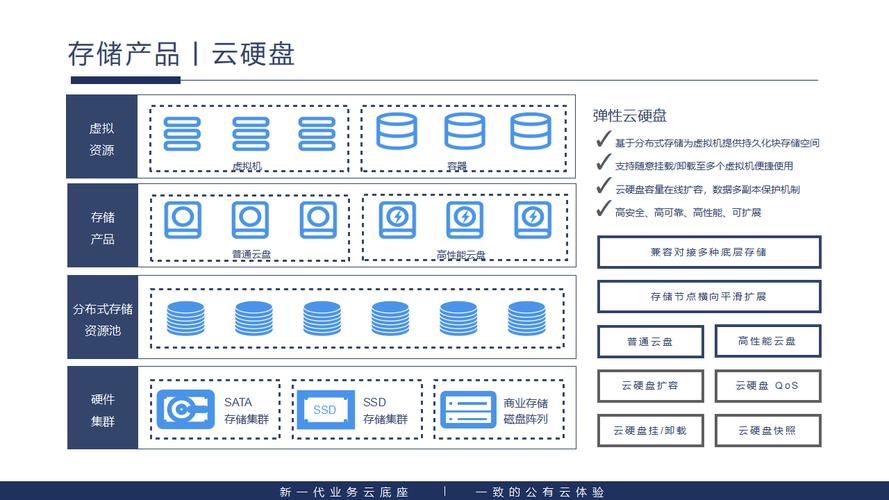
我们现在做项目的通用方案是:1分钟以内的实时生产数据,存在边缘网关本地,供产线实时调度用;7天以内的生产数据存在厂区本地服务器,供工艺员随时查询;30天以上的历史数据,再归档压缩传到云端做长期分析。说实话,就这个方案,成本比全云化低七成以上,还不怕断网,断网了本地照样能跑生产,多大的事?
还有个常见坑,就是强行迁移所有历史数据。很多项目要求把十年前的老工艺数据全部转格式迁进新底座,结果折腾半个月,发现很多老数据的格式文档早就丢了,转完错了一大半,根本用不了。其实没必要,新底座接老系统先搭个中间转换层,慢慢迁,着急用什么先迁什么,不用一步到位。
选型权衡:适合的才是最好的,别贪大求全
说实话,现在很多大厂的解决方案,张嘴就是几百万上千万,那是给万人级大厂准备的,你一个几百人的中小离散工厂,根本用不起,也用不好。
还是开头说的那家东莞冲压厂,一开始有大厂报了1200万的全栈方案,要把所有车间全换一遍,老板差点动心。我们帮他算,全改完要停产3个月,投资回收期要8年才能收回来,根本不划算。最后选了国产轻量型数字底座,只先改造冲压、焊接两条核心产线,总投入不到80万,跑通之后半年就看到效益,换产时间从4小时降到40分钟,错单率降了90%,不到10个月就收回成本了,这不香吗?
还有个最关键的选型原则,绝对不能选绑定封闭生态的底座。有些厂商卖你底座,要求你必须用他家的MES、他家的WMS,以后你想换个更好的上层应用,就得把整个底座换掉,等于重新做一遍改造,这个坑我见过至少三家工厂踩,最少的亏了两百万,多的上千万直接打了水漂。
不过话说回来,选开放性底座也要注意,一定要拉一线工艺员、班长一起测试,很多做底座的团队是纯IT出身,根本不懂工厂生产要什么,做出来的数据看板全是给老板看的漂亮折线图,工艺员换产要调的参数,翻十分钟都找不到,你说这东西能用吗?一线用不起来,再高端的底座也是摆设。
现在数字化概念满天飞,很多东西都被吹得脱离了实际。工厂数字底座本质就是给工厂数字化搭骨架,骨架只要能撑得起现有业务,留够了扩展的空间,数据能通得起来,能用得起,就是好骨架。不用追求什么一步到位,慢慢来,先跑通核心业务,再慢慢扩,比什么都强。
