摘要:很多工厂做生产,把节拍管控当成了卡工位周期的数字游戏,调来调去反而丢了质量、亏了成本。本文结合离散制造现场的实际项目案例,拆解生产节拍管控的常见误区,分享可直接落地的动态管控方法。
上周去东莞一个汽配工厂做现场支持,蹲了三天线,看到的问题真的扎心。整条自动化线投资近两千万,硬是节拍卡得死去活来,出货完不成,线边堆了半足球场的在制品。老板说之前请过顾问,调了俩月越调越乱。
问题出在哪?说穿了就是从根上就理解错了生产节拍管控的逻辑,拿着公式硬套现场,不出鬼才怪。
什么才是符合现场实际的节拍基准?
所有人都背过客户需求节拍的公式:Takt Time(TT)= 计划期有效工作时间 / 计划期客户需求量,这是IE领域的通用规范,没错。但90%的新手都会犯同一个错:把TT直接当成线体每个工位必须达到的硬指标,要求所有工站的加工周期必须小于TT,差一秒都不行。
就说这个汽配厂,我帮他们算过,客户月需求12000件,每月工作22天,每天两班制,扣除班前会、午休、设备点检的时间,每天有效工作时间是14.5小时,算下来TT就是 (22×14.5×3600)/12000 ≈ 95秒/件。他们要求每个工站的周期都必须压到90秒以内,就为了留5秒余量。
结果呢?焊接工位本来100秒加工周期,良率稳定在99.8%,为了压到90秒,硬是调大焊接电流、缩短保压时间,良率直接掉到96.5%,每出一百件就有三个半废品,这些损失比你快那十秒赚的多出去十倍。
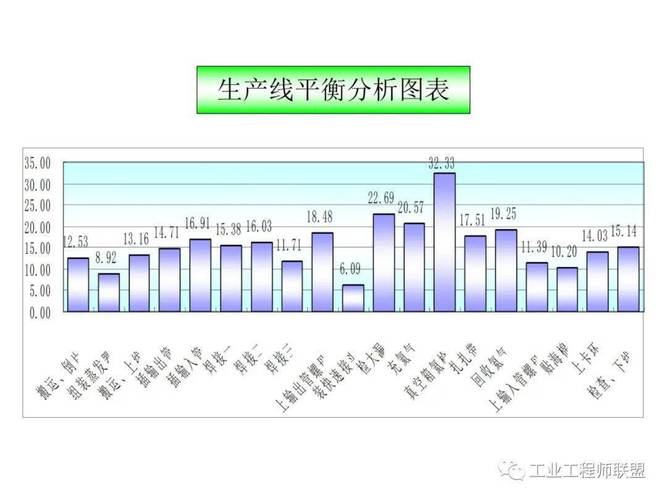
说实话,真正的节拍基准从来不是卡TT,而是线体瓶颈工位的最大产出节拍CTmax,加上匹配现场波动的缓冲裕度。TT是需求端给的目标,用来算你需要几条线、多少人,不是卡每个工位的镣铐。只要瓶颈工位的产出能满足TT的要求,非瓶颈工位慢一点,保证质量,反而赚的更多。
节拍管控里,最容易踩的三个隐形坑
第一个坑,死磕全工位平衡,不放过一毫秒。我见过IE工程师拿着秒表蹲线,算出来某个工站比TT多了0.2秒,硬是改夹具改了半个月,花了好几万,最后总产出一点没涨,纯浪费时间。
第二个坑,缓冲工位要么不设,要么设成堆料区。很多管理者觉得缓冲就是在制品积压,是浪费,上来就把缓冲全砍了。不对,缓冲是用来消化波动的。我之前做3C外壳阳极氧化线,CNC加工是单台换型,每两小时就会有十来分钟的供料波动,氧化是整槽生产,必须在CNC和氧化中间留2小时产能的缓冲,才能把波动吃掉。之前有个工厂为了省空间砍了缓冲,结果氧化线经常缺料停线,总产出直接掉了18%,亏到姥姥家。
第三个坑,只管线内节拍,不管线外供料。
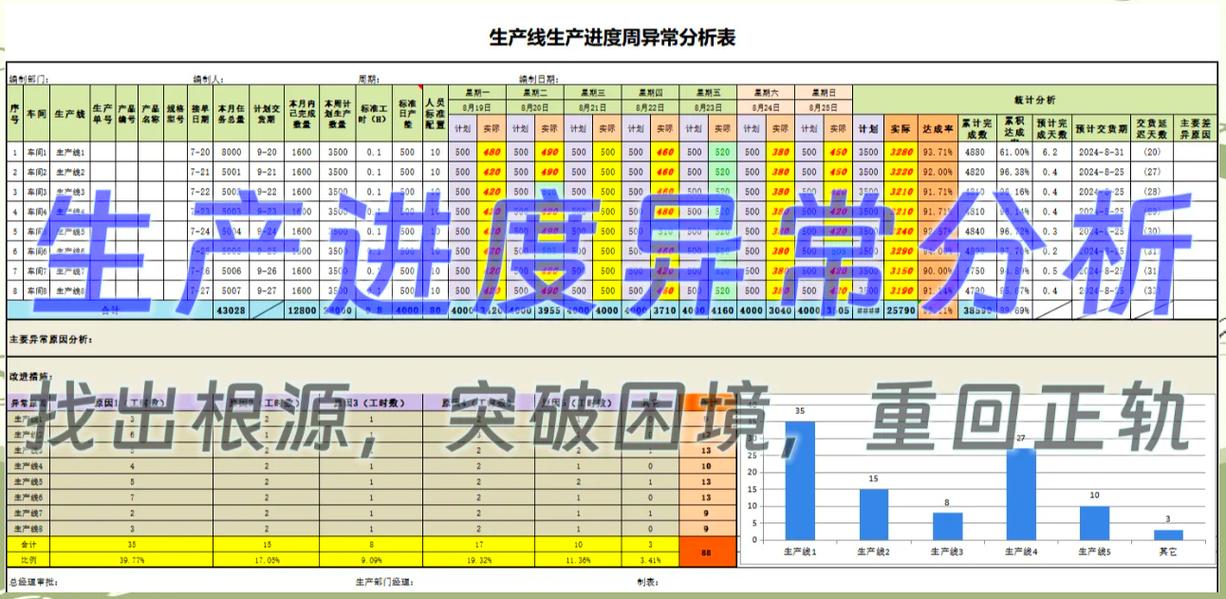
还是开头那个汽配厂,线体本身瓶颈节拍能做到88秒,完全满足95秒的TT要求,结果冲压毛坯供料,每两小时就要缺料十分钟,你线体再快有什么用?我真见过太多工厂,把所有锅都甩给线体节拍不对,从来不去算供应链的节拍波动,最后调了大半年还是白搭。
不过话说回来,这些坑也不能全怪工程师,很多老板就爱看平衡率的数字,95%的平衡率比90%好听,谁都想往高了做,哪管实际产出怎么样。
动态节拍管控,才是能落地的正确玩法
生产现场从来不是静止的,所以节拍管控也不能定死了就不变。
淡旺季需求变了,节拍就得跟着调。淡季需求降了一半,TT从90秒变成180秒,你没必要硬开两条线,降速开一条线,减少换型次数,单位产品的能耗和人工成本都能降10%以上,良率还能涨,比硬开两条线凑节拍划算多了。
设计线体的时候,节拍冗余留多少合适?行业通用的标准是比TT快10%-15%就够了,别贪多。我之前碰到一个项目,老板拍板要求节拍冗余留30%,多花了80万上更快的模组和电机,结果投产五年,那30%的冗余从来没用到过,钱扔水里连响都没听见。
异常发生的时候,别动不动就全线停掉等。某个小工位故障停十分钟,你可以让前面的工站降速,把缓冲慢慢填上,后面的工位继续走,能减少一大半的节拍损失。很多工厂一有异常就全线停,本来十分钟的故障,最后影响了一小时的产出,纯瞎搞。
做生产这么多年,我最大的体会就是。所有的管理工具,所有的公式,都是为产出和利润服务的。不是为了凑出来一个好看的平衡率数字,也不是为了卡着每个工站的那几秒钟。
你蹲在线边看三天,比对着公式算三天有用多了。知道哪容易出异常,哪的质量要求高,供应商供货准不准,你才能把节拍管控做对,才能真正降本提效。
