摘要:本文针对有一定机械基础的中级工程师,跳过非标自动化的基础定义,直接分享多年一线设计中踩过的坑、选型权衡的经验以及公差分配的核心要点,都是教科书上不会细讲的实用内容。
去年接了一个锂电客户的订单,做一条锂电池极片整形的非标自动化线,要求节拍12片/分钟,定位精度±0.02mm。当时看了需求,觉得不就是移载加热压整形吗?简单。差点翻船。
别痴迷于完美机构,够用就是最优解
刚接手的时候,我一开始的方案是凸轮分割器带固定工位,同步带轮联动移载,精度高,稳定性好,运行也流畅。做完BOM一算价格,比客户的整线预算高出了三分之一。客户直接说,这个价格做不了,你重新改。
说实话,那时候我也郁闷,好好的方案为什么要改?后来跟客户的采购聊,才知道他们这条线是给新建线做备用的,预算卡的死,只要能满足精度节拍能用就行,没必要做旗舰配置。
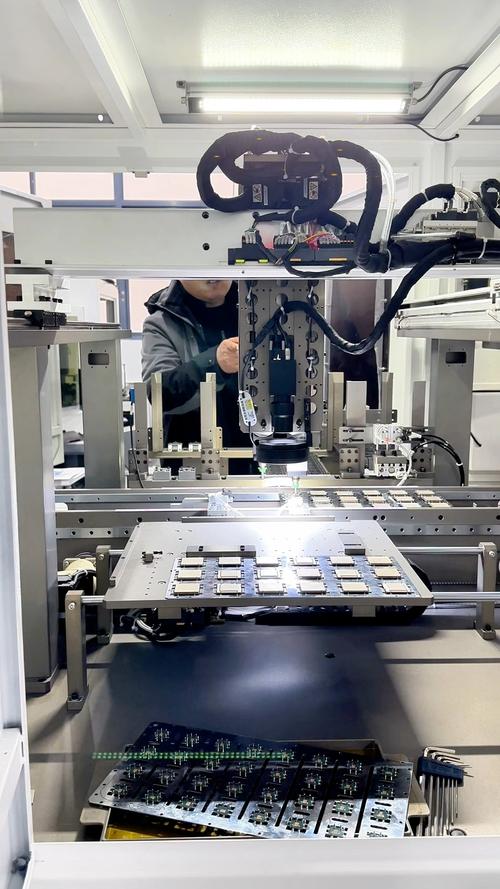
最后改出来的方案,用步进电机带直线丝杆滑台做间歇工位,每个工位停的时候触发光电做原点复位,成本直接降了40%,最终节拍跑到10秒每片,比客户要求的还快2秒,精度稳定在±0.015mm,完全满足要求。
很多刚转做非标自动化的工程师,都有这个毛病。总想着把机构做的天衣无缝,把所有可能的冗余都加上,追求完美。最后整机重量超了设计值三分之一,零件加工成本直接超出客户预算,项目还没落地就已经死了。
之前见过一个年轻人,给一个简单的排针插针机,设计了五轴联动对位,还加了视觉反馈闭环。最后拿货价,比同行整台成品设备还贵出一半,项目直接黄了,大半年的工作量打了水漂。
公差分配:非标里最容易被忽略的隐性陷阱
非标不是标准件拼接,是一堆零件自己攒出来的设备。很多人算公差,只算单个零件的尺寸公差,不算装配后的累积误差。这是找死!
我刚做非标那会,接过一个四工位的外观检测工装项目,每个工位的定位块公差我给的±0.01mm,每个工位安装的基准板拼接公差也是±0.01mm,我想着单个公差都符合要求,没问题。
装配完打表测量,四个工位的中心偏差累积到了0.05mm,直接超出客户要求的一倍。当时已经到了交货期,只能拆了重新磨基准板,前后耽误了两周工期,赔了小十万的延期违约金。说出来都是泪。
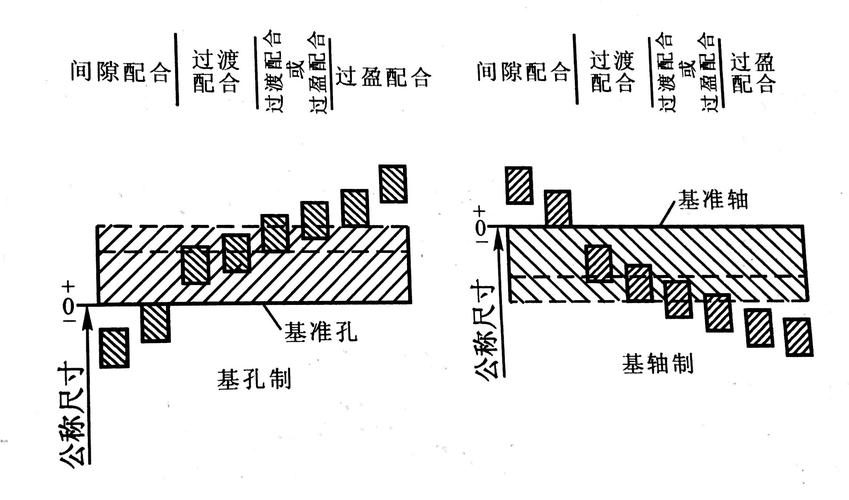
按照GB/T 1800.1-2009的公差累积计算原则,独立装配的公差累积公式是:
Δ总=√(Δ1²+Δ2²+…+Δn²)
很多人图省事,要么直接线性相加,把公差卡的过严,导致零件加工成本直接翻番;要么完全不考虑累积,就像我当年一样,直接踩大坑。
我现在做设计,公差分配都会留0.02~0.05mm的可调余量,关键定位位置,一定会加偏心销或者腰型安装孔,哪怕多花一点加工时间,也比最后装配不出来返工强太多。这个经验,是十万块钱买的,信我。
选型:别迷信大牌,要适配你的工况
行业里有个风气,选型只要预算够,全上进口大牌。丝杆必用THK,导轨必用上银,气缸必用SMC,电机必用西门子。不是说这些牌子不好,但很多时候,真的没必要,甚至会出问题。
去年给北方一个做铝型材深加工的客户做码垛非标线,现场车间湿度大,空气里还飘着铝粉,一开始为了稳,用了进口的闭环步进电机,没有做额外的防尘处理。不到三个月,编码器进了铝粉,频繁丢步,天天出故障,客户天天催着整改。
后来换了方案,用国产带整体防尘罩的开环步进,加了一个外置的原点编码器,全套价格不到原来进口电机的三分之一。用到现在一年多了,除了定期清灰,没出过任何问题。
不过话说回来,该省的省,该花的绝对不能省。核心受力零件,比如大负载移栽机的横梁,大吨位冲压模具的模座,你用Q235还是调质45钢,淬不淬火,差一倍的价格,也差至少两倍的寿命,这个钱不能省。
非标选型的核心,从来都不是选最好的,是选最适配你当前工况的。潮湿场景就选304缸体的气缸,多粉尘就选IP65以上防护的电机,高速间歇工位就选凸轮分割器,低预算低速工位就用丝杆滑台,这些都是踩了无数坑才摸出来的道理。
做非标自动化快十五年了,越来越觉得,这行拼的不是你画图有多快,机构设计有多巧,是你能不能在客户给定的预算、工期、精度要求里,找到那个最优的平衡点。少踩一个坑,就是多赚一分钱。
