摘要:针对中级机械工程师在工艺参数优化中常碰到的「调了无数次还是没效果」「实验室参数生产线用不了」的痛点,结合实际铝合金缸体加工项目的经验,讲清优化的常见误区、落地方法和容易忽略的约束,所有经验都来自一线生产,没有空谈理论。
为什么你调了无数次参数还是没用?
三年前在商用车汽配项目,我们接了一批铝合金缸体端面铣削的订单,一开始按手册给的参数调,粗糙度合格率连78%都达不到。
天天调,今天改进给,明天降转速,折腾了一周,合格率还是在80%晃。
我当时头都大了。
后来才反应过来,大部分人踩的第一个坑就是忽略了参数之间的耦合性。你单独改进给,不匹配对应的切削速度,颤振的风险根本没消除。很多人拿到加工手册的推荐范围,就在那瞎试,完全没意识到所有工艺参数都是绑在一块的,牵一发就得动全身。
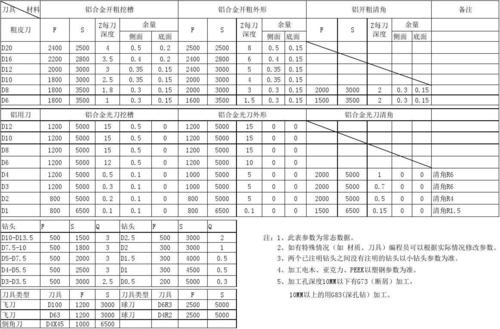
还有个常见毛病,就是跳过了基础约束校验。按照GB/T 4854-2018《机床额定功率的校验》规范,你得先根据机床电机功率、刀具最大允许载荷算出参数的上限,再在可行域里找最优。好多人上来就往极限调,刀崩了三把,活废了五件,才发现机床功率根本扛不住你给的切削量。
说实话,刚工作那会我也这么干,总觉得手册给的范围太保守,我要榨干机床的性能,结果交期差点延误,扣了半个月绩效。说多了都是泪。
落地的优化逻辑:不用玄乎的算法也能出效果
现在很多论文张口就是遗传算法、响应曲面优化,说的天花乱坠。不过话说回来,国内中小工厂哪有那么多算力和专业人员搞这个?大部分项目都是赶交期,你花一周搭模型,不如花三天做几组试验来的实在。
我个人最推荐给中级工程师的,就是正交试验法,门槛低,效果够准,完全满足90%以上的生产场景。
还是那次缸体的项目,我们当时选了三个核心因子:切削速度v、每齿进给fz、背吃刀量ap,每个因子设三个水平,刚好排一张L9(3^4)的正交表,连开九件活,测完粗糙度算信噪比,哪个因子影响大,最优组合是什么,一目了然。
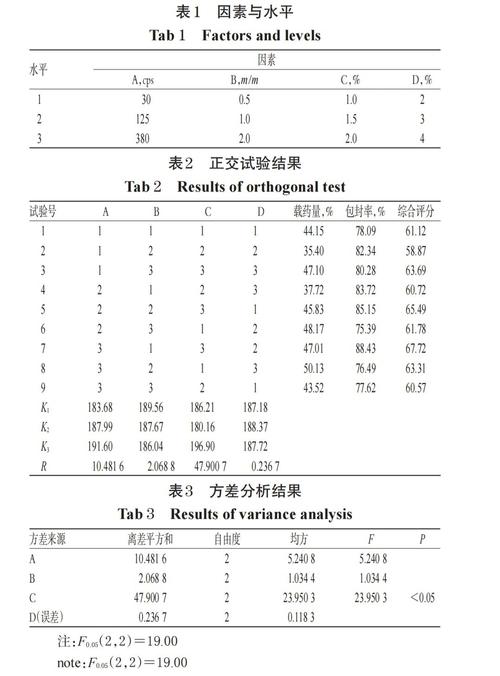
这里提醒一个绝大多数人都会错的细节:试验中出了不合格结果,别直接删掉。你以为是偶然误差,其实那就是你的工艺边界。那次我们九组试验里有一组出了严重颤振,粗糙度超了三倍,我们没删这个点,把它当成禁忌边界划出来,剩下的可行域一下子就清晰了。
最后算出来的最优组合是v=180m/min,fz=0.12mm/z,ap=1.5mm,我们上线试产,合格率直接跳到98.7%,单件工时还降了12%。那种一块石头落地的感觉,做工程的都懂。
容易被忽略的隐性约束:优化方向从一开始就错了
我见过太多优化完实验室数据好看,一到批量生产就拉胯的案例。问题出在哪?你只优化了理想条件下的参数,没考虑生产中的隐性约束。
第一个约束就是毛坯一致性。你做试验用的是同一炉浇铸的毛坯,硬度偏差控制在HB5以内,批量生产的时候,不同炉的毛坯硬度差能到HB20,你优化出来的参数,碰上硬一点的毛坯就崩刀,碰上软的就粗糙度不够。所以优化的时候一定要把毛坯硬度波动当成干扰因子加进去,留够安全余量。
第二个约束是刀具磨损的全周期影响。你优化的时候用的是全新的硬质合金刀,做出来的粗糙度当然好,等批量加工到200件,刀具后刀面磨损到0.3mm,参数没变,粗糙度直接超差。所以你的优化目标不能只盯着新刀的单件质量,得算整个刀具寿命周期内的综合成本。
举个例子,之前有个实习生把切削速度提了15%,单件工时少了两秒,看起来效率提升了,结果刀具寿命从300件降到110件,换刀次数翻了快两倍,刀具成本涨了160%,总生产效率反而降了7%,这哪里是优化,这是帮倒忙。
还有个约束是设备的老化程度。新机床的刚性好,能扛大切削量,你的设备用了五六年,导轨间隙磨大了两个丝,整个参数的安全边界就得往下调,别拿着新机床的参数往老设备上套,没用。
工艺参数优化哪有什么万能公式。
所有能落地的最优参数,都是结合你的设备、材料、产能要求一点点磨出来的。别迷信论文里的理想最优解,能稳定出合格活,还能帮你降成本提效率的,就是好参数。
