摘要:国内很多制造车间完成了数据采集的硬件改造,却卡在了数据治理这一步,一堆杂乱的数据撑不起数字化分析,还白白浪费了前期投入。本文结合我在多个中小型机械加工车间做技术支持的实际经验,讲一讲车间数据治理落地的真实痛点和可行方法。
你真的知道车间里哪些数据是有用的吗
前年帮朋友的汽车零部件冲压车间梳理数字化项目,刚拿到他们存了三个月的采集数据我就傻了。128个传感器采集点,整整500多G数据,打开一看,超过40%的记录是空值,还有20%是重复上传的错误数据,同一个工位的冲压压力,同一个时间点居然传了三个完全不一样的数值。
问了才知道,项目上线的时候服务商说“全采集就是了,以后有用”,老板也觉得多采总比少采好,就把所有能装的传感器都装了。没人想过,哪些数据是真的要用来分析OEE?哪些是用来做质量追溯的?哪些根本就是凑数的?
说白了,很多车间的数字化,从第一步就歪了。
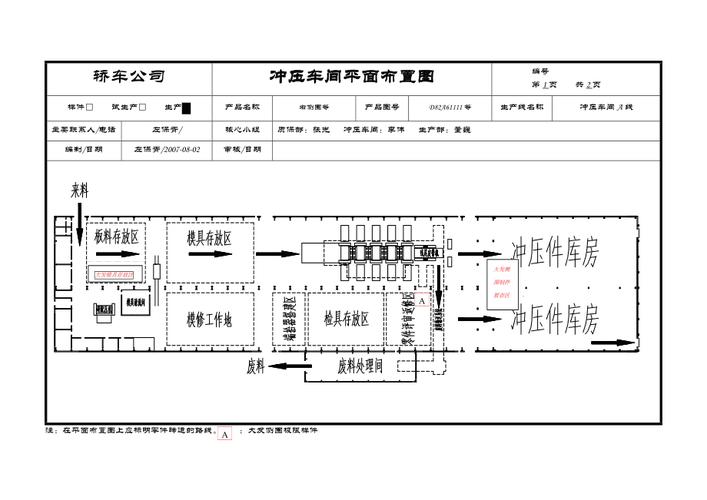
冲压车间做质量分析,核心要的是冲压压力、模具温度、板材下料尺寸这几个,其他的什么车间环境湿度、空调出风口温度,采了半年从来没用过,还占存储,拖慢查询速度。你说冤不冤。
车间数据治理最容易踩的坑
踩过的坑多了,总结下来,十个项目九个栽在这三个地方。
第一个坑,编码规则不统一。同一个M12的螺栓,设计部的BOM里叫BL-M12-50,工艺部叫1250B,仓库叫00125,车间里工人叫50长12栓,数据汇到一起的时候,四个编号对应同一个零件,根本对不上账。我之前帮珠三角一家机加工厂理数据,光统一零件编码就熬了两个周末,差点脱发。做OEE统计的时候,一开始算出来设备稼动率比实际低了28%,找了三天原因,就是编码错了,把待加工的工件算成了已经完成的,你说闹心不闹心。
第二个坑,只采集不清洗。传感器出个故障太正常了,对线松了、坏了,连续一个小时输出都是0,结果直接存进数据库了。之前有个加工厂做刀具寿命预测,用了三个月的脏数据训练模型,得出个结论“切削油温度越低,刀具寿命越长”,差点让车间把切削油冷却系统从40度改成20度,光改系统就要花十几万,后来抽了10%的原始数据核对,发现那堆低温数据都是传感器坏了产出的垃圾,白忙活半个月。
第三个坑,删原始数据省空间。很多人治理数据的时候,觉得原始采集数据太占地方,只留下处理过的聚合数据,把原始的秒级采集数据全删了。后来出了质量问题,要回溯三个月前某一台工件加工时候的主轴振动数据,啥都没了,根因分析根本做不了,只能拍大腿。
中小加工厂也能落地的治理方法
别觉得数据治理是大厂砸几个亿才能玩的东西,中小车间几十万预算也能做。核心就是四个字,核心数据优先。
你做机加工,先把订单、设备OEE、成品合格率、刀具损耗这四类核心数据理清楚,别的非核心数据可以慢慢补,别上来就喊“全车间全数据治理”,最后肯定烂尾。
标准不用自己瞎定,直接用现成的国家规范,就按GB/T 36344-2018《信息技术 数据质量评价指标体系》的六个维度卡:准确性、完整性、一致性、时效性、有效性、可访问性,每个维度对着你的核心数据查一遍,不合格的就整改,比你自己瞎摸方向准多了。
说实话,不用上来就上全自动的数据清洗系统,太贵,也没必要。核心数据你每周抽10%出来人工核对,前三个月把脏数据的规律摸清楚,比如哪个传感器容易出空值,哪个工位容易传错编号,把规则写好,再上自动清洗脚本,成本一下子就下来了。
不过话说回来,现在整个数字化圈子都在卖平台、卖硬件,没人愿意提数据治理这件事,因为它不赚钱,还是脏活累活,得扎到车间里一条一条理数据。很多老板花了大价钱上了漂亮的大屏,点进去一看,产能数据对不上,质量数据不准,大屏就是个给客户看的摆设,白扔钱。
我一直觉得,车间数字化,数据治理是地基,地基没打牢,上面的大屏、分析模型花再多钱都是空中楼阁。
结论
车间数据治理不是什么玄乎的概念,说白了就是给你的生产数据“做保洁”,搞清楚每一条数据从哪来,对不对,存在哪,要用的时候能找得到,能用。把这件事做好了,你的数字化转型才是真的落地,不然,就是交了智商税。
