上次给东莞一家做汽车底盘零件的加工厂改机加工产线,刚进车间我就笑了。墙上挂着一块亮闪闪的电子生产看板,上面的日产量数据还是三天前的。角落堆着厚厚一沓打印好的生产报表,工人说谁有空天天填那玩意儿。
很多工厂做生产看板,从设计一开始就错了。把门面活当成了工具,最后落得个摆设的下场,还怪方法不对。今天就把我十几年做产线设计攒下的经验摊开说,都是踩过坑踩出来的干货。
别拿展示牌当生产看板,核心指标怎么选?
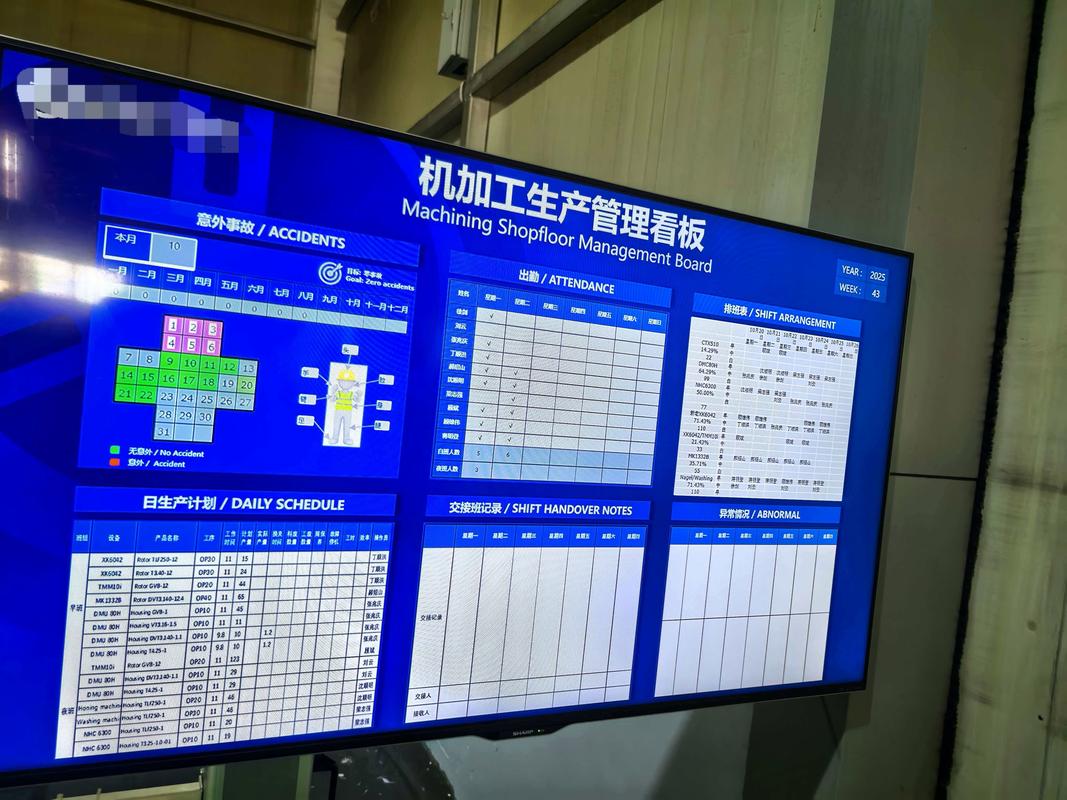
你做看板是给谁看的?不是给老板招待客户看的,是给一线车工、铣工,给现场调度看的。所以指标不能多,一屏最多放五个,多了没人看。
机械加工离散产线,必放的四个核心指标:当班计划完工件数、当前设备OEE、待工待料时长、当班不良品数。多了挤在一起,眼神不好的老远根本看不清。流水线装配的话,就得加上节拍达标率、工位缺件预警,需求不一样,设计就得跟着变。
很多人喜欢把什么当月目标、累计产量这种半年才看一次的数据也往上放,占地方不说,还把核心信息盖住了,纯属画蛇添足。
结构设计与安装位置,90%的工程师都会踩的坑
机械车间是什么环境?到处飘切削液雾,掉铁屑,还有叉车铲车天天来回跑,防护等级不够就是找死。按照GB/T 4208-2017的外壳防护国家标准,IP54是最低要求,别听供应商瞎忽悠拿IP20给你降成本,用不了三个月,进了油进了铁屑,短路烧主板,修一次的钱够你换个全新的。
材质怎么选?很多人喜欢用铝合金,轻,好看,但是车间里碰一下就凹,叉车蹭一下就弯。我现在做设计一律用1.5mm厚冷轧钢板喷塑,结实不贵,除非是超大尺寸壁挂看板,才用到2mm厚,成本差不了多少,耐用性翻好几倍。
安装高度更讲究,我见过装到2米多高的,工人换产的时候抬头看十分钟,下班脖子都僵了。后来改到1.2米到1.5米,工人站在操作位稍微抬眼就能扫到数据,完美。位置也别乱选,别放主干道,别放门口当摆设,就放在每个工段的入口处,工人上下班、换料都要经过,自然就会看。
不过话说回来,真碰到轴的甲方我也没办法。之前有个老板非要放五米大屏在公司门口撑门面,结果半年被叉车撞两次,修了三万多,最后还是拆了,分成两块一米二的看板放两个工段入口,用得好好的。
走线呢?明线别做,别图省事,物料车天天蹭,三个月绝缘皮就磨破,出安全事故。一定要做背部预埋走线槽,线全藏在里面,既安全又好看。
动态更新的逻辑,怎么贴合实际生产不脱节
百分之八十的生产看板最后变成摆设,都是更新出了问题。
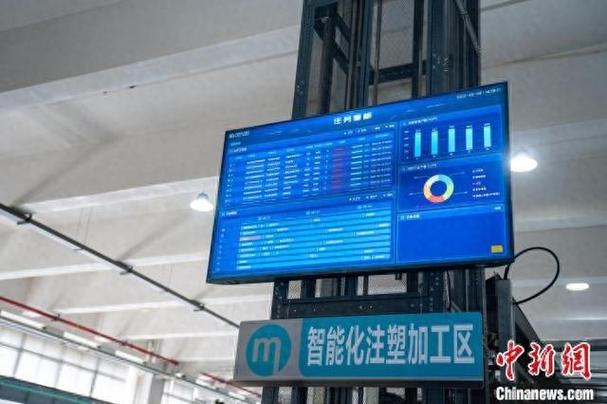
全人工更新?工人一天忙十几个小时,哪有空每隔一小时填一次数据?就算班组长记得,填出来的也多半是估的,不准。全自动化对接MES?说实话,很多中小工厂的MES本身数据就延迟,接口对接完,看板上的数据比实际晚半小时,看了有啥用?
我这些年做下来,最实用的方案就是半自动化更新。设备的运行信号直接通过IO对接看板,开机停机时间自动统计,OEE自动算,加工完一件计数器自动加一,产量数据根本不用人碰。只有不良品原因、临时换产通知、待料信息这些系统抓不到的,让班组长每两个小时更新一次,一次花不了两分钟,数据准,工作量也小。
要不要做预警?一定要做。待料超过15分钟,看板背景自动变红,数字闪烁,调度员在办公室门口老远就能看到,马上安排调物料,不用打电话催,不用跑到工段里找。去年佛山那家做发动机连杆的厂,原来全人工更新看板,换产等待时间平均28分钟,改了半自动化预警之后,直接降到11分钟,单月产能提了快10个点。这笔账,怎么算都划算。
对吧?很多人追求全自动化无人管,最后反而养了个摆设,适合自己生产节奏的,才是最好的。
生产看板说穿了就是个现场管理工具,不是什么高大上的门面。你把一线使用者的需求放在第一位,指标选对,位置装对,更新逻辑做对,就能发挥作用。花里胡哨的功能,除了堆成本,没啥用。
