上个月帮汽配厂改一条新的混动变速箱壳体生产线,差点栽在工装夹具上。
原本找了外地集成商出的方案,一套全智能夹具报价四十多万,装上去之后精度不稳,换型还经常卡壳,甲方老板蹲在车间骂了三天街。
我过去翻了翻方案,忍不住摇头。全是堆概念,核心的定位逻辑全错。
别被”智能”标签迷惑,核心需求从来没变过
很多人一提到智能工装夹具,第一反应就是加伺服、加传感器、连上工业互联网。好像不加这些就不配叫智能。
错得离谱。
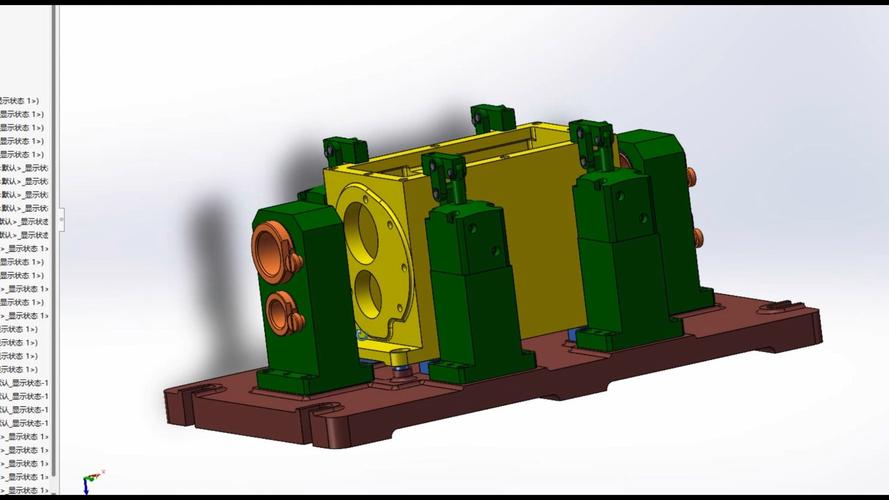
说白了,企业要智能工装,核心需求就是解决多品种小批量生产的换型效率问题。原来传统夹具换一次型要调定位销、拧螺栓,少则半小时多则两三个小时,一天换个两三次,大半天产能就没了。智能就是要把这个时间压下来,同时还能保住GB/T 18776-2002要求的定位精度±0.02mm,这就够了。
我上次改的那个项目,原来的要求是一天换四种不同规格的壳体,原来的夹具换一次要45分钟,一天光换型就要花三个小时,产能直接砍掉三分之一。我们改完之后,自动换型只要48秒,精度稳定在±0.015mm以内,产能直接提了三成,成本比原来集成商的方案还少了一半。
三个踩过的深坑,都是花钱买的教训
第一个坑,盲目堆砌驱动,为了智能而智能。
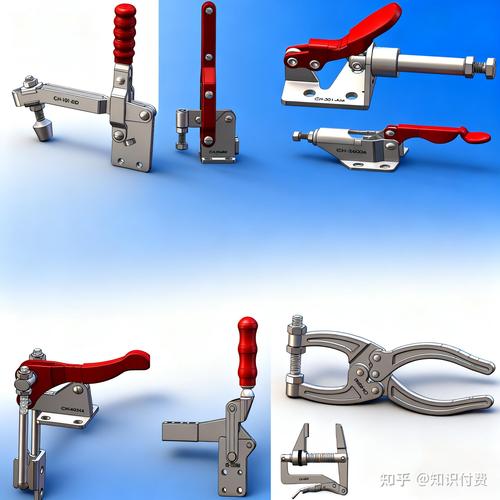
之前见过一个刚毕业没几年的设计师出的方案,一个六定位销的壳体夹具,每个定位销都配了独立伺服驱动,光是驱动和编码器的钱就快二十万,一套夹具做下来三十多万,甲方直接把方案扔出去了。说实话,大部分汽车零部件工件,只需要两个方向的主定位销自适应调整就够了,剩下的辅助定位和夹紧,用带位置反馈的自锁气缸完全能满足要求,成本能砍三分之二,精度还不差。
第二个坑,传感器选型不对,扛不住车间的恶劣环境。
前年给一个五金厂做方案,图便宜用了普通的接近开关做位置检测,结果没用到一个月,切削液和铁屑糊在感应头上,误判率超过12%,一天停个七八次线,工人都不肯用。后来换成带PBT涂层不锈钢膜片的耐切削液电感式传感器,误判率直接降到0.1%以下,再也没出过问题。别省那几千块钱传感器的钱,出问题停线一小时,损失都不止这个数。
第三个坑,忘记留磨损补偿接口。
定位销天天插拔,用个两三年总会磨个零点零几毫米,精度就超差了。很多设计把定位位置写死在程序里,磨了之后只能拆下来换销,少说停大半天。其实只要在PLC里留个一百字的补偿寄存器,工人输个0.01的补偿值,十秒钟就能搞定,有多难?
不同产能场景的选型逻辑,直接拿过去用就行
不是所有工厂都需要全伺服智能夹具,完全看换型频率。
每月换型不超过10次的,选半智能足够。就是手动预调定位块,自动锁止夹紧,换型时间也就5分钟左右,成本只要全智能的三分之一,精度完全能满足GB的公差要求。
每天换型超过3次,多品种小批量混线生产的,再上全伺服自适应智能工装。这里要提一句,精度检测一定要按ISO 14993-2017的要求做CgCgk验证,要求Cgk≥1.67,达不到这个数,说什么都是虚的。我验厂的时候,只看这个指标,其他吹得再天花乱坠都没用。
不过话说回来,很多集成商喜欢吹什么无感换型、万物互联,对于大部分中小制造企业来说,能把换型时间从四十分钟降到五分钟,两年内能收回成本,就是好的智能夹具,没必要赶时髦凑概念。
我五年前刚接触智能工装的时候,犯过一个错,力传感器量程选大了一倍,结果小夹紧力测不准,有次工件夹紧力不够,切削的时候移位,直接废了一个价值十几万的模具型腔,那滋味,现在想起来都肉疼。所以记住,力传感器的量程,只要比最大设计夹紧力大20%就够了,别留太多余量,量程大了分辨率就差,小力测不准,坑死人。
智能工装夹具,说到底还是工装夹具。智能只是手段,不是目的。把定位准、夹得稳、换得快、好维护这几个基础要求做到位,比堆一堆没用的高科技概念强一百倍。你要是刚接触这个领域,别先想着堆元件,先把传统工装的定位逻辑摸透,再往上加智能功能,保准少走三五年弯路。
