很多制造工厂一提数字化转型,第一反应就是上MES。可十家上MES的工厂,有六七家用不起来,要么变成单纯的统计工具,要么干脆躺平积灰。本文从机械加工行业的实际落地经验出发,聊聊MES选型、落地里的真问题,给准备上或者正在用MES的中级工程师踩坑指引。
别被概念忽悠:MES不是啥万能神器
不少供应商吹的时候,把MES说的能包治百病,上了就能产能翻番,利润涨三成。
真的吗?我见过东莞一家做汽车底盘零件的加工厂,三年前砸了一百八十万上MES,最后全车间只有仓库管理员用来扫个入库码,生产线工人没人碰。问为啥,说录一条生产数据要填七个框,换产十分钟,光录数据就要五分钟,本来赶订单就忙,谁愿意耽误这功夫?
说实话,MES的定位从来都很清晰,按照ISA-95标准的定义,它就是连接顶层ERP和底层现场设备的执行层,核心干三件事:生产排程调度、过程数据采集、质量追溯管控。既代替不了ERP的计划,也代替不了机床的加工,更不可能把一个管理混乱的工厂直接变标杆。
抱着买了就能一劳永逸的想法上MES,十个里面九个翻车。
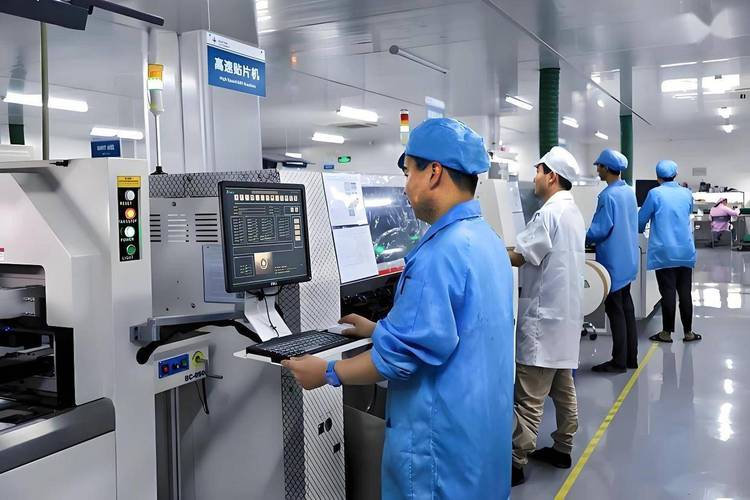
选型核心:匹配你的生产类型比品牌重要一万倍
很多人选型的逻辑错得离谱。上来就问,行业top品牌是哪几家,预算够就买最贵的。
不对啊。MES分流程型和离散型,差得十万八千里。你一个做多品种小批量机加工的离散制造工厂,买了给钢铁化工做的流程型MES,能好用才怪。流程行业是连续生产,工艺固定,核心管的是参数和质量,而离散机加工呢,单台机床换产频繁,插单改单是家常便饭,核心需求是排产和设备状态采集,逻辑完全不一样。
还是刚才那个汽配厂的例子,后来他们找我过去看,原来最初选的就是某海外大牌的流程MES,为了适配他们的机加工生产线,前前后后改了八个月,加了几十万的定制费,最后排程还是不对,明明机床有空,排出来的计划还是堆活,工人天天骂。
不过话说回来,也不是说大牌一定不好,要是你是大规模批量生产的整车厂,大牌当然稳。但中小规模的机械加工厂,选垂直领域做透的厂商,比盲目追大牌靠谱多了。那个汽配厂后来换掉原来的系统,找了一家专门做离散机加工MES的厂商,只上了排产、数据采集、质量追溯三个核心模块,花了不到原来三分之一的钱,三个月就正式跑起来了。现在OEE(设备综合效率)直接从原来的62%提到了74%,光停机浪费一年省出小两百万,这才是真的有用。
OEE的计算行业通用标准是:
OEE = 可用率 × 性能率 × 质量率
每个指标都要从现场采集真实数据,不是靠管理员月底瞎填,这才是MES的价值,要是数据都是假的,算出来的OEE再好看也没用。
落地才是王道:三个容易忽略的细节
选对了系统,不代表就能用起来,落地的坑才是最多的。
第一个坑,非要全模块上线。很多厂上来就要把排产、仓储、质量、人力、设备全模块一起上,搞了一年多还没上线,管理层都没耐心了。其实完全可以先上核心模块,先把生产数据跑通,尝到甜头了再慢慢加其他模块,阻力小很多。
第二个坑,数据采集过度追求完美。很多人说我要所有设备的数据都自动采集,要百分之百精准,给老机床装一堆传感器,花了几十万,结果很多老机床根本没有开放PLC接口,最后还是要人工补数据,完全浪费钱。其实大部分中小机加厂,核心设备自动采集,普通工位人工扫码录入,准确率能到95%以上就足够用了,先跑通再优化,不比啥都强?
第三个坑,操作复杂度不对等。很多MES把界面做的花里胡哨,功能很多,但是一线工人不会用,也懒得用。你想想,工人一天干十个小时活,凭啥给你花十分钟录数据?所以工位端的操作一定要简化,最好三步以内完成一次数据上报,越简单,工人越愿意用,数据才会真实。
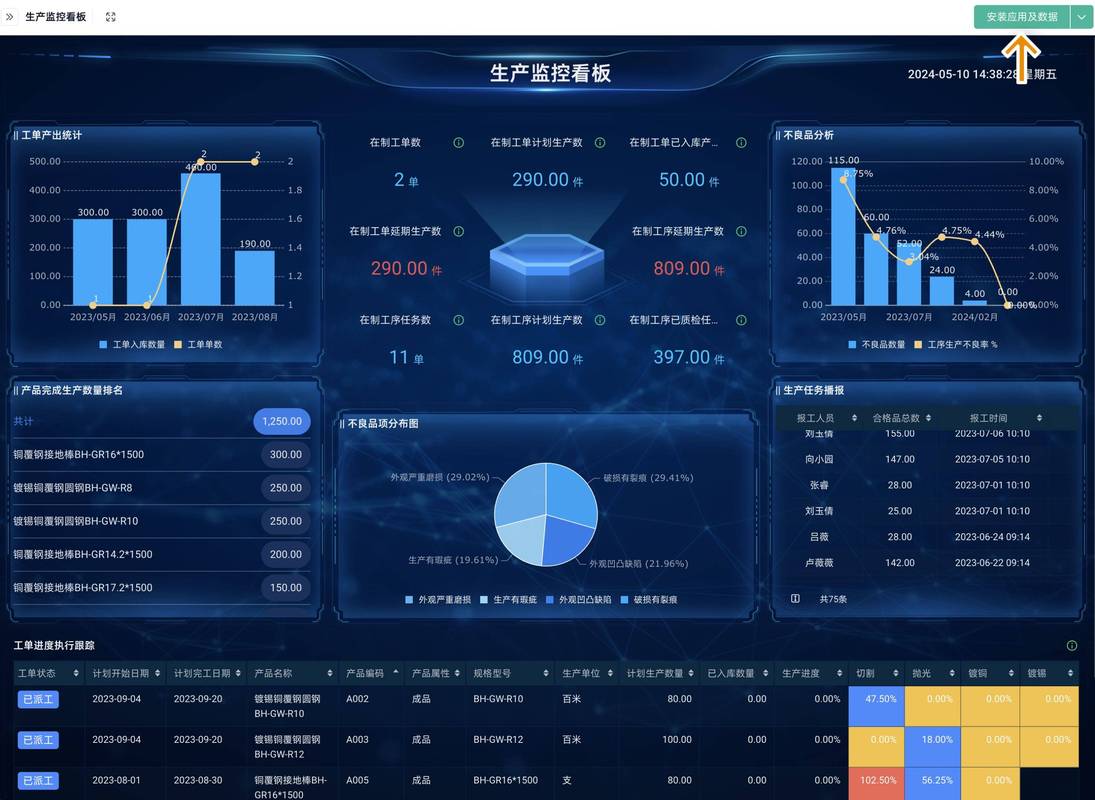
MES不是工厂数字化的门面,是帮你赚钱的工具。很多人搞反了,为了上MES而改生产流程,完全没必要,最好的MES是适配你现有的流程,慢慢帮你优化,而不是硬套一套标准流程让所有人适应。只要能帮你减少停机浪费,出了问题能快速追溯,那就是适合你的好MES。
