2026-09-22 12:38:56 分类:机械设计
上周带毕业班做3C产品上料机械手的毕设项目,十个组有七个组在真空抓取这里卡了一周。上来就选手册里最大最贵的真空发生器,装上去一通气,整条实验室的气压线直接掉了0.2bar,旁边组的贴片机直接报警停了。
课堂上最常见的死坑
很多学生课本上背过,吸附力要大于工件重力乘以安全系数。真到自己做设计,转头就把安全系数扔了。
算出来工件才100g,选个吸附力150g的就够了?一跑起来机械手加速度拉到2g,直接掉件。上次有个学生做抛光玻璃上料,算完啥都对,就是一高速移动就掉,折腾三天才发现,吸盘选大了,玻璃是薄件,真空负压迫得玻璃变形,吸着吸着自己就翘边漏气了。
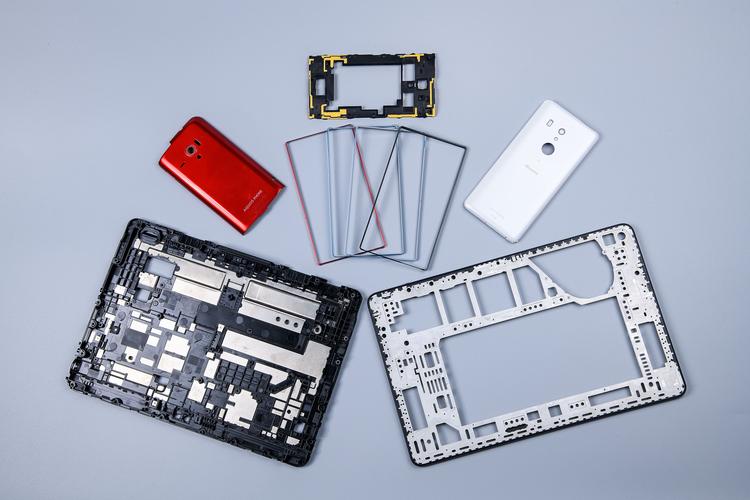 3C手机外壳真空抓取调试现场
哪有这么顺的。真的,做设计哪有照着手册套就能成的。
我给学生提的要求,实际需求的吸附力,一定要乘至少3倍的安全系数,工件越不规则,速度越快,系数还要往上加。弧面工件要选带万向摆动的吸盘座,这个也是很多人忘的,接触不对,一半吸力都出不来。
选元件不能拆开来算
我见过太多学生,吸盘选完,随便找个发生器配上就完了。完全不管整个真空回路的压降。说实话,这个错得太典型了。
前年跟车间师傅改一个老项目,原来的薄玻璃吸不住,换了三个更大的发生器都没用,最后把发生器从机架根部挪到吸盘安装座旁边,管路从两米缩到二十厘米,直接就稳住了。管路越长,接头越多,漏的压越多,你选再大的发生器都没用。
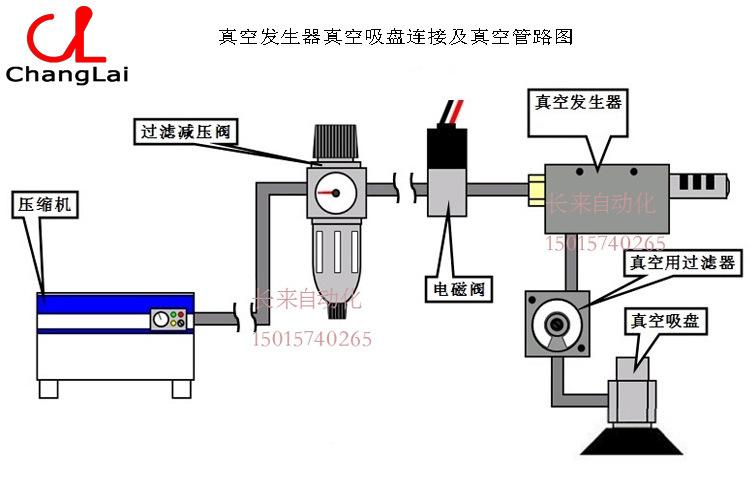 真空发生器靠近吸盘安装示意图
真空元件是一套系统,不是两个分开的零件。
还有真空检测,多少学生觉得能吸住就行,不用加检测?去年有个学生毕设演示,吸错了一个不良品,直接塞到模具里,把模具型腔撞出个坑,延了半个月毕设。真的不是小题大做,批量生产里,掉件撞机的成本,比一个压力开关贵多了。别图省钱省事儿,该加就得加。
那些课本没提的细节
 那些课本没提的细节
材质选不对,用半个月就废。吸带油的钣金,别用普通丁腈吸盘,用不了多久就胀大松脱,直接报废。吸高温工件,一定要选硅橡胶的,别图便宜选普通的,过一遍烤炉就化了。
还有排气噪音,十几个真空发生器同时排气,车间里噪音能窜到80多分贝,工人待一天下来头疼,选带集成消音器的发生器,没贵多少钱,体验好太多。
哦对,还有节能,现在很多发生器自带节能阀,吸住工件之后就自动切断供气,比一直通气能省三成压缩空气,全年算下来,工厂能省不少电费,这个点很多刚毕业的设计师根本想不到。
不过话说回来,现在很多学生做设计,总觉得进口的才好,其实国产现在做得挺成熟的,普通工位用完全没问题,成本还低,学生练手也不心疼。我现在上课都鼓励学生多试试不同品牌的元件,别只盯着教材上那几个老型号。
现在教材更新真的太慢了,多级真空发生器、集成式真空发生器都普及五六年了,很多教材还在讲最早的单级发生器,参数还是十几年前的,学生学完出去到工厂,一看实物完全不认识,这不白学吗?
我记这些笔记,就是上课的时候给学生补这些缺口,真到做设计,这些碎经验比课本上的大道理有用多了。你选对了真空元件,整个抓取工位能少一半调试时间,少九成后期故障,真的不是瞎扯。
对吧,机械设计就是这样,很多坑,你踩过一次才记得住,我把踩过的坑整理出来,学生就能少走点弯路。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:做自动化抓取总踩坑?你真的会选真空元件吗
文章链接:https://yqhljx.com/list_9/3170.html
