本文面向有一定机械基础的中级工程师,分享数控机床从选型、安装到调试环节,容易被忽略的细节和一线实际踩坑经验,所有参数规范都符合国内国际通用标准,没有空泛的理论堆砌。
为什么高端数控机床也干不出合格活?
去年跑东莞一家做汽车覆盖件模具的工厂,碰到过一件哭笑不得的事。老板咬咬牙花一百二十万进了一台日本原产的五轴联动加工中心,厂家标称定位精度0.008mm,结果开机干第一套模,侧壁公差就超了0.02mm。调了主轴,换了刀具,折腾了快一个月,还是不合格。
一开始所有人都以为是设备本身的质量问题,叫了原厂工程师过来,一测机身对角线,偏差快0.1mm了。刨开地面一看,原来工厂为了省几万块的地基改造费,直接把设备装在十几年前的旧水泥地面上。
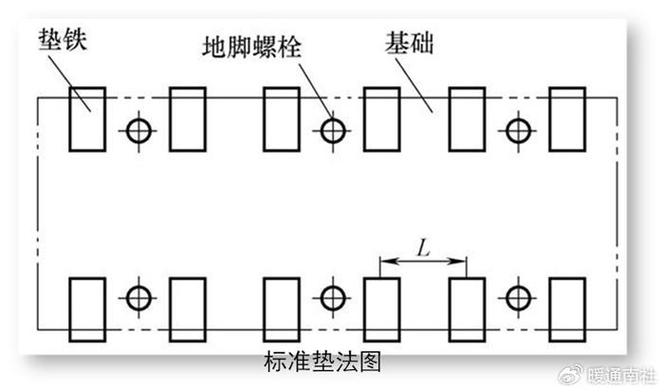
按GB/T 18400.7-2010 《加工中心 检验条件 第7部分:精加工试件精度检验》的配套要求,重型数控机床安装地基的土壤承载力不得低于80kN/m²,新浇地基必须养护至少28天才能装机。那家厂的旧地面承载力只有52kN/m²,设备放了半年,不均匀沉降直接把机身拉变形了。
你说亏不亏。
百万级的设备,省了几万块的地基钱,活干不出来,订单丢了不少,得不偿失。很多人选设备,眼睛只盯着样本册上的主轴转速、行程、标称精度,压根不会考虑安装环境这种“看不见”的因素。实话讲,数控机床的精度,一半在设备本身,一半在安装调试。地基没做好,再贵的设备也白搭。
丝杠补偿里藏着手册不会写的细节
现在但凡正经厂家出的数控机床,都带螺距误差补偿和反向间隙补偿功能。很多工程师调补偿,都是按着操作手册,打表测几个点,把数值输进去就完了。结果呢?
昆山一家做3C手机中框的工厂,我去年去做技术支持,他们的一台立式加工中心,干批量铝件,上午干的尺寸都合格,下午干到一半就开始超差,差了快0.012mm。找来找去,问题出在补偿上。他们的工程师是刚毕业两年的小伙子,补偿是冷机开机半小时做的,测完直接投产,根本没考虑丝杠发热变形的问题。
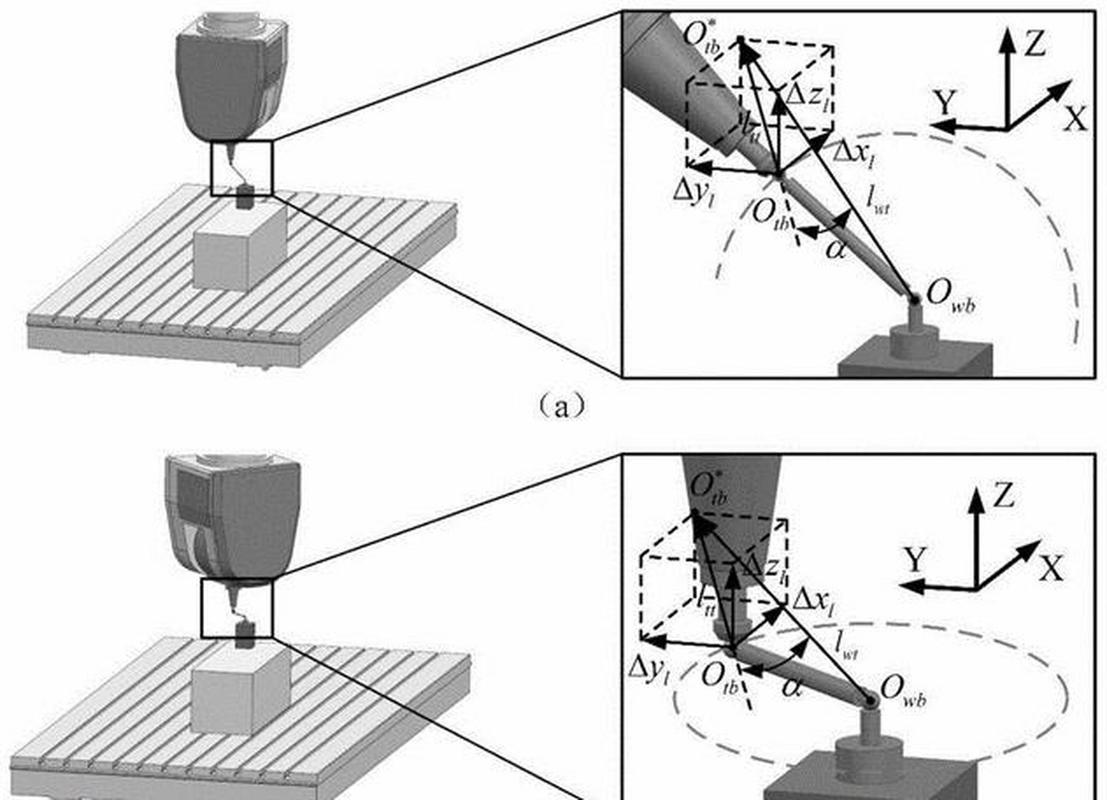
按ISO 10360-2:2009 《几何产品规范 坐标测量机的检测不确定度 第2部分:定位精度检测》的要求,定位精度和补偿参数的测定,必须在设备达到热稳定状态后进行。说白了就是,你得让设备满行程跑个几十分钟,主轴转速开到你平时加工常用的转速,等温度稳定了再测,这时候测出来的数据才管用。
我给他们重新做补偿,分三次测:第一次冷机平衡,室温静置两小时,测一遍基准;然后满行程连续跑30分钟,主轴开12000转(就是他们平时加工的转速),停机等10分钟让温度稳定,测第二遍;再连续跑1小时,再次稳定温度,测第三遍。最后取第三次的热态数据输入系统,问题直接解决了,一下午干下来,公差波动控制在了0.005mm以内。
这就是细节的力量。
手册只会告诉你怎么输补偿参数,不会告诉你什么时候测参数。这种坑,没踩过两三次根本记不住。
选型时最容易踩的参数坑
不过话说回来,安装调试都是后话,选型选错了,再怎么调也救不回来。我接触过太多客户,选型的时候只盯着几个显眼的参数,把真正重要的指标给漏了。
比如说,很多人选设备第一句就问“你这台设备定位精度多少”,其实重复定位精度远比定位精度重要。定位精度差个三五微米,完全可以靠软件补偿拉回来,重复定位精度是设备的机械硬素质,导轨、丝杠、装配的精度都在这,根本改不了。做批量加工,一百件活都要卡在0.01mm的公差里,靠的就是重复定位精度,不是标称的定位精度。我见过很多厂商,样本上把定位精度标得很高,重复定位精度故意标得很模糊,就是玩文字游戏。
再比如说主轴,很多人只看功率和最高转速,不提动平衡等级。按GB/T 9239.1-2006 《刚性转子平衡精度 第1部分:平衡允许公差的确定》的要求,数控机床的主轴动平衡等级至少要达到G2.5级,很多小厂组装的设备,用的是G6.3级的主轴,转速开到8000转以上就抖,加工出来的表面粗糙度根本达不到要求,换再好的刀具也没用。
还有人觉得滚柱导轨一定比滚珠导轨好,刚性高啊。其实完全不对。滚柱导轨刚性确实好,适合重切削开粗,但是摩擦力比滚珠导轨大很多,高速加工的时候发热快,温升大了精度就飘。做3C铝件、铜件的高速精加工,反而滚珠导轨的速度特性更好,价格还便宜十几万。我之前碰到一个客户,做小型精密连接器,不听劝非要上滚柱导轨的设备,结果成本涨了18万,加工精度还不如同价位滚珠导轨的设备,就是因为高速开起来发热顶不住,尺寸天天飘。
数控机床玩的就是精度,从来不是参数堆得越高、价格越贵就越好。适合你的加工场景,把基础的细节做到位,几十万的设备也能干出百万级的活。反过来,细节没做好,再贵的进口设备也白搭。这些坑,都是我跑了上百家工厂,攒了十几年的经验,记下来少踩几个,比什么都强。
