摘要:结合十余年机械设计现场踩坑经验,梳理国内现行键连接通用标准的核心选型要点、常见错误,给有基础的工程师整理出能直接落地的选型逻辑,避开量产阶段的隐蔽陷阱。
大部分工程师都没吃透键标准的核心逻辑
去年给一家输送设备厂做技术支持,碰到一个很典型的问题。他们给矿山做的大型皮带输送机主动辊,装机运行三个多月,断轴了。拆下来一看,轴肩位置从键槽根部直接断掉。
查图纸,轴径选的160mm,扭矩校核没问题,材料也是对的45钢调质。问题出在哪?键选型。
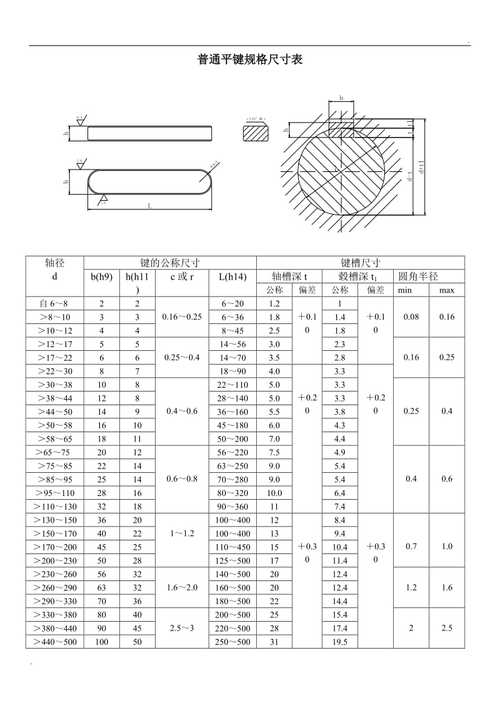
设计工程师选了一个b28*160的普通平键,键长和轮毂长度一模一样。完全违反了GB/T 1096-2018里的要求。标准里明确说了,键的长度要小于轮毂长度,一般短5~10mm,要给装配留余量,还要避免键的端部应力集中。
就差这几毫米。应力集中在键端,循环载荷跑几个月,直接把轴拉断。好几十万的设备,返厂花了几十万,太亏了。
说实话,我刚工作那会也觉得,键不就是个标准件吗?拿过来用就行,哪需要抠标准的细节?直到踩了坑,才明白,键标准里每一个尺寸要求,都是以前的人用真金白银堆出来的。
很多人选键,只看轴径对应键宽,键长够装下就行,公差随便标,从来不肯翻一遍标准原文。你去车间的报废箱翻一翻,至少一半键连接出问题的,都是这个原因。
不同工况下,键标准的选型权衡
现在国内通用的键标准,分好几种,每种的适用场景卡的很死,不能乱换。普通平键对应GB/T 1096-2018,楔键是GB/T 1564-2019,半圆键GB/T 1099-2018,导向平键GB/T 1097-2003,矩形花键是GB/T 1144-2019,每个标准的应用场景写的明明白白。
之前碰到一个做离心风机的客户,为了降低加工成本,把原本设计的A型平键换成了楔键,说楔键对中要求低,好加工。结果试机的时候,振动直接超标三倍,轴承三个月就烧了。拆下来一看,楔键本身是有1:100的斜度的,装进去之后把带轮顶偏了,旋转中心不对,高速转起来可不就振动大嘛!
楔键标准本身就说了,楔键只能用在载荷不大、转速低、对中性要求不高的场合,你非要用到高速旋转的风机上,不出问题才怪。
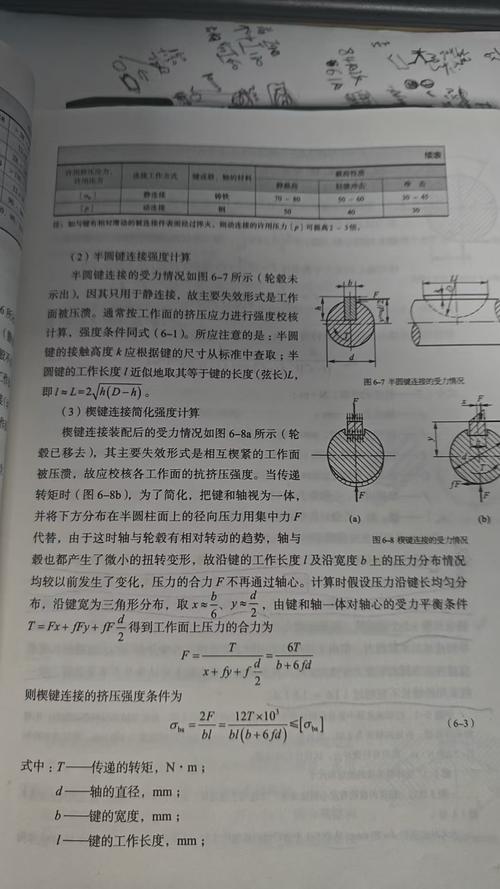
选型的时候,除了选对类型,键长和强度也要按标准来卡。很多人都跳过了挤压强度校核这一步,觉得按标准选的肯定没问题,碰到冲击载荷或者重载荷的时候,就出事。给大家把公式放这,直接用:
σp = 2T / (d k l) ≤ [σp]
这里T是传递的额定扭矩,d是轴的直径,k是键和轮毂槽的接触高度,普通平键k≈h/2,h是键的高度,l是键的工作长度,A型键要减去b,也就是键宽,因为两端是圆头,不参与接触。
我习惯选完键之后,一定要算一遍,比瞎拍脑袋靠谱多了。
那些藏在标准里的细节,全是隐蔽的坑
最常见的坑,就是公差选错。GB/T 1096-2018里,对平键和键槽的公差有明确规定:A型平键的宽度是h10,高度是h9,轴槽的公差一般选N9,毂槽选JS9,很多新手直接把轴槽也开成h9,装的时候要么松到轮毂能来回晃,要么硬压都压不进去,最后只能返工。
还有退刀槽,很多人绘图的时候,键槽退刀槽随便画个尺寸,根本不看标准里的规定。之前有个新来的工程师,画轴径50的平键退刀槽,随手标了2mm,标准里要求是4mm啊!结果加工的时候,铣刀铣不到底,键装进去突出了快2mm,轮毂盖盖不上,整个轴报废,那根轴还是40CrNiMo的锻件,好几千块就这么打了水漂!
不过话说回来,很多老工程师也会踩坑,比如花键。现在矩形花键标准GB/T 1144-2019早就规定了,一般都用小径定心,旧标准里的大径定心早就淘汰了,很多老工程师还按以前的经验标大径定心,结果加工厂现在都是用数控磨,按新标准加工的,最后配合不上,还要重新改图纸重新做,耽误时间。
还有导向平键,标准里要求要用螺钉把键固定在轴上,螺钉孔的位置和尺寸都有要求,很多人随便画个螺钉孔,结果螺钉头突出,挡住了轮毂滑动,整个结构没法用。
键标准看起来就是薄薄几页纸,没什么复杂的内容。可真用到设计里,每一个尺寸每一个公差,都是前人踩坑踩出来的经验。别嫌翻标准麻烦,真出了问题,报废几个零件,耽误一次交付,花的成本比你翻十遍标准都贵。
