本文结合10年机械设计批量生产的实际案例,拆解基孔制的底层设计逻辑、选型边界和常见误区,给有基础的中级工程师做落地参考,纠正很多人对基孔制的惯性误解。
基孔制的核心逻辑,从来不是「优先选用」四个字
刚入行做设计那会,总觉得基孔制基轴制不就是国标里选一下?直到第一次批量加工,百十个箱体孔全都废了,才明白这里面的坑,真不是课本那几行字能说清的。
很多人张嘴就说,基孔制优先是因为孔加工比轴难。这话只对了一半。核心本质是刀具量具的标准化成本。你加工不同尺寸的孔,要对应不同的钻头、铰刀、拉刀,一把定制拉刀大几千,换一次型号调线停产大半天。如果固定孔的尺寸,只变轴的公差,一套刀具就能搞定所有不同配合要求,成本差十倍都不夸张。
拿汽车变速箱箱体举例子,输入输出轴的轴承孔都是拉刀一次拉成型,整个箱体就一套拉刀,不同配合要求只需要磨轴的时候调整公差就行,要是反过来用基轴制,不同配合要不同尺寸的孔,光拉刀就得备三四套,光刀具成本就够吃掉整个项目的利润。
按GB/T 1800.1-2020的明确规定,基孔制的基准孔代号为H,核心定义就是基准孔的下偏差EI恒为0,上偏差为正。我见过工作三年的工程师,出图标H7的时候把偏差写成0/-0.021,那是基轴制基准轴h的偏差啊,活脱脱搞反了,批量加工出来全废,说出去都笑人。
说实话,很多人学了四年机械,都没搞懂这个最基础的定义,只会背「优先选基孔制」,不知道为什么要选。
不是所有场景都能用基孔制,这些坑我全踩过
最烦的就是新手不管什么场景,上来就基孔制,惯性思维害死人。我自己刚工作第三年,就踩过一个大坑,现在想起来都肉疼。
当时做一台食品包装机,四根导辊用的是外购标准镀铬光轴,直径20mm,本身已经是h6精度,买回来直接切就能用。我当时脑子抽了,非要守着「优先基孔制」的死规则,把辊轮的内孔做成H7,结果配合间隙大了一倍,转起来晃得厉害,跑了几十小时就磨偏了,百十个辊轮全部返工,差点误了交期,要赔两万多违约金,那时候我一年奖金才一万五。
后来改成基轴制,孔做成P7,刚好紧配合,一分钱额外成本都没花。
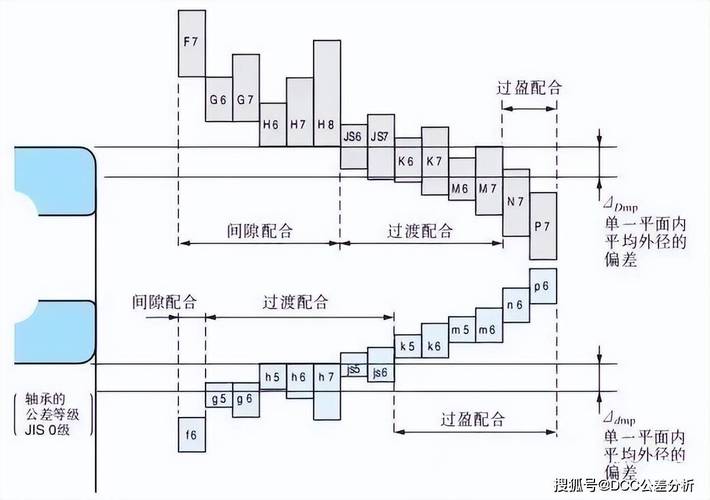
说白了,什么时候不用基孔制,核心就两条:第一,轴是现成的标准件,这时候用基轴制比基孔制省钱一万倍。比如标准销轴、标准光轴、标准滚动轴承的外圈,都是这个逻辑。
哦对,说到滚动轴承,90%的人都在这里搞错过:滚动轴承是外购标准件,内圈孔是轴承厂做好的基准H,所以轴和内圈配合必须用基孔制;外圈的外径是轴承厂做好的基准h,所以箱体孔和外圈配合必须用基轴制。搞反这个,轴承要么装不进去,要么用三个月就松了,设备异响抖得能跳起来。
不过话说回来,小批量单件生产的时候,其实选基孔还是基轴真没所谓,单件车孔车轴成本差不了多少,怎么顺手怎么来。规则是死的,人是活的,成本才是第一位。
基孔制公差选型的落地技巧,别只会查表格
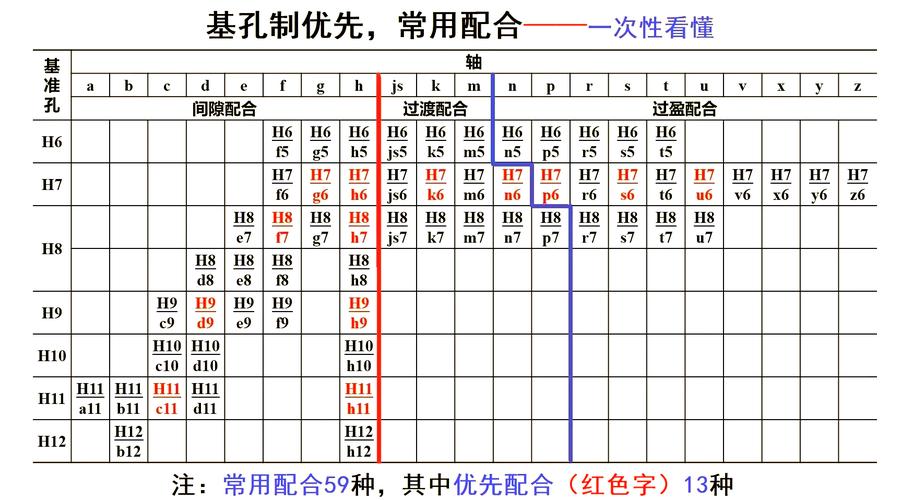
很多中级工程师,会查表找公差,但是不会选公差,只会照搬课本的例子,这里给几个我用了十年的实用经验。
首先,不要盲目提孔的精度。H7的孔,铰孔就能稳定达到,成本很低;你非要做H6,就得珩磨甚至研磨,加工成本直接翻一倍还多,合格率还降一半。普通传动配合、定位配合,H7完全够用,真的没必要提高精度,够用就好。
然后,不同配合的选型,别死记硬背,记几个常用的场景就行:间隙配合里,H7/h6用于经常拆卸的定位配合,比如联轴器、法兰;H7/g6用于需要滑动的配合,比如导靴、滑套,间隙更小,更稳;过渡配合H7/k6用于对中要求高,不怎么拆卸的连接,比如带轮和轴;过盈配合H7/p6用于常温压装,H7/s6用于热装重负载,比如齿轮和轴的固定连接。这些都是用了几十年的成熟组合,不会错。
还有,薄壁零件的基孔制公差,一定要留变形量。我之前做铝合金薄壁箱体,孔加工完常温检测是对的,放了一夜冷却收缩,孔直接小了两个μm,直接不合格。后来再做,我把上偏差多放0.005,变形后刚好落在公差范围内,这个经验课本上不会教,都是踩坑踩出来的。
批量生产的时候,一定要选标准公差,不要自己瞎改偏差,标准公差对应的刀具量具都是现成的,定做刀具的钱,真的能赚回来吗?大多数时候都不能。
做设计做久了就会明白,基孔制不是什么拍脑袋定的规则,是整个机械行业百年分工出来的标准化结果,核心就是降本增效。选对了,少踩坑,少返工,多省钱,选错了,就是交不了货,赔违约金,吃老板的骂。所有的标准,本质都是无数工程师踩坑踩出来的经验总结,顺着走,错不了。
