很多中级机械工程师都觉得动平衡就是后工序校平衡的事,设计的时候不上心,最后出问题才到处救火。本文结合十几年工程实际踩过的坑,梳理动平衡从设计到落地的核心要点。
为什么你做了动平衡,振动还是超标?
去年给客户做一台15000转的高速引风机转子,客户反馈说之前已经在外校过动平衡,开机振动还是超了设计要求三倍。
我过去拆下来测了下,哦,原来如此。
对方校平衡的时候,直接选了通用的G6.3精度等级,完全没看转速。我们要求的是G2.5,对方图省事降了等级,这是第一个坑。第二个坑更隐蔽,转子长径比都快0.8了,对方只做了单面静平衡,偶不平衡完全没处理。
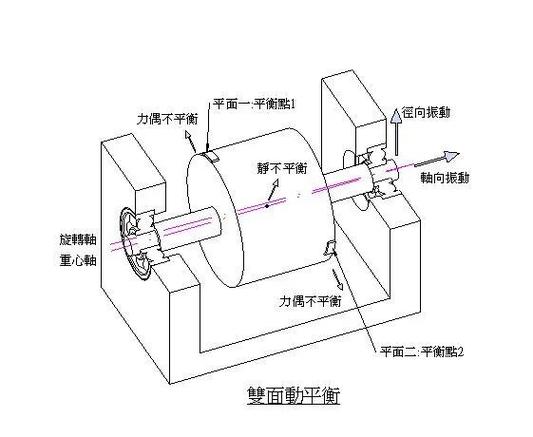
很多人对平衡等级的认知还停留在「一般旋转件选G6.3,高速选G2.5」的经验口诀,根本不翻标准。现行的GB/T 9239.1-2006 刚性转子平衡精度里写的明明白白,不同转子的精度等级是有要求的:燃气轮机转子要G2.5以内,高速磨床主轴要G0.4甚至G0.1,普通电机才是G6.3。口诀害死人啊。
我刚工作那年也踩过一模一样的坑。那时候做磨床砂轮,把砂轮拆下来校完动平衡,精度够了,装到主轴上一开机,振动跳得表针都晃出框。
全白做。
后来才想明白,我拆下来校的时候,根本没考虑主轴和砂轮配合锥面的间隙偏摆。哪怕只有0.02mm的偏心,装上去之后整个转子的不平衡量直接翻了三倍。现在我做设计,要求必须带轴整体校平衡,除非你能保证配合偏摆控制在0.01mm以内。说实话,能做到的厂真不多。
设计阶段提前做动平衡规划,比事后补校靠谱太多
我见过太多设计工程师,把动平衡完全甩给工艺部,自己画图纸的时候什么余量都不留,等到校平衡的时候工艺骂街,钳工没法下手。
动平衡从来不是后工序的事,从设计阶段就得考虑到位。
最基本的,校正面得留啊。很多人画叶轮转子,整个轮面全是叶片,根本没地方加配重或者去重,最后钳工只能在叶片边缘随便磨,磨多了强度不够,我见过风机叶片磨穿之后飞出来打坏机壳的事故,现在想起来都后怕。
带键槽的转子,一定要提前算键槽带来的不平衡量。按照行业规范,半键的质量差就要提前抵消,要么在键槽对侧去掉相同质量,要么在键槽同侧加对应配重。很多人不做这个,校平衡的时候才发现怎么调都不对,白耽误时间。
给大家把剩余不平衡量计算公式放这,我每次设计都算一遍:Uper = 9.5 * G * m / ω。这里G就是你选的平衡精度等级数值,m是转子总质量,ω是转子最大工作角速度,算出来的单位就是g·mm,直接给工艺提要求,比你说一句「做好动平衡」有用一万倍。
不过话说回来,如果转子本身就是大尺寸,几百吨那种,根本没法抬到平衡机上校,那设计的时候就得留好现场动平衡的测试点和试重安装位,别等到现场安装完了才发现没地方焊试重,那才叫进退两难。
校完动平衡就万事大吉?这些隐形变化会毁了你的平衡精度
我之前碰过一个很邪门的问题:18000转的分切机刀辊,冷态下校完动平衡,振动0.2mm/s,完全符合要求,一开机转半小时,温度升到85度,振动直接涨到0.7mm/s,超了标。
查了半个月,最后才发现,刀辊是空心钢轴,热胀之后,内芯和外刀环的配合出现了微小偏移,原本的平衡被打破了。
后来怎么解决的?我们先让刀辊空转两小时,温度稳定之后,再趁热校一次平衡,问题直接解决了。
你看,温度变化都能影响动平衡,更别说磨损和结垢了。比如水泥厂的引风机叶轮,转半年就沾了一层厚厚的水泥灰,不平衡量慢慢涨,不到一年振动就超标,设计的时候就得考虑留开敞的结构方便清灰,最好留好可调整的配重块位置,方便运行两三年之后现场补校。
还有很多人一看到振动超标就骂动平衡没做好,其实很多时候是轴承的问题。轴承游隙选大了,或者装配的时候没压正,哪怕动平衡做的再好,转起来还是晃。这个锅,动平衡不背。
干了十几年机械,最大的体会就是,越是看起来基础的工艺要求,越藏着真功夫。动平衡不是什么高深理论,但是能把从设计到落地每一步都做对的人,真不多。多踩几个坑,就懂了。
