很多中级机械工程师看不上密封圈,觉得不就是个橡胶圈,按尺寸选了装上就行。我干了十几年设计,见过太多造价几百万的设备,因为一根几块钱的密封圈选型错误,整线停机返工的事儿了。今天把这些年踩过的坑、攒的经验整理出来,都是干活能用的干货。
别只卡尺寸公差,压缩率才是密封圈选型的命门
拿到一个密封需求,你第一反应是什么?翻手册找对应尺寸的O型圈,核对沟槽公差是不是符合GB/T 3452.3?
我早年在液压油缸厂做设计,遇到过一批批量返工的订单:三十多根发往矿山的掘进机油缸,出厂试压不漏,拉到现场用了不到一周,全部活塞杆处漏油。拆开来一看,O型圈已经挤变形,裂得不成样子。
查尺寸,沟槽直径公差符合标准,O型圈线径公差也在范围内。折腾了三天才发现,压缩率算错了。
很多人选型只看尺寸,根本没算压缩率。压缩率是什么?就是O型圈被压缩后横截面减少的比例,直接决定密封效果和寿命。
不同应用场景的压缩率差得远。静密封一般取15%~25%,往复动密封要降到10%~20%,旋转动密封还要更低,只有5%~10%。那场事故,就是设计把旋转轴用的动密封压缩率选成了静密封的18%,丁腈橡胶转不到48小时就摩擦过热,直接炭化开裂。
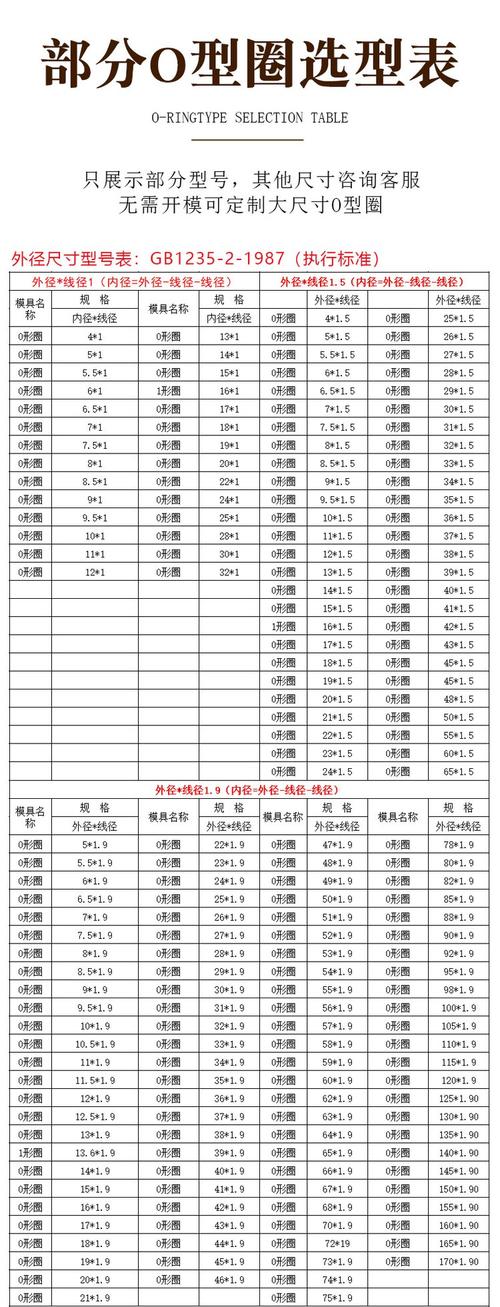
说实话,这里还有个容易漏的点:材质不同,压缩率还要调整。硅橡胶弹性好,压缩率可以取上限;PTFE填充的复合硬密封,压缩率只能取8%~15%,压多了根本弹不回来,用两次就永久变形漏了。
挤出啃伤:别甩锅密封圈质量,是你没留挡圈槽
之前对接过一个注塑机厂的项目,他们28MPa的高压系统,换了三四个知名品牌的O型圈,用不到一个月全部从密封间隙挤出来啃坏了。供应商说客户安装不对,客户说设计沟槽不合理,甩锅甩了快一个月。
我去现场看了一眼沟槽,问了一句:压力28MPa为什么不加挡圈?
在场的工程师都愣了,说为了省加工成本,省了这道槽,觉得不就是个小橡胶圈,挤不出去的。
国标写得明明白白:当液压系统压力大于10MPa时,必须在O型圈的低压侧加装挡圈;如果压力超过25MPa,高低压两侧都得加。高压下O型圈会被挤入密封间隙,没有挡圈挡住,用不了多久就会被咬坏,跟密封圈质量没关系。
不过话说回来,挡圈也不能随便选。低压常规工况用PA66就行,成本低易加工;高压带冲击的工况,就得用PTFE加青铜粉的挡圈,硬度够抗挤压,不然挡圈先坏了,一样漏。我还见过更离谱的,试机的时候拿硬纸板剪了当挡圈凑活,结果当天就喷了一地液压油,车间打扫了三个小时,尴尬得不行。
省几十块的加工费,赔几万块的停机损失,这种账,真不知道怎么算的。
材质选型:别迷信贵价材料,适合的才对
现在行业里有个怪风气,一碰到耐介质需求就推全氟醚橡胶,一根密封圈大几百上千,好像不用全氟醚就不够专业。说实话,绝大多数工况,根本用不起也用不着。
我给你捋捋最常用的材质选型逻辑,拿过去就能用:普通液压润滑系统,接触矿物油,工作温度在-30℃~120℃之间,丁腈橡胶足够,过FDA食品认证的丁腈也才几块钱一根,性能稳定完全够用。如果是耐热油耐臭氧,温度不超过150℃,选丙烯酸酯就行,比丁腈贵不了多少。如果是耐酸碱耐有机溶剂,温度不超过200℃,氟橡胶就能搞定,比全氟醚便宜十倍都不止。
什么时候用全氟醚?极端工况,比如发烟硝酸、高温强氧化剂,温度超过250℃,再考虑。之前我碰到一个食品厂的杀菌设备,就是85℃的热水杀菌,客户非得换全氟醚密封圈,说怕丁腈有毒不环保,我给他找了三块钱一根过FDA认证的丁腈O型圈,用到现在五年了都没漏,他之前花的大几千全打了水漂。
还有个常见的坑:低温工况别乱选丁腈。普通丁腈到了-20℃就硬得像石头,根本没有弹性,肯定封不住。零下四十度以内的低温,选低温丁腈或者硅橡胶,再低就得用氟硅橡胶,别省那点钱,漏了返工更贵。
密封圈就是这样,小到气动工具,大到核电设备,都离不开它,却总是被当成不起眼的附属件。干了这么多年工程,我最大的体会就是:越是小零件,越不能大意。多花十分钟算一遍压缩率,按规范留好挡圈槽,选对适配工况的材质,就能帮你避开绝大多数不必要的损失。
