很多做机械设计的朋友,提起弹性元件第一反应就是圆柱螺旋弹簧,碟形弹簧总被当成「边角料」,用到的时候随便选个标准件就完事。我做了十几年机械传动设计,前前后后栽过三次碟形弹簧的坑,也帮客户擦过不下十回屁股,今天把这些干货掏出来。
什么时候该选碟形弹簧?优势藏在场景里
轴向空间不够,又要承受大载荷?普通螺旋弹簧根本塞不进去。这时候碟形弹簧就是最优解,没有之一。
碟形弹簧是截面成圆锥形的盘状弹性元件,刚度比同体积螺旋弹簧大好几倍,缓冲吸振能力远超普通弹簧,尤其适合重载下的预紧工况。我最早接触碟形弹簧是做盾构主驱动的浮动密封预紧,整个密封腔留给弹性元件的轴向空间不到80mm,却要提供近30吨的预紧力,换成圆柱弹簧,直径得做到半米多,根本塞不下。
说实话,很多人只知道碟形弹簧能扛大载荷,不知道它还有个绝活儿:叠合组合的时候,片间摩擦力会产生阻尼,吸振能力特别好。比如破碎机的震动缓冲,用碟形弹簧叠合,比螺旋弹簧的减振效果好一倍都不止。
当然,它不是万能的。大变形需求?别选它,去找空气弹簧或者碟簧加螺旋弹簧组合。
选型计算:别死套标准公式,这些坑你必须知道
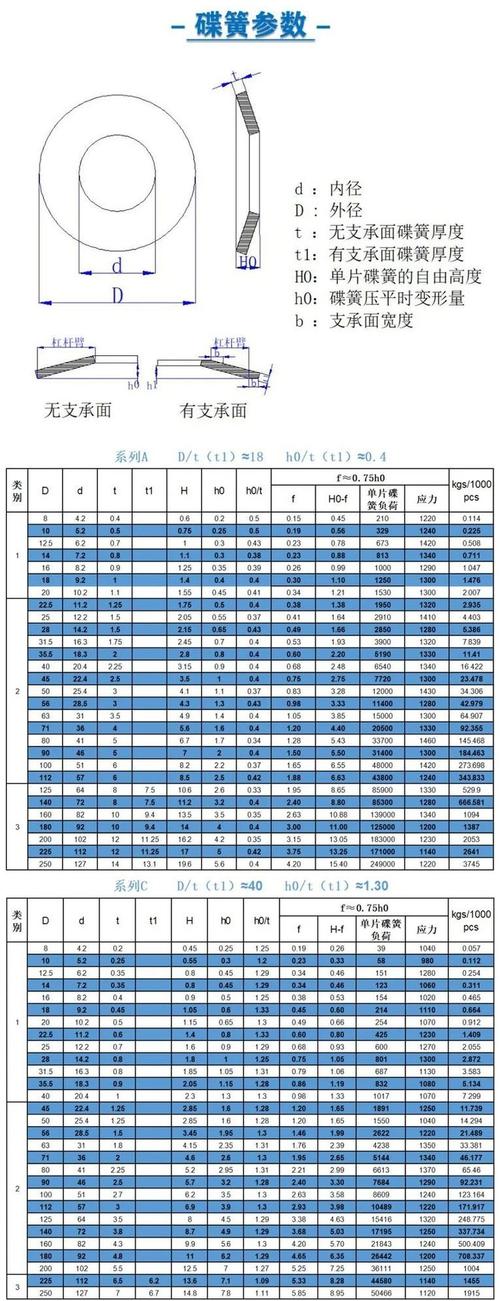
国内选型一般都遵循GB/T 1972-2005,标准里给的计算公式很清楚,核心参数就几个:弹簧厚度t,压平时变形量h0,外径D,内径d。很多新手拿到参数直接算,满打满算用最大载荷,不出事才怪。
我三年前碰到过一个客户,做连续退火生产线的张紧辊,张紧辊的轴承预紧用了一组碟形弹簧,计算的时候刚好满足5吨的预紧力要求,试车的时候一切正常,结果夏天连续生产半个月,突然断带,整条线停了12小时,损失几十万。
问题出在哪?温度。大家都知道,弹性模量随温度升高会降低,普通碳钢弹簧,室温下弹性模量是206GPa,300℃的时候已经降到180GPa左右,降了快13%,预紧力直接掉了10%多,本来刚好够,这下直接不够,轴承窜动,张紧力不稳,最后断带。
怎么防?很简单,计算载荷的时候,给温度留余量。工作温度超过100℃,每升100℃,预留10%的载荷余量。就这么一句话,省多少事。
还有个坑,腐蚀工况。很多人用普通的氧化处理碟簧,用在有酸碱或者潮湿的地方,不出一年就锈蚀,截面减薄,刚度直接降一半。别省那点镀层的钱,镀个镉或者达克罗,贵不了几个钱,寿命翻三五倍。
组合方式的取舍:串接不是越长越好
需要更大变形量的时候,很多人直接把多个碟簧串起来,觉得不就是单圈变形乘个数嘛,简单。
我早年就犯过这个错,串了14片碟簧做压机的缓冲,导杆间隙留了0.8mm,觉得没问题,结果跑了不到半年,一半的碟簧都从内孔边缘裂了,拆下来看,全是偏载导致的应力集中开裂。
为什么?串接的碟簧组,越长,对导向的要求越高。导杆间隙不能留太大,一般控制在内径的0.5%以内,内孔导向比外径导向稳定性好。如果串接超过10片,最好分两组,中间加个隔圈,分散偏载,不然一头弯了,全组废了。
再说说组合方式的选择:需要大载荷小变形,用叠合组合,就是一片叠一片,叠合片数越多,刚度越大,片间摩擦还能吸振,适合缓冲工况。需要大变形小刚度,用对合组合,一片对一片,变形是单片乘以组数,刚度是单片除以组数。要同时要大载荷大变形?就用复合组合,叠合加对合,刚好。
还有一个很多人忽略的点:预压。不管什么组合,一定要给碟簧加15%~20%h0的预压变形量,别刚好到零变形就完事。预压不仅能稳定刚度,防止工作的时候弹簧松弛,还能避免单片弹簧受拉开裂,太有用了。
材料怎么选?一般工况,室温,载荷不高,用60Si2MnA就够,便宜,性能也稳定。要求高一点,疲劳寿命长,用50CrVA,韧性比硅锰钢好。高温工况300℃以上?直接上Inconel 718,贵是真贵,靠谱也是真靠谱,别省这个钱,省了就是给自己埋雷。
碟形弹簧真的是工业里被低估的小元件,看起来简单,就是个冲压出来的碟片,真要做好,细节里全是经验。别拿它当随便凑数的标准件,多留一分余量,多考虑一步工况,能省好多事后的麻烦。
