上周苏州某消费电子代工厂找过来,3万片刚过完波峰焊的PCB板,虚焊率32%。
他们之前在实验室测的焊盘润湿角21度,比IPC-A-610要求的30度合格线还低9度,所有检测报告全齐,没有任何问题。
没人信。
实验室测的润湿角,从根上就和产线不是一个东西
说白了就是,实验室测的是静态润湿角。
25度恒温,45%湿度,焊盘是刚从包装里拆出来的全新裸铜,预涂的是最高活性的助焊剂,锡液滴上去等30秒,接触角测量仪咔嚓一拍,数就出来了。
产线呢?
260度的熔锡波,焊盘是经过2.2秒预热的,助焊剂是喷涂完直接进预热段的,有效成分在碰到锡波之前已经挥发了近80%,焊料和焊盘的接触时间只有0.8秒,根本没有等30秒的机会。
我去年实测过同一块裸铜焊盘,实验室静态测18度,拿到波峰焊锡槽里测动态值,直接飙到78度。

更坑的是,很多供应商为了把润湿角测的好看,故意在测试的时候加过量的高活性助焊剂,把焊盘表面的铜层都腐蚀出1微米多的坑,测出来的润湿角甚至能到8度。看起来铺展的完美无缺,实际呢?焊盘的铜层厚度本来就只有18微米,被腐蚀掉1微米,结合力直接掉30%,过1000小时温循测试,焊点直接从底层脱开。
去年那个车载电子项目就是这么栽的,供应商给的报告是润湿角8度,结果温循后失效27%,拆开看铜箔都被腐蚀出密密麻麻的坑,焊锡和铜层根本没有形成冶金结合,就是浮在表面的一层。
润湿角的合格线,从来不是个固定值
说实话,我刚入行的时候也被课本教的“润湿角越小润湿性越好”骗了整整3年。
直到碰到那个光伏银浆的项目。
一开始团队按照消费电子的焊接标准,要求银浆在硅片表面的润湿角必须小于30度,供应商测出来22度,比要求还低8度,结果烧出来的硅片,银浆直接渗到PN结里面,把短路电阻从1000Ω降到8Ω,转换效率直接掉0.9个百分点。
后来调整了银浆里的玻璃粉成分,把润湿角提到47度,刚好——既不会过度渗透破坏结层,又能形成稳定的欧姆接触,良率直接从62%升到94%。
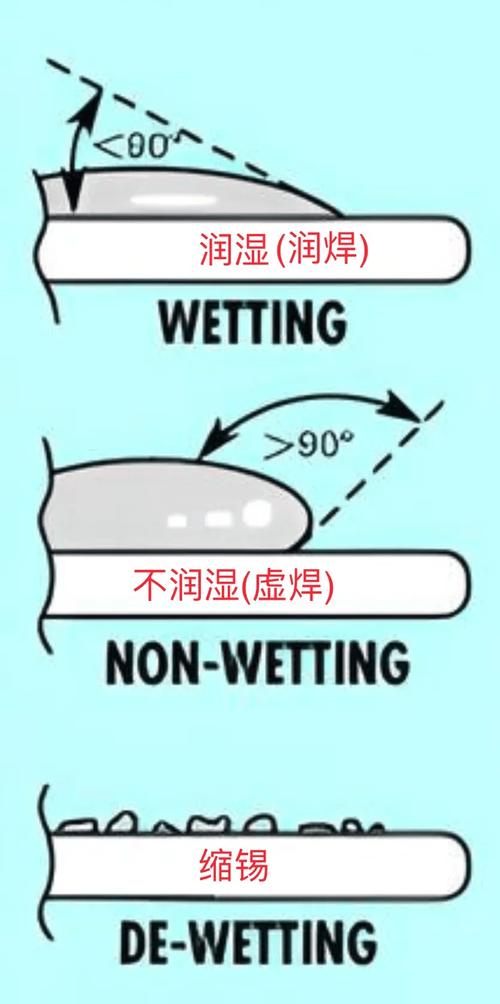
做氧化铝陶瓷基板金属化的时候更夸张。钼锰镀层的润湿角要控制在60-70度才合格,要是低于50度,焊料会无限制铺展,把相邻的0.2mm间距的电路直接短路,良率直接掉一半。
脱离应用场景谈润湿角的合格线,全是无效数据。
你拿消费电子的30度合格线去套陶瓷基板,纯纯是找事。
我见过太多工程师,拿着统一的润湿角数值要求所有材料,不管是焊PCB、焊陶瓷、还是涂银浆,全要求小于30度,最后出了问题还不知道为啥。
行业绕不开的硬伤:没人真的关心动态润湿角
现在所有的国标、行标,测的全是静态润湿角。
没有一个标准是模拟产线实际工况的——不管是预热温度、助焊剂挥发速度、焊料冲击速度,全没考虑。
我跟几个做接触角设备的厂商聊过,现在能测动态润湿角的设备,一台要200多万,大部分中小厂根本买不起。就算买了,测出来的数也不准,因为没法完全匹配每个厂的产线参数。
去年我牵头在公司内部搞了个简化的动态测试方法:把样品台加热到120度,跟我们产线的预热温度一模一样,喷上助焊剂之后等2.2秒,再滴260度的熔锡测值,最后算出来的润湿角,和实际波峰焊的上锡良率相关性能到92%。
但这个方法根本没法推广。
为啥?
每个厂的预热温度从100度到150度都有,助焊剂喷涂量从5mg/dm²到20mg/dm²不等,锡波接触时间从0.5秒到1.5秒都有,你根本没法定一个全行业通用的合格线。
最离谱的是,现在很多供应商给客户的材料报告,全是挑最有利于自己的实验室条件测的润湿角,15度、12度,甚至10度,你拿到产线一用,动态值直接飙到70多度,虚焊一堆。
上个月碰到个卖助焊剂的,给的报告是润湿角12度,实际拿到我们产线测,动态润湿角72度。
合着他们测的时候,是把助焊剂直接混在熔融焊料里测的,根本没考虑实际喷涂后的挥发过程。
现在整个行业,花了几十年时间,把静态润湿角的测试精度从原来的5度误差,提升到现在的0.1度,精度越来越高,但是从来没人真的沉下来去摸清楚,产线上那个真实的、带着温度波动、带着助焊剂挥发、带着锡波冲击的动态润湿角,到底是怎么影响最终良率的。
别再迷信报告上那个漂亮的静态润湿角数值了。
你在产线上实测的上锡效果,比任何盖了章的实验室报告都靠谱。
