2026-11-02 06:50:50 分类:材料工艺
上个月给广东一家改性塑料厂做诊断,他们按顶刊论文加了3%有机改性纳米黏土,做出来的PP板材冲击强度掉了42%,不是涨。
真的。别不信。
那篇论文我后来翻了,人家是用甲苯做溶剂,把纳米黏土泡了24小时,超声30分钟,再和PP溶液共混,最后真空抽掉溶剂做的样条。产线上?直接把粉体往高速混合机里倒,120℃转15分钟,双螺杆300转挤出来,停留时间才40秒。这俩能一样?
论文里的”插层成功”,产线上全是假的
我在实验室测过那种有机改性纳米黏土的原始XRD,片层间距只有0.96nm,论文里的理想状态是PP分子链插进片层中间,把间距撑到2nm以上,这样片层才能均匀分散在基体里,起到补强作用。
产线上混完的料我也测过XRD,间距1.02nm。等于白加。
为啥?剪切力不够啊。双螺杆的剪切力是靠螺块的啮合来的,普通改性塑料用的啮合块,剪切强度最多也就把团聚的粉体打碎到10μm级,根本撑不开纳米级的片层。反而因为纳米黏土的比表面积大,吸油值高,混的时候容易裹进空气,形成小料团。
 纳米黏土高速混合投料后料团实拍
这些料团在PP基体里就是一个个的应力集中点,受冲击的时候直接从料团的位置开裂,强度不掉才怪。
说实话,我见过不下20家厂踩过这个坑,拿着论文的参数就往产线上套,最后做出来的东西连国标都过不了。
别迷信偶联剂,你加的量根本不对
 别迷信偶联剂,你加的量根本不对
很多人说纳米黏土团聚是因为偶联剂没选对,或者加少了。
扯。
我去年在浙江一家厂试,用的是最常用的硅烷偶联剂KH550,论文里推荐的添加量是纳米黏土质量的6%。我从0.5%开始往上加,加到2%的时候,料团的数量已经少了一半,XRD的片层间距涨到了1.3nm,看起来有戏。
结果挤出的时候,熔体流动速率从原来的12g/10min掉到了6.2g/10min,直接砍半。做出来的板材表面全是流痕,模头积料每4小时就要清一次,根本没法连续生产。我当时蹲在产线旁边看着模头积的料,烟一根接一根,真的想把写那篇顶刊的作者拉过来看看这堆废料。
为啥?偶联剂是小分子,加多加会和PP分子链缠结,相当于增加了基体的分子量,流动性自然就差了。而且纳米黏土的比表面积是普通滑石粉的20倍,要完全包覆每一片黏土的表面,需要的偶联剂量比普通填料多一个数量级。
产线上的实际情况是,为了保证加工性,最多敢加1%的偶联剂,有的小厂甚至只加0.3%。这点量,连黏土表面的一半都包覆不完,不加团聚才怪。
不过话说回来,我也试过加8%的偶联剂,分散是真的好,片层间距涨到了2.1nm,冲击强度涨了28%,但是MFR掉到了3.1g/10min,根本没法做薄壁制品,只能做厚板,市场需求本来就小。
现在没人敢说的硬伤:分散的天花板根本突破不了
很多做母粒的厂家说,把纳米黏土先做成母粒,再稀释到PP里,就能解决分散问题。
我测过市面上卖的最好的纳米黏土PP母粒,添加量20%的那种,母粒本身的片层间距是1.8nm,看起来不错。但是稀释到3%的添加量之后,再测,间距掉到了1.2nm。
为啥?稀释的时候又经过了一次挤出的剪切,原来已经被撑开的片层又重新团聚了。而且母粒里的载体树脂和基体树脂的相容性再好,也会有界面问题,相当于你把已经分散好的颜料,再稀释一次,还是会有团聚。
现在所有的改性方案,不管是原位聚合还是溶液插层,本质上都是在和剪切力较劲。要把纳米黏土的片层完全剥开,需要的剪切速率是10^4 s^-1以上,但普通双螺杆挤出机的剪切速率最多也就10^3 s^-1,差了整整一个数量级。
要达到那个剪切速率,就得用实验室用的小型双螺杆,螺杆直径20mm,产量每小时3公斤,根本没法产业化。要是上高剪切的三辊机或者超声辅助挤出,成本直接翻三倍,普通改性塑料的利润才每吨500-800块,谁用得起?
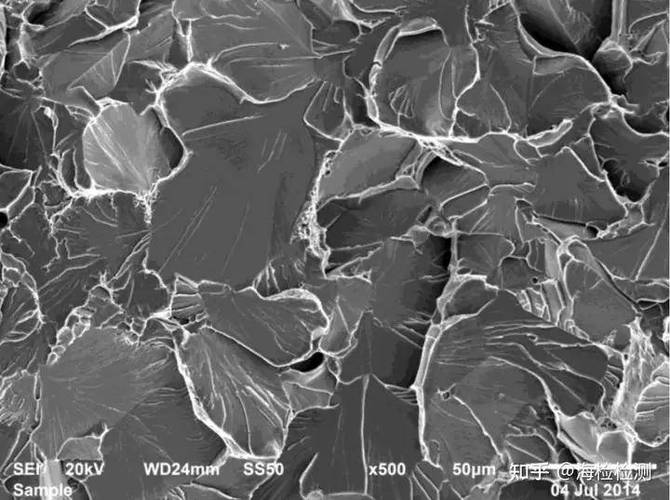 纳米黏土改性PP板材冲击样条断裂断面电镜图
我蹲产线这么多年,见过最成功的案例是做汽车内饰件的小批量产品,用的是溶液法做的纳米黏土改性PP,模量涨了32%,重量比加玻纤的轻20%,但是那一吨料的成本是普通PP的4倍,只供高端车型的小批量订单,根本没法大规模推广。
现在所有吹纳米黏土改性能大规模替代玻纤、滑石粉的,要么是卖粉体的销售,要么是拿了科研经费写论文的,根本没在产线上蹲过超过三天。
说白了就是,纳米黏土改性现在就是个实验室里的技术,产业化的坑,没人能绕过去。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:纳米黏土改性:别信实验室吹的神效,产线踩过的坑才是真的
文章链接:https://yqhljx.com/list_11/5246.html
