上个月刚处理完某钢厂的烧结机滑道失效件——花了38万做的超音速火焰喷涂碳化钨涂层,上机17天就整片崩掉了。
找了第三方做失效分析,报告写得冠冕堂皇:涂层结合力不足,基体表面处理不达标。
放屁。
我当时就在现场看着他们做的:打砂用的是新的16目棕刚玉,粗糙度测出来Ra9.2,预热温度110℃,喷涂用的是某国产中端HVOF设备,参数全是按厂家给的推荐值设的。
结果呢?
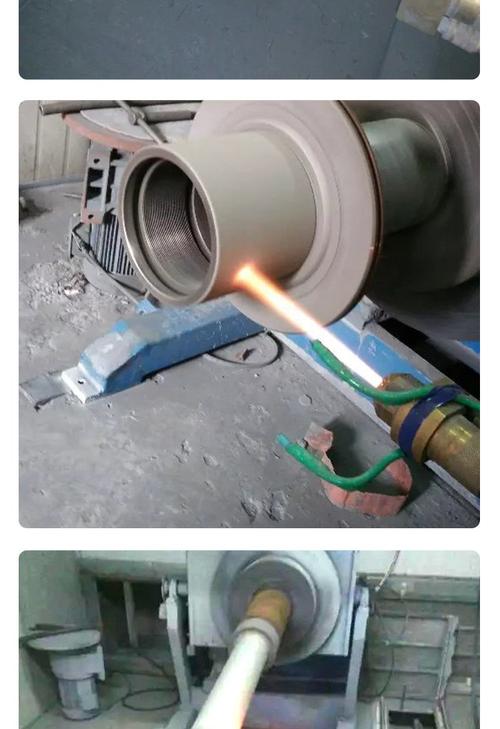
别被“超音速”三个字骗了,你买的可能是“亚音速冒牌货”
说白了,超音速火焰喷涂的核心门槛,根本不是你买的设备花了多少钱,是你喷出来的焰流,真能到1500m/s以上的超音速区间。
很多小厂的设备,外壳跟进口的长得一模一样,内部的喷嘴结构改得乱七八糟,为了省燃气,把氧燃比压得极低,实际焰流速度才刚过音速门槛。
我上次带便携式焰流测速仪去南方某喷涂厂,测他们号称“超音速”的设备,离枪口150mm的常规喷涂位置,焰流速度才712m/s。
什么概念?
跟普通电弧喷涂的速度差不了多少。
喷出来的碳化钨涂层,孔隙率直接干到3.8%,结合力才28MPa,离行业最低要求的结合力≥70MPa差了快两倍。
但客户根本不会测啊。
大家看的就是喷出来的火焰亮堂,没有火星子乱溅,就觉得这设备是真超音速。
纯扯。

很多刚入行的工艺员,照着设备厂家给的手册抄参数,氧燃比设成1.1:1,喷涂距离220mm,走枪速度600mm/s,出来的涂层测孔隙率能到4%,还纳闷为什么跟手册上印的“孔隙率≤0.5%”差这么多。
原因很简单——厂家给的参数,是在实验室恒温25℃的车间里,用全新的喷嘴、刚校准的燃气流量计测出来的最优值。你车间里夏天40℃,燃气钢瓶压力掉得快,喷嘴用了200小时已经磨得内径大了2mm,参数抄得再准也白搭。
涂层掉皮根本不是操作问题,是没人敢明说的“预热玄学”
说真的,我翻了不下40篇国内外的超音速火焰喷涂工艺手册,没有一本敢把基体预热温度的上下限写死。
全是模棱两可的“建议预热至80-150℃”。
实测发现,这个温度区间的水分大到能淹了整个车间。
你要是在广东的车间,室温32℃,打砂完的基体表面温度本来就有35℃,预热到100℃,等你把工件吊到喷涂工位,对准定位孔,走完自动喷涂的空行程,表面温度已经掉到50℃了。这时候喷上去的涂层,结合力直接掉40%。
你要是在东北的冬天,车间没暖气,室温才2℃,你按手册预热到120℃,刚喷完第一遍,工件表面因为热量快速散失,温度直接掉到30℃,涂层和基体的热胀冷缩差能拉到0.8%,不崩才怪。
上次那个钢厂的滑道失效,本质就是这个问题。
操作工冬天在车间里,手都冻得拿不住测温枪,预热到90℃就急着开喷,根本没算过工件从预热炉到喷涂位的温降。
更有意思的是,很多进口设备厂家,把自动追踪工件温度的闭环控温模块,单独卖11.8万一套。
为什么不把这个模块做成标配?
就是算准了很多中小喷涂厂舍不得掏这个钱,全靠操作工拿红外枪瞄一眼,温度差不多就得了。
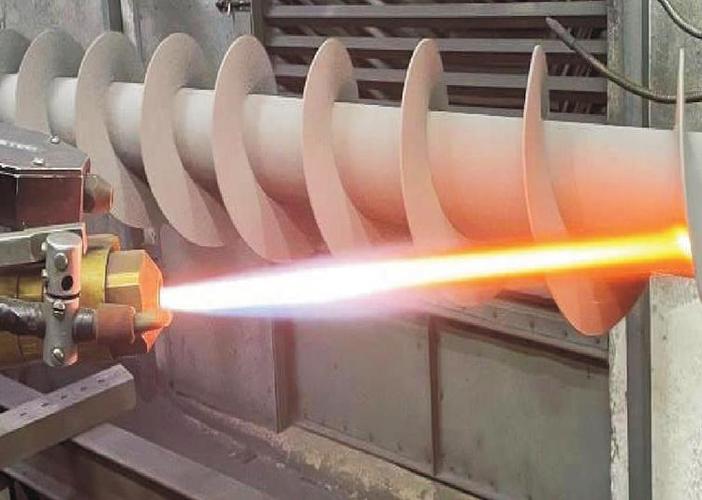
你说这是操作不规范?那为什么没人敢把预热的温降补偿值,明明白白写在工艺规范里?大家都揣着明白装糊涂,反正出了问题,全推给操作工“预热不到位”,没人担责。
吹了十几年的“超长寿命”,卡在没人能解的残余应力死结上
现在所有的宣传材料里,超音速火焰喷涂的碳化钨涂层,都是“耐磨寿命是电镀硬铬的5-10倍,可长期在500℃工况下工作”。
我干了15年工艺,负责任地说——这些数据,全是拿0.1-0.15mm厚的薄涂层测出来的。
真到了工业现场,需要涂层厚度做到0.3mm以上扛冲击、扛磨料磨损的工况,超音速火焰喷涂的短板就全露出来了。
核心死结就是残余应力。
超音速焰流的温度在2900-3300℃之间,碳化钨粉末粒子打在基体表面的瞬间,冷却速度是10^6℃/s,这种极快冷却带来的收缩应力,从第一颗粒子撞击基体开始就存在。
涂层越厚,累积的拉应力越大。
现在行业里测残余应力,全用的是破坏性的钻孔法,要在工件表面钻个直径2mm的小孔,贴应变片测释放的应力。你总不能在人家刚喷涂好的百万级风电主轴上钻孔测应力吧?
所以大家全在“盲喷”。
喷到0.25mm厚度,就赶紧停,再厚了,万一放仓库里自己裂了,或者上机没几天就崩,全是损失。
之前有个做航空发动机密封环的客户,想把涂层厚度做到0.4mm,提升密封寿命。结果喷完放恒温仓库里3天,涂层从边缘开始顺着圆周裂了一整圈,整个环直接报废,损失了12万。
别跟我扯什么HVAF、低温超音速这些新设备。
去年我测过某进口品牌的HVAF设备喷的0.35mm厚碳化钨涂层,残余拉应力还是有118MPa,比传统HVOF低了30%,但离“厚涂层不裂”的要求还差得远。
说白了,现在整个行业都在绕着这个问题走。没人敢真的捅破那层窗户纸:如果你需要的涂层厚度超过0.3mm,别迷信超音速火焰喷涂,选堆焊或者等离子喷涂,靠谱得多。
现在行业里的风气,就是拿实验室里的理想数据吹成通用解决方案。我见过的超音速火焰喷涂项目,能一次上机跑够设计寿命的,不到3成。剩下的全是靠现场补喷、返工、跟客户扯皮磨过去的。
别信什么“工艺已经完全成熟”的鬼话。
这个工艺从诞生到现在快60年了,核心的残余应力控制、焰流速度的现场校准、温降补偿这些最基础的问题,到现在都没有一个能落地的、不花钱的通用解决方案。
全是坑。
