去年接了个改性项目,客户要给尼龙提强度,又不想加太多碳纤维降韧性,指定要用石墨烯增强。我当时心里咯噔一下——这玩意儿,网红这么多年,真正落地做好的,没几个。
分散是绕不开的死结
所有吹石墨烯增强“加0.1%提30%强度”的,全是实验室完美制备的结果。你拿那个数据去量产,死都不知道怎么死的。
我见过新来的工程师,直接拿气相法石墨烯粉往双螺杆喂料口倒,出来的料拉成样条,一拉就断。断面剖开,肉眼就能看见黑点点。那就是团聚块。分散不开就是缺陷源,本来要补强度,结果变成应力集中点,一受力直接从这儿裂。
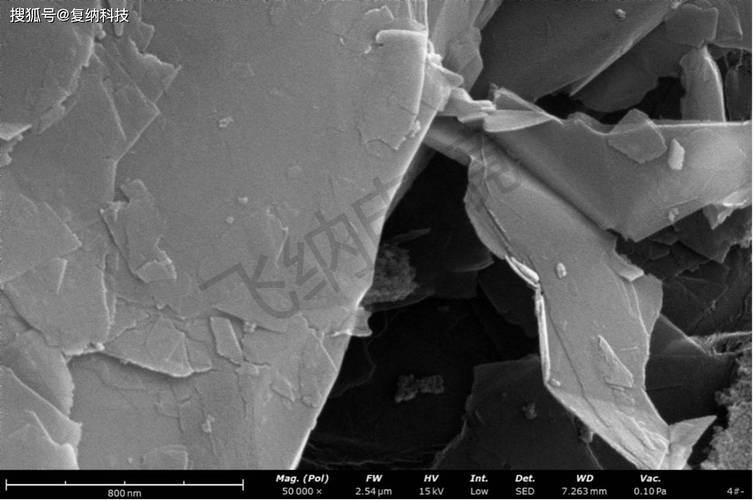
石墨烯的比表面积多大?估算下来,一克石墨烯的表面积能顶一个足球场,分子间范德华力能把大片片吸成硬疙瘩,你不给足够的剪切力,根本撕不开。撕不开就没用,就这么简单。
试了三条路线的取舍
我们前后改了三次工艺。
第一种,现成石墨烯母粒买回来稀释。省劲儿,不用自己碰粉,分散性比直接加粉好一点。但母粒放三个月,再拿出来用,团聚又回来了——哪怕你真空包装也没用,范德华力慢慢就把片又吸回去了。稳定性太差,没法做量产。
第二种,原位聚合,把石墨烯放到己内酰胺单体里,开搅拌再聚合。分散确实均匀,做出来的样条强度确实好看。但说实话,这套工艺改一条线要加几百万设备,客户做汽车内饰件的,本来利润就薄,根本扛不住成本。试了两公斤料就停了。
第三种,改螺杆做在线原位剥离。我们把双挤出机的剪切段重新排了,加了两块错列角45度的剪切块,喂料的时候,把石墨烯和带极性基团的低聚物分散剂提前预混,分散剂加量大概是石墨烯的1.2倍(示例数据),不让石墨烯在进挤出机之前先团起来。
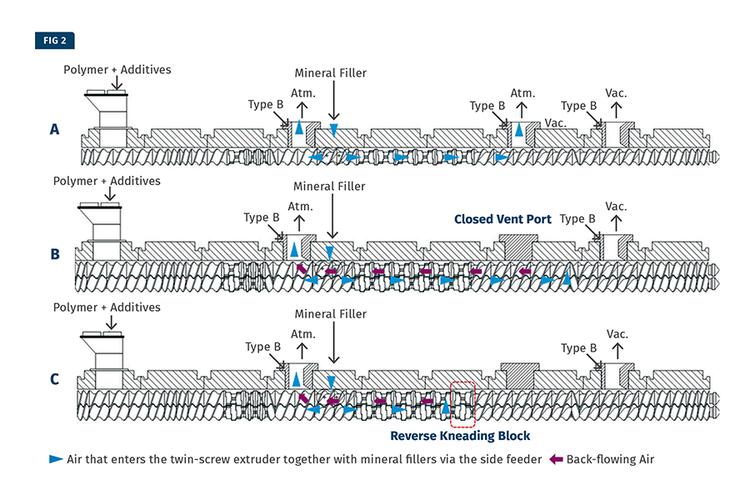
第一次改完,出来的料,测出来拉伸强度提了18%,韧性还降得不多,客户当场就拍板试产。
不过话说回来,我第一次排螺杆的时候,剪切块放多了三块,出来的料强度只提了不到5%,后来才想明白,剪切太狠,把石墨烯片剪碎了,长径比掉了,没法承载应力,增强效果自然没了。剪切强度是工艺核心变量,多一点少一点,差很多。这个就是工程的边界,不是说你剪切越大越好。
至今没完全解决的几个问题
别以为搞定分散就完了,还有一堆坑在后面。
第一个,厚壁制品的迁移。做个20mm厚的尼龙隔热板,冷却慢,石墨烯会顺着温度梯度往表面跑,切开来测,表面石墨烯含量比芯部高快一倍,表面硬度超了客户要求,芯部强度又不够。我们试过调冷却水温,试过改变喂料顺序,只能缓解,没法完全消除。要缓解就得慢冷,慢冷一天产能掉一半,客户又不接受,现在还在磨。
第二个,湿热老化界面失效。我们做过1000小时的恒温恒湿老化,不加石墨烯的样条强度掉12%,加了石墨烯的掉14%——差两个百分点,不多,但说明什么?哪怕分散已经合格,总有微小的团聚点,水从界面渗进去,慢慢把界面结合破坏了,掉强度就是这么来的。这个问题,我们现在只加了一点偶联剂改善,还没找到根本解决办法。
很多文章吹石墨烯能替代碳纤维,我就笑了。碳纤维本身就是高强度连续相,石墨烯就是做增量改性,给现有体系提十几个点性能,加个抗静电功能,哪来那么多神奇效果。
做材料这么多年,我就认一个理:没有完美的材料,只有用对地方的材料。石墨烯增强也一样,你摸清楚它的脾气,知道它能做什么不能做什么,避开那些坑,才能赚到钱。不然拿着概念吹,最后亏的还是自己。
